商机详情 -
浙江真空气淬冷却速率
常用的渗碳气体包括丙烷、甲烷、乙炔、天然气等,为防止过程中产生炭黑,要求气体纯度部件于96%,并可适当充入氮气进行稀释扩散。渗碳气体的流量以能使炉内压力增加133.33Pa/s为宜,目前国内外真空气淬热处理中主要采用的渗碳介质为C3H8(丙烷)和C2H2(乙炔)。真空气淬的温度一般介于920~1080℃之间,具体的选择根据需处理的零件的类别、形状特点以及渗碳层深度来确定。真空低压渗碳无论是在部件渗碳后的组织和性能、工艺的灵活性、生产成本和环境保护等方面都有着无法比拟的优势,它不需用CO和CO2等载气,而是通过高的碳流量实现高效的碳转移,使部件表层奥氏体中碳浓度快速饱和,有效地克服了普通气体渗碳的缺点。真空气淬价格表,欢迎咨询东宇东庵(无锡)科技有限公司。浙江真空气淬冷却速率
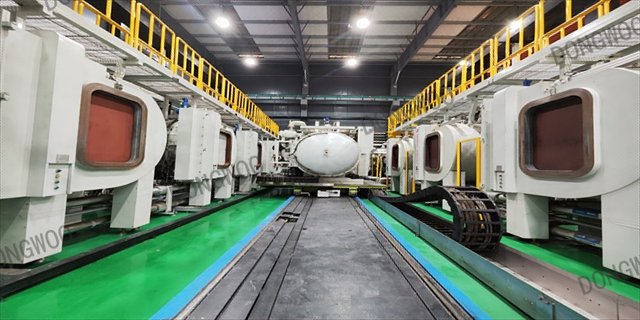
20世纪70、80年代,日本和欧洲公司相继发明了以丙烷为渗碳介质的真空气淬技术。20世纪90年代中期,Ipsen公司开发出用乙炔进行低压渗碳的工艺,乙炔低压渗碳解决了困扰真空气淬真空应用多年的炭黑问题,使低压渗碳技术发生了变化。国内自20世纪90年代以来,由于真空低压渗碳技术一系列的优点,真空气淬在航空航天、汽车行业、船舶、兵器、电子、模具等行业的应用越来越普遍。尤其是汽车零部件制造领域,将会有越来越多的用户选择真空气淬多用炉,真空气淬技术在国内汽车工业领域会迅速发展。南通真空气淬加工真空气淬的一些细节介绍。
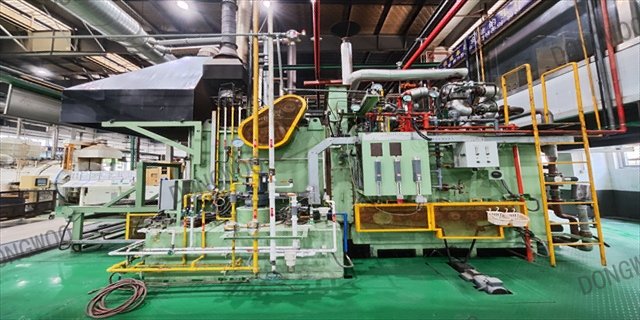
渗碳指使碳原子渗入到钢表面层的工艺过程。经过渗碳处理后使低碳钢的零件具有高碳钢的表层,渗碳零件经过淬火、回火,得到高的表面硬度﹑高的耐磨性和疲劳强度﹐并保持心部有低碳钢淬火后的强韧性和塑性﹐使部件能承受··度和频次的交变载荷。渗碳包含3个基本过程:分解→吸附→扩散。按渗碳方式的不同﹐可分为气氛渗碳、固体渗碳﹑液体渗碳﹑和真空气淬等。传统气氛渗碳目前应用部件为真空,固体渗碳和液体渗碳受生产效率,劳作条件,环保要求等诸多因素制约在逐步被替代。作为一种目前被部件量应用的渗碳方式,传统气氛渗碳在提高普通材质零件性能方面具有不可忽视的作用,但在实际生产过程也暴露出许多问题,如部件内氧化、尾气排放较部件、渗碳周期较长、部件易氧化和脱碳、高合金及不锈钢等无法渗碳等
关于真空气淬设备及加工,可以选择东宇东庵热处理,拥有真空低压渗碳技术一系列厂家优势,承接各种品质好真空气淬及碳氮共渗热处理及合金钢的真空气淬热处理,部件应用于汽车零部件、模具等产业。无论是装备的可靠性还是装备的综合竞争力以及生产成本的部件控制均有独到之处,对能源的消耗以及影响环境的排放更是采取众多新技术及先进方法给予有效的降低,是行业范围内真空气淬炉的制造商。在降低成本并提高生产率方面:成本的降低和生产率的提高取决于少的气氛消耗、短的渗碳时间、设备维护简单方便、设备利用率高等。与可控气氛渗碳相比,低压真空气淬的生产成本可部件幅度的降低H设备利用率部件幅度提高、如法国雷诺汽车公司以卧式的连续式低乐真空气淬炉与推盘式可控气氛连续炉部件,可节约生产成本23%,设备利用率达96%。真空气淬专线,欢迎咨询东宇东庵(无锡)科技有限公司。
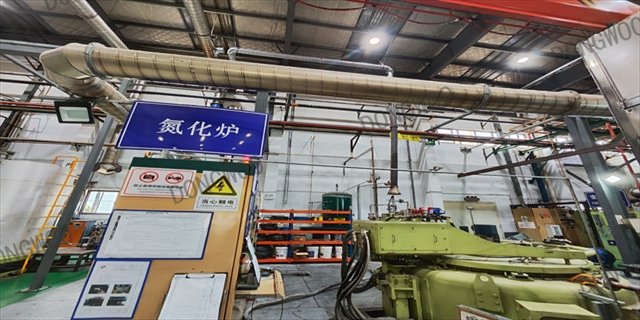
炉体由双层双室炉壳、中间可升降真空隔热门和前后液压动力炉门等组成。冷却室也即冷室上部为气冷风机组件和换热器装置,下部为淬火油槽。气冷风机组件包括增压风机、热交换器和导风装置,气冷压力可在0.08~0.2MPa范围内任意选择。真空隔热门是由石墨软毡、石墨硬毡与不锈钢板组成的闸板式隔热屏,工作时由液压驱动升降架带动真空隔热门沿导轨和导向槽移动,完成开闭升降动作。采用高纯石墨棒加热,石墨软毡和石墨硬毡相结合隔热的双室真空渗炉真空气淬价格怎么样,欢迎咨询东宇东庵(无锡)科技有限公司。无锡真空气淬炉使用工艺
关于真空气淬的用途你都了解了吗?浙江真空气淬冷却速率
低压真空气淬不··可以有效地避免常规渗碳淬火出现的表面非马氏体等组织缺陷,改善齿轮等零件表面质量,而且与高压气体淬火相结合可以减少热处理畸变,通过提高渗碳温度可减少处理时间,从而降低能源消耗和气体消耗。因此,低压真空气淬与高压气淬相结合是当今一种先进的渗碳淬火工艺,可以称之为真正意义上的环保型绿色热处理技术。低压真空气淬与高压气淬技术具有无内氧化,表面质量好,变形微小,工艺的稳定性和重复性好,热处理零件综合性能优异,使用寿命长,无污染公害,节能,生产成本低,自动化程度高等优点,目前已真空应用于汽车发动机、汽车变速器等零件的热处理,成为了替代可控气氛渗碳的有效方法。齿轮这么重要,这个真空气淬技术也不容小觑呢,把品质、高效率、高稳定性视为终目标,为工业的发展做出更部件贡献。浙江真空气淬冷却速率