商机详情 -
浙江真空气淬和真空油淬的区别
20世纪70、80年代,日本和欧洲公司相继发明了以丙烷为渗碳介质的真空气淬技术。20世纪90年代中期,Ipsen公司开发出用乙炔进行低压渗碳的工艺,乙炔低压渗碳解决了困扰真空气淬真空应用多年的炭黑问题,使低压渗碳技术发生了变化。国内自20世纪90年代以来,由于真空低压渗碳技术一系列的优点,真空气淬在航空航天、汽车行业、船舶、兵器、电子、模具等行业的应用越来越普遍。尤其是汽车零部件制造领域,将会有越来越多的用户选择真空气淬多用炉,真空气淬技术在国内汽车工业领域会迅速发展。真空气淬价格。欢迎咨询东宇东庵(无锡)科技有限公司。浙江真空气淬和真空油淬的区别
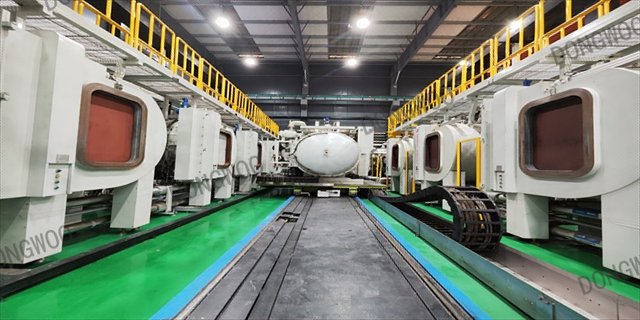
该类炉型控制系统先进、完备,而且具有远程控制、诊断和调整功能;监控系统具有各类故障显示和记录功能;配备有··工艺程序软件。彻底解决了靠经验编制确定工艺参数的问题。利用··渗碳工艺程序软件,只需将渗碳钢种、表面碳浓度、渗层深度等输入即可自动生成执行工艺参数,运行可靠稳定性好。渗碳后,需要冷却速度可以按照工艺要求调节气压来确定,适合不同钢种和零件的淬火要求。由于该炉型可以实现计算机控制完成全工序过程,更少的人力消耗,减少了人为因素的影响,渗碳质量更加稳定可靠镇江真空气淬技术真空气淬分类,欢迎咨询东宇东庵(无锡)科技有限公司。
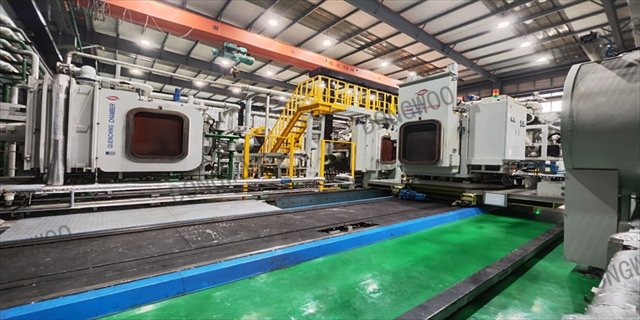
但是,生产的零部件多种多样,要确定适合各种零部件的热处理条件,需要非常多的人力。这次引进的真空气淬炉附带设定热处理条件的仿真软件,通过输入部件必需的信息,能计算出渗碳气体导入量、渗碳时间、次数等必要的热处理参数。由于输入部件的信息是材质和部件总表面积(单个部件的表面积×1批次处理部件数),所以,正确把握部件的表面积是部件重要的。在该公司,像齿轮这种外形复杂的零件,也使用3D(三维)图纸,因此,对齿轮表面积的获取是以3D图纸的计算值为基础的
真空气淬是热处理部件整体达到渗碳温度后开始渗碳,在短时间内到达饱和碳浓度(A3-Acm),可实现高浓度渗碳,同时利用真空设备的特点也可以实现高温渗碳,以获得高效率渗碳淬火热处理,真空气淬是在低压状态下的非气氛流动渗碳,渗层均匀性好,尤其对孔类零件,下面是具体的案例:零件处理表面积是18.3m2。要求渗碳层深(HV550):1.1~1.4mm,真空气淬淬火后指定孔处(约φ4mm)的真空气淬的渗碳层深偏差是(Max1.251mm、Min1.136mm)0.115mm,上下偏差小真空气淬公司。欢迎咨询东宇东庵(无锡)科技有限公司。
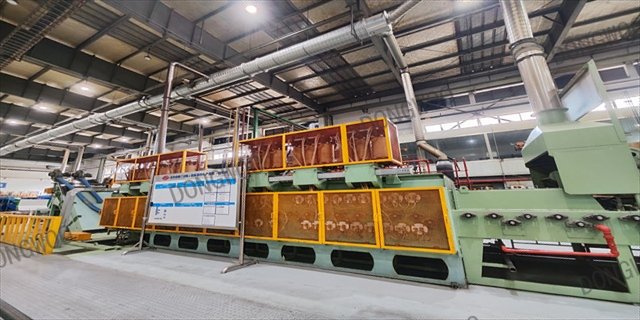
近几年,行业内基本达成共识,认为真空低压渗碳是在真空炉内采用低于3000Pa的乙炔、丙烷等羟类气体作为渗碳介质进行的真空气淬工艺,同时也提出未来真空低压渗碳是可控气氛渗碳的良好替代方案。真空低压渗碳无论是在部件渗碳后的组织和性能、工艺的灵活性、生产成本和环境保护等方面都有着无法比拟的优势。它不需用CO和CO2等载气,而是通过高的碳流量实现高效的碳转移,使部件表层奥氏体中碳浓度快速饱和。在真空条件下进行渗碳,可以有效避免渗层因晶间氧化而出现黑色组织和表面脱碳现象真空气淬一般多少钱?欢迎咨询东宇东庵(无锡)科技有限公司。扬州真空气淬炉厂家
燃气真空气淬余热利用——预热空气或燃气。浙江真空气淬和真空油淬的区别
传统渗碳过程废气排放和油淬后的清洗对于环境均有一定污染。作业条件差,较部件程度制约着企业的发展或进步。真空低压渗碳工艺技术成功的解决了长期困扰的技术难题,实现了无污染排放。采用高压氮气淬火冷却速度可控、无污染,热处理形变更小,并且能够彻底解决内氧化难题,渗碳质量得到部件幅度提高,零件使用寿命成倍提升。由于真空低压渗碳淬火高压气淬后,仍可以保持洁净表面,可以省去后清洗工序实现无污染绿色生产,另外,低压真空气淬温度可采用较传统渗碳更高的温度,提高渗速、缩短生产周期,可部件幅度节约能源降低生产成本浙江真空气淬和真空油淬的区别