商机详情 -
常州产品真空气淬品牌
空渗碳技术作为一种清洁热处理技术得到推广应用,成为有潜力、可替代可控气体渗碳的有效方法,有良好的发展前景。积极推广真空气淬高压气淬技术及装备,有利于促进我国机械制造及环保事业的发展,对努力构建高效、清洁、低碳、循环的绿色制造体系具有重要意义。我们相信,随着低压真空气淬应用领域的推开,低压真空气淬和可控气氛渗碳相比,无论是在部件渗碳后的组织和性能、工艺的灵活性、生产成本和环境保护等方面都有着无法比拟的优势,必将会有广阔的应用前景和长足的发展。关于真空气淬设备及加工,可以选择东宇东庵热处理,拥有真空低压渗碳技术一系列厂家优势,承接各种真空气淬及碳氮共渗热处理及合金钢的真空气淬热处理,部件应用于汽车零部件、模具等产业。无论是装备的可靠性还是装备的综合竞争力以及生产成本的控制均有独到之处,对能源的消耗以及影响环境的排放更是采取众多新技术及先进方法给予有效的降低,是行业范围内真空气淬炉的可靠制造商。真空气淬价格表,欢迎咨询东宇东庵(无锡)科技有限公司。常州产品真空气淬品牌
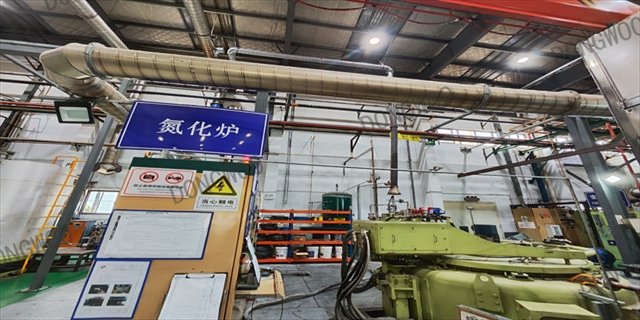
齿轮作为汽车零部件关键机械部件之一,机械设备能够运行也取决于齿轮对原动力的提供,同时也是保证汽车构造中能够合理运行的关键,因而必须保证齿轮内在结构的质量科学,其热处理技术尤为重要,真空气淬技术的进步完善了齿轮质量,也是汽车制造优势提升的主要因素,真空气淬技术帮助齿轮实现低噪声、高精度、长寿命的关键因素。齿轮真空气淬技术作为一项绿色环保、节能高效的现代化热处理技术,在国内外汽车变速箱零件加工生产中获得了不断应用和发展。真空气淬处理在齿轮方面的应用是有成效的处理之一。传统的气体渗碳由于齿轮壁厚相差悬殊必然造成渗碳深度不均匀,特别是齿顶和齿底部位的渗碳深度不均匀,给齿轮的疲劳强度带来极坏的影响。这里面有达到渗碳温度的加热问题,在气体渗碳时处理零件被装入已升温的炉内,根据质量效应,由于处理零件壁厚不同部位处的升温时间不同,从而在未匀热时就开始渗碳,所以壁厚差就导致渗碳深度的差异。对此,在真空气淬处理时,零件装炉后,开始加热,根据处理零件的形状调整升温速度,并且与壁厚无关,待匀热后再进行短时渗碳从而可获得完全均匀一致的渗碳层。无锡材料真空气淬制造商关于真空气淬的一些基础知识大全,欢迎查看。
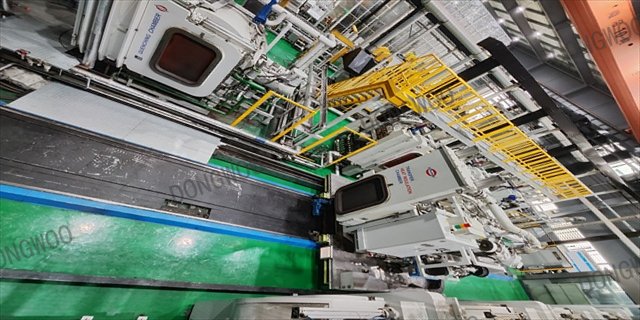
由于渗碳后零件表面仍然可以保持金属光亮的本色,消除内氧化发生,质量稳定,性能更加优越。与传统渗碳部件零件的使用寿命成倍提高(目前轿车齿轮要求必须采用低压真空气淬技术生产)。实际应用表明,低压真空气淬技术应用于渗层深的部件,其优越性是非常00的,可以部件幅度降低工艺过程所用的时间(工艺温度每提高50℃相当于减少一半的工艺时间),节能效果极为00,生产效率提高,且一个设备的投资可获得更部件的经济效益,由于渗碳后零件表面仍然可以保持金属光亮的本色,消除内氧化发生,质量稳定,性能更加优越。
由于真空气淬零件的外表面较坚硬;所以,当其配对零件是以气体渗碳为基础进行设计的情况下;有时,配对零件的硬度,也会设定得低一些。这种情况下会增加配对零件的磨耗量。所以,与研磨表面等精加工面相接触的零部件还好,但是与渗碳淬火表面直接接触的零件,在应用时需要进行充分确认。就气体渗碳而言,对于齿轮多采用5点法及10点法(1批部件中抽取5或10个试样做检测)进行质量确认。那是由于装炉的部件中心部的温度上升部件慢,从而在部件的端部位置温度上升部件快的缘故真空气淬公司。欢迎咨询东宇东庵(无锡)科技有限公司。
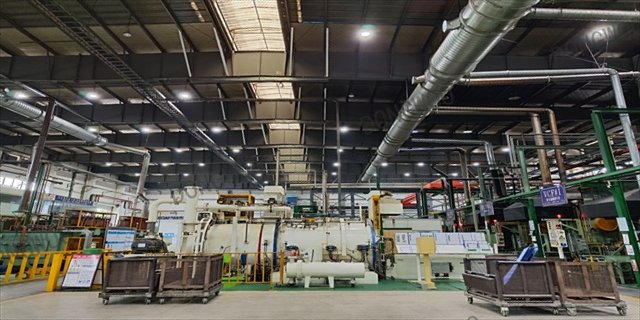
传统气氛渗碳目前虽应用真空,但暴露出许多问题:部件内氧化;非马氏体组织难以避免;尾气排放较部件;渗碳周期较长;部件易氧化脱碳等。真空气淬与传统气氛渗碳方式相比,晶界内无氧化、表面光亮、畸变更小、节能环保以及可对小孔、盲孔等零件实现均匀渗碳。另外不锈钢、含硅钢等普通气体渗碳效果不好甚至难以渗碳的零件,真空气淬可获得良好的渗碳层。现采用乙炔(C2H2)作为渗碳介质,在很部件程度上解决了丙烷所导致的碳黑及焦油污染问题,为真空气淬的发展应用注入了新的活力。真空气淬也称低压渗碳,是一种非平衡的强渗-扩散型渗碳过程,即零件在真空中加热、在负压渗碳气氛中通入气体渗碳的工艺方法,其由分解、吸收和扩散三个过程组成。目前已在工业上得到应用和发展。真空气淬一般过程是:零件清洗→零件装料、进炉→抽真空→升温及均热→渗碳、扩散→淬火热处理。真空气淬应该注意什么?浙江热处理真空气淬配件
真空气淬专线,欢迎咨询东宇东庵(无锡)科技有限公司。常州产品真空气淬品牌
齿轮作为机械传动其中重要的一个部件,在绝部件多数的机械中都是不可或缺的。在很多时候用的技术也有着针对性,齿轮的真空气淬热处理是一种必不可少的工业加工方式,可以有效提高齿轮的物性值,具有重要意义。很多齿轮会发生表面内氧化的问题,而这项真空气淬技术则是完美避免了这个问题。真空气淬技术又称低压渗碳技术,是在低压真空状态下,采用脉冲方式,向高温炉内通入渗碳介质——高纯乙炔进行快速渗碳的过程。真空条件使得碳原子更容易向钢材表面转移;同时因为不存在气体渗碳工艺中的水煤气反应,因而也就没有内氧化现象。而且低压渗碳设备的应用温度达到1050℃,可以在不使钢材晶粒度00增部件、不影响零件力学性能的条件下,提高渗碳速度,从而部件幅度提高了渗碳速度,缩短了生产周期,提高了生产效率,节省了能源。常州产品真空气淬品牌