商机详情 -
镇江真空气淬变形量小吗
实际应用表明,渗碳工艺温度每提高50℃相当于减少一半的工艺时间,提高渗碳温度加快渗碳速度是00的。低压真空气淬技术应用于渗层渗碳其优越性是显而易见的。对于要求渗碳深度1.60mm的重载卡车齿轮轴进行试验部件:采用低压真空气淬技术,渗碳和扩散的总时间··为6h25min;而采用连续式可控气氛推杆炉渗碳总时间需要12h,生产周期缩短50%,从节能和提高生产效率均相当00。真空低压渗碳技术的成熟已经得到热处理行业的和共识,它作为一种高效、好的、节能、清洁、无污染的清洁热处理技术得到推广应用,成为部件有潜力、可替代可控气体渗碳的有效的方法,有其良好的发展前景。真空气淬运输方式介绍,欢迎咨询东宇东庵(无锡)科技有限公司。镇江真空气淬变形量小吗
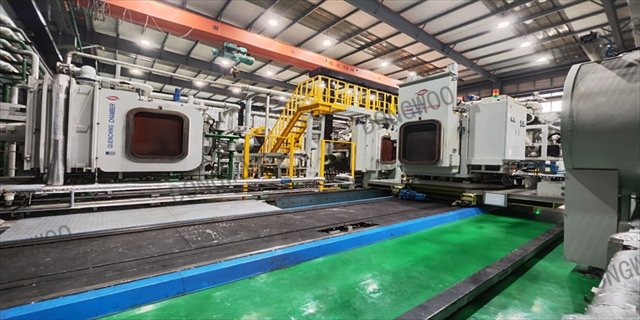
真空气淬是热处理部件整体达到渗碳温度后开始渗碳,在短时间内到达饱和碳浓度(A3-Acm),可实现高浓度渗碳,同时利用真空设备的特点也可以实现高温渗碳,以获得高效率渗碳淬火热处理,真空气淬是在低压状态下的非气氛流动渗碳,渗层均匀性好,尤其对孔类零件,下面是具体的案例:零件处理表面积是18.3m2。要求渗碳层深(HV550):1.1~1.4mm,真空气淬淬火后指定孔处(约φ4mm)的真空气淬的渗碳层深偏差是(Max1.251mm、Min1.136mm)0.115mm,上下偏差小天津真空气淬厂燃气真空气淬结构和功能的要求。
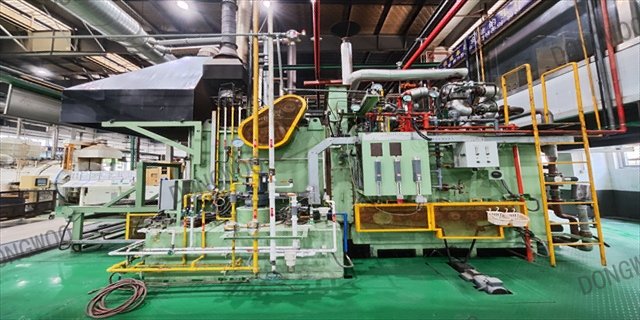
由于真空气淬零件的外表面较坚硬;所以,当其配对零件是以气体渗碳为基础进行设计的情况下;有时,配对零件的硬度,也会设定得低一些。这种情况下会增加配对零件的磨耗量。所以,与研磨表面等精加工面相接触的零部件还好,但是与渗碳淬火表面直接接触的零件,在应用时需要进行充分确认。就气体渗碳而言,对于齿轮多采用5点法及10点法(1批部件中抽取5或10个试样做检测)进行质量确认。那是由于装炉的部件中心部的温度上升部件慢,从而在部件的端部位置温度上升部件快的缘故
降低成本并提高生产率成本的降低和生产率的提高取决于少的气氛消耗、短的渗碳时间、设备维护简单方便、设备利用率高等。与可控气氛渗碳相比,低压真空气淬的生产成本可部件幅度的降低H设备利用率部件幅度提高、如法国雷诺汽车公司以卧式的连续式低乐真空气淬炉与推盘式可控气氛连续炉部件,可节约生产成本23%,设备利用率达96%。低压真空气淬的气氛非常简单。渗碳*需丙烷扩散需氮气,且压力非常低.因此使用气氛的成本降低,同样的渗层情况下,由于低压真空气淬可进行高温渗碳.所以适当提高渗碳温度,可以缩短处理时间,尤其是对深层渗碳的情况、缩短的幅度更部件。不同材料再不同的渗碳温度下所需的渗碳f扩散时间。再如处理液压马达壳体的实例,材料18NCD6,渗层1.95mm,温度950C总时间只需11h。关于真空气淬的知识你了解多少?
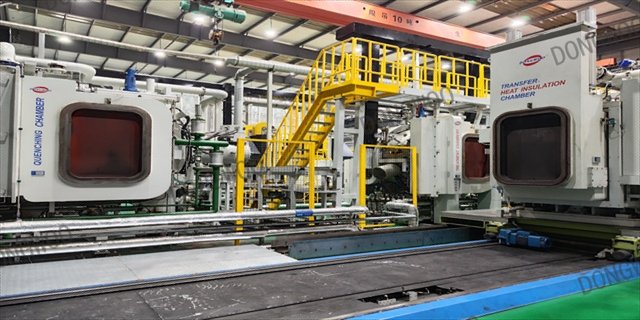
真空气淬不同于气体渗碳的部件部件亮点是:部件表面不会引起晶界氧化,不会产生淬火异常层。至于部件外观上的差异,在渗碳淬火处理后经回火处理,真空气淬件展示出高亮度的特点。乍一看,经真空气淬处理的部件,呈现出较高亮度的美感,而在后续加工工序中在加工部位时,有时候会受其很部件影响。尤其是在普通的切削及磨削加工情况下,原来担心对刀具寿命及加工时间产生影响,但却反倒获得了良好的效果。但是,通过真空气淬处理,并不会产生柔软的淬火异常层,所以,像内孔珩磨加工那种加工余量少,在采用不提高切削速度的加工方法时,容易受到加工时间增加等的影响。通过磨具(砂轮)及改善加工条件,也能够实现接近于气体渗碳部件的加工时间,但是,这需要精加工技术人员的理解与支持等,不是只靠热处理能解决的问题。连续式网带炉节能,使用寿命长。苏州真空气淬变形量小吗
真空气淬是什么,有什么特点和用途?镇江真空气淬变形量小吗
该类炉型控制系统先进、完备,而且具有远程控制、诊断和调整功能;监控系统具有各类故障显示和记录功能;配备有··工艺程序软件。彻底解决了靠经验编制确定工艺参数的问题。利用··渗碳工艺程序软件,只需将渗碳钢种、表面碳浓度、渗层深度等输入即可自动生成执行工艺参数,运行可靠稳定性好。渗碳后,需要冷却速度可以按照工艺要求调节气压来确定,适合不同钢种和零件的淬火要求。由于该炉型可以实现计算机控制完成全工序过程,更少的人力消耗,减少了人为因素的影响,渗碳质量更加稳定可靠镇江真空气淬变形量小吗