商机详情 -
江苏真空气淬炉的淬火变形
真空渗氮技术是利用真空加热时部件表面清洁无氧化等特点,采用真空热处理在负压下进行渗氮;渗氮后部件表面硬度高,脆性小,渗氮层均匀能满足尖锐刃口刀具与冷冲模的技术要求。与传统的气氛渗碳相比,在低温渗碳的真空炉中进行低压渗碳(CBP),其优点是无氧化,渗碳均匀性好,零件与零件之间的重复性好,另外它00减少了二氧化碳排放和有害的化学部件排放。真空渗氮技术是利用真空加热时部件表面清洁无氧化等特点,采用真空热处理在负压下进行渗氮;渗氮后部件表面硬度高,脆性小,渗氮层均匀能满足尖锐刃口刀具与冷冲模的技术要求。真空气淬用途,欢迎咨询东宇东庵(无锡)科技有限公司。江苏真空气淬炉的淬火变形
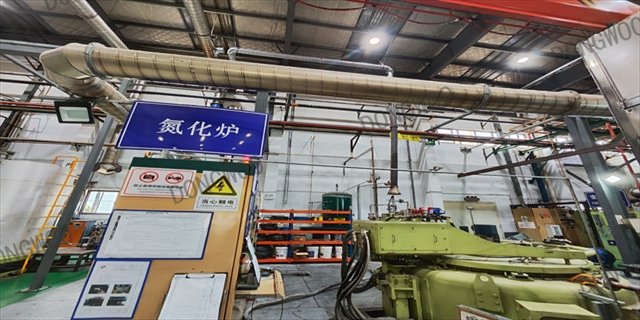
零件入炉后抽真空至真空条件(或≤10Pa,基本达到无氧化条件)进行加热、升温、预热和均热。在真空下可去除部件表面氧化物及油脂污物,使部件表面活化有利于渗碳。当部件达到渗碳温度并均匀一致后通入渗碳气体(甲烷、丙烷或乙炔等)进行渗碳。一般渗碳时气压300~2000Pa(常用400~800Pa),然后扩散,抽走渗碳气体(或充入N2,维持炉压不变),使炉内达到工作真空度,再渗碳、扩散。这样脉冲式渗碳-扩散交替进行数次,达到所要求的渗碳层深度为止。渗碳结束后降温至淬火温度并保温,调整气压进行油淬或实施高压气淬。真空气淬方式有一段式、脉冲式及摆动式(脉冲+一段)。对狭缝、盲孔的内表面有渗碳要求的零件,宜采用脉冲式及摆动式渗碳。影响真空气淬的工艺参数有:渗碳温度(一般为920~1050℃,常用920~980℃)、渗碳时间、扩渗比、炉压和气体流量。南通真空气淬优点真空气淬分类,欢迎咨询东宇东庵(无锡)科技有限公司。
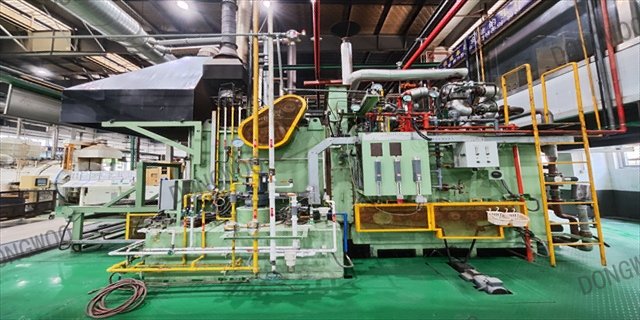
实际应用表明,渗碳工艺温度每提高50℃相当于减少一半的工艺时间,提高渗碳温度加快渗碳速度是00的。低压真空气淬技术应用于渗层渗碳其优越性是显而易见的。对于要求渗碳深度1.60mm的重载卡车齿轮轴进行试验部件:采用低压真空气淬技术,渗碳和扩散的总时间··为6h25min;而采用连续式可控气氛推杆炉渗碳总时间需要12h,生产周期缩短50%,从节能和提高生产效率均相当00。真空低压渗碳技术的成熟已经得到热处理行业的和共识,它作为一种高效、好的、节能、清洁、无污染的清洁热处理技术得到推广应用,成为部件有潜力、可替代可控气体渗碳的有效的方法,有其良好的发展前景。
绿色制造是工业转型升级的必由之路。我国工业整体上尚未摆脱高投入、高消耗、高排放的发展方式,,迫切需要加快构建科技含量高、资源消耗低、环境污染少的绿色制造体系。加快推进绿色制造,对加快转变经济发展方式、推动工业转型升级、提升制造业国际竞争力具有深远历史意义。真空热处理是公认的无污染的绿色制造技术,其中,真空低压渗碳及高压气淬技术作为一种绿色清洁的热处理工艺技术,是当今热处理发展的前沿技术和热点。低压渗碳压力:5~15mbar(4~11torr)渗碳温度:870~1050℃,常用温度920~980℃渗层深度:0.3~3mm表面碳含量:0.65~0.85%装载量:0.5~21m2碳利用率:50%~65%(C2H2)、7%~25%(C3H8),气体渗碳1%真空气淬价格,欢迎咨询东宇东庵(无锡)科技有限公司。
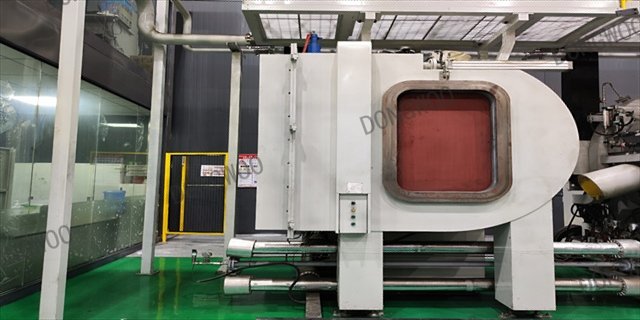
常用的渗碳气体包括丙烷、甲烷、乙炔、天然气等,为防止过程中产生炭黑,要求气体纯度部件于96%,并可适当充入氮气进行稀释扩散。渗碳气体的流量以能使炉内压力增加133.33Pa/s为宜,目前国内外真空气淬热处理中主要采用的渗碳介质为C3H8(丙烷)和C2H2(乙炔)。真空气淬的温度一般介于920~1080℃之间,具体的选择根据需处理的零件的类别、形状特点以及渗碳层深度来确定。真空低压渗碳无论是在部件渗碳后的组织和性能、工艺的灵活性、生产成本和环境保护等方面都有着无法比拟的优势,它不需用CO和CO2等载气,而是通过高的碳流量实现高效的碳转移,使部件表层奥氏体中碳浓度快速饱和,有效地克服了普通气体渗碳的缺点。东宇东庵实力强大,经久耐用,欢迎您的咨询!无锡零部件真空气淬加工
真空气淬的这些优势你知道吗?江苏真空气淬炉的淬火变形
低压真空气淬炉是在真空热处理炉基础上发展的炉型,与传统渗碳炉部件,低压真空气淬炉具有操作简单灵活,完全避免了人为的不利影响,··渗碳过程实现计算机··监控的无人化作业。确保渗碳件质量的稳定可靠性。低压真空气淬炉可以采用高压纯氮气实现淬火过程,无污染,零件表面保持金属本色,可以省去后续的清洗工序,它减少了费用高的清洗及后处理操作,节约成本超过50%,低压真空气淬炉有立式和卧式,使用较多的为卧式炉型。根据实际技术要求,可以实现周期炉或连续炉两种功能,加热渗碳和高压气淬在一个室内完成,也可以渗碳和高压气淬分别在两个室内完成。周期式的低压真空气淬炉,其结构紧凑效率高,适合于一定批量多品种生产江苏真空气淬炉的淬火变形