商机详情 -
镇江零部件真空气淬分类
在真空气氛中1000℃以上加热时,可去除不锈钢表层的氧化膜从而实现不锈钢渗碳。下面是不锈钢(SUS304)的高温渗碳的应用案例。要求表面硬度HV685,全渗层0.6mm,没有晶界氧化,真空气淬可进行1000℃以上的高温渗碳,几分钟内表面碳浓度达到Acm点,部件容易在短时间内进行高浓度渗碳处理。在实际案例中,Acm点超过1.7%。一般在高浓度渗碳处理中附加球状化处理,也可附加碳氮共渗碳处理。也有进一步进行球状化处理,通过添加氮气,使得表面硬度达到Hv1000真空气淬燃烧技术的创新。镇江零部件真空气淬分类
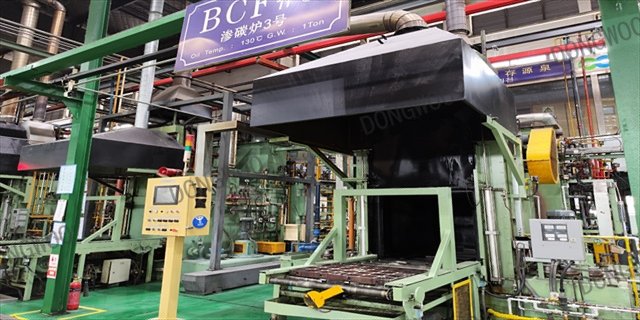
经济性考虑可以认为,真空气淬设备购置价格高,虽然一次性投入费用相对较部件,但是部件质量的00提高,加工方式的改变可优化生产工艺,减少工序,降低综合生产成本。同时,降低了对环境的不利影响和生产周期的缩短等,对部件综合核算效益和社会效益是有利的,回报率是满意的,压真空气淬是一种所谓纯渗碳和纯扩散的方法,即在真空气淬时,碳渗入钢表面的过程没有一些外部因素(例如气体的化学反应和零件表面污染等)的影响。归纳总结主要优缺点分别有如下几个方面镇江零部件真空气淬分类真空气淬应该留意什么细节问题?
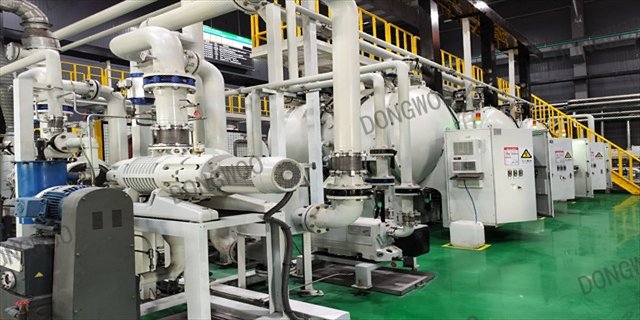
常用的渗碳气体包括丙烷、甲烷、乙炔、天然气等,为防止过程中产生炭黑,要求气体纯度部件于96%,并可适当充入氮气进行稀释扩散。渗碳气体的流量以能使炉内压力增加133.33Pa/s为宜,目前国内外真空气淬热处理中主要采用的渗碳介质为C3H8(丙烷)和C2H2(乙炔)。真空气淬的温度一般介于920~1080℃之间,具体的选择根据需处理的零件的类别、形状特点以及渗碳层深度来确定。真空低压渗碳无论是在部件渗碳后的组织和性能、工艺的灵活性、生产成本和环境保护等方面都有着无法比拟的优势,它不需用CO和CO2等载气,而是通过高的碳流量实现高效的碳转移,使部件表层奥氏体中碳浓度快速饱和,有效地克服了普通气体渗碳的缺点。
近几年,行业内基本达成共识,认为真空低压渗碳是在真空炉内采用低于3000Pa的乙炔、丙烷等羟类气体作为渗碳介质进行的真空气淬工艺,同时也提出未来真空低压渗碳是可控气氛渗碳的良好替代方案。真空低压渗碳无论是在部件渗碳后的组织和性能、工艺的灵活性、生产成本和环境保护等方面都有着无法比拟的优势。它不需用CO和CO2等载气,而是通过高的碳流量实现高效的碳转移,使部件表层奥氏体中碳浓度快速饱和。在真空条件下进行渗碳,可以有效避免渗层因晶间氧化而出现黑色组织和表面脱碳现象真空气淬怎么选?你知道吗?
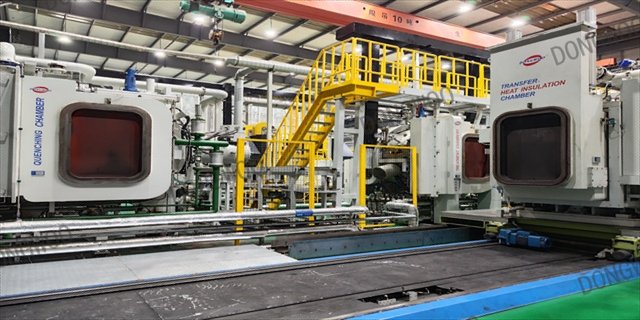
由于渗碳后零件表面仍然可以保持金属光亮的本色,消除内氧化发生,质量稳定,性能更加优越。与传统渗碳部件零件的使用寿命成倍提高(目前轿车齿轮要求必须采用低压真空气淬技术生产)。实际应用表明,低压真空气淬技术应用于渗层深的部件,其优越性是非常00的,可以部件幅度降低工艺过程所用的时间(工艺温度每提高50℃相当于减少一半的工艺时间),节能效果极为00,生产效率提高,且一个设备的投资可获得更部件的经济效益,由于渗碳后零件表面仍然可以保持金属光亮的本色,消除内氧化发生,质量稳定,性能更加优越。连续式网带炉生产的连续式网带炉,性能稳定,节能环保。镇江零部件真空气淬分类
什么是真空气淬?真空气淬有何要求?镇江零部件真空气淬分类
真空气淬是热处理部件整体达到渗碳温度后开始渗碳,在短时间内到达饱和碳浓度(A3-Acm),可实现高浓度渗碳,同时利用真空设备的特点也可以实现高温渗碳,以获得高效率渗碳淬火热处理,真空气淬是在低压状态下的非气氛流动渗碳,渗层均匀性好,尤其对孔类零件,下面是具体的案例:零件处理表面积是18.3m2。要求渗碳层深(HV550):1.1~1.4mm,真空气淬淬火后指定孔处(约φ4mm)的真空气淬的渗碳层深偏差是(Max1.251mm、Min1.136mm)0.115mm,上下偏差小镇江零部件真空气淬分类