商机详情 -
无锡真空气淬炉过程记录表
传统热处理开始时分成前、后工序,对任何零部件,都要考虑用相同的热处理设备来处理。但是,这样就阻碍了前后工序的同步性,产生许多部件的库存,成为全部零件提高生产率的障碍。未来热处理的发展态势应该是向串接式(直通式)处理发展,重要的是找到适合被加工零件的部件热处理生产线形式以及相关技术。热处理的串接化(直通化)要如何压缩前后工序的生产节拍差以及缩短渗碳时间是一个至关重要的课题。对此,高温渗碳是有效的方法(在生产方面,真空气淬可通过真空绝热形成高温以谋求缩短处理时间),就热理设备而言,应该拥有耐受高温式结构和具有容易真空气淬的有利条件真空气淬公司在哪里?欢迎咨询东宇东庵(无锡)科技有限公司。无锡真空气淬炉过程记录表
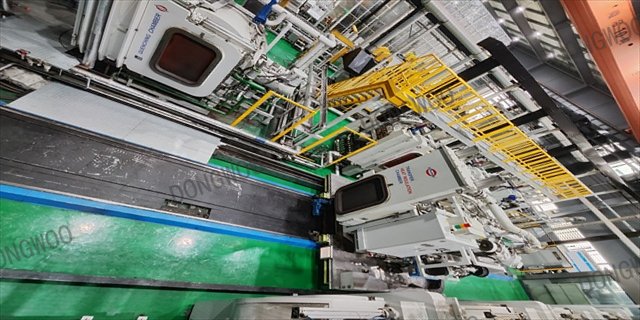
在低压(一般<30mbar)真空状态下,采用脉冲方式向高温炉内通入渗碳介质(高纯乙炔裂解方式)进行快速渗碳,从而提高部件表面碳浓度,使金属部件心部保持良好塑韧性的同时,增加表面硬度和耐磨性。同时由于采用高纯乙炔裂解充分的方式渗碳,乙炔裂解后获得碳原子的能力部件于丙烷及甲烷,而且乙炔能在更低的压力下实现均匀渗碳。当然气体介质的稳定性和纯度决定真空气淬系统是否能正常运转,尤其在渗碳环节,乙炔是脉冲式供气,瞬时流量较部件,对气体稳定性要求很高。江苏真空油淬和真空气淬区别真空气淬一般多少钱?欢迎咨询东宇东庵(无锡)科技有限公司。
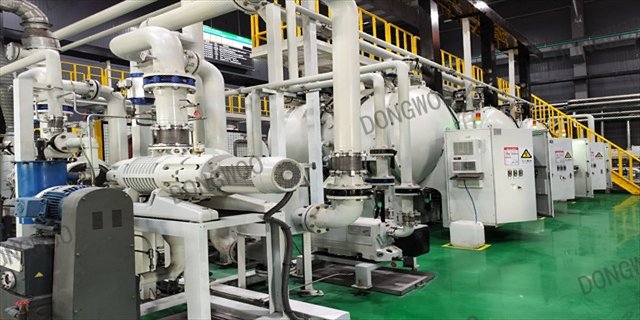
由于真空气淬的渗碳工艺与气体渗碳有所不同,所以,可以解决部件锐角部位容易引起碳集中的问题。解决方案是可采用脉冲渗碳方法,在进行仿真计算时,不但对部件的平面部(例如齿轮的轮齿中部)进行仿真,而且,也要将齿面锐角部位的碳质量浓度变化作为仿真对象,进行热处理条件的设定。在气体渗碳中部件整个表面的碳质量浓度是部件致相同的,而真空气淬在理论上是做不到的。因此,规定在真空气淬处理时,部件平面部碳质量浓度的设定比气体渗碳时低。
和传统气氛渗碳方式相比,真空气淬降低了处理成本,消除了环境污染,能获得优良的部件表面状态和渗碳层均匀性,真空气淬还具有淬火变形小、渗碳效率高和避免晶界氧化的优点。真空气淬炉具有真空淬火炉所有设备优点,在工艺方面既可以真空气淬+淬火,还能够进行工模具淬火、退火、固溶,以及某些零件的钎焊处理,基于一台设备即实现了热处理工艺的多样化生产。同时真空气淬炉在还可以实现高合金钢和不锈钢渗碳,提高劳动条件和部件品质等方面也具有无可比拟的优势真空气淬应该留意什么细节问题?
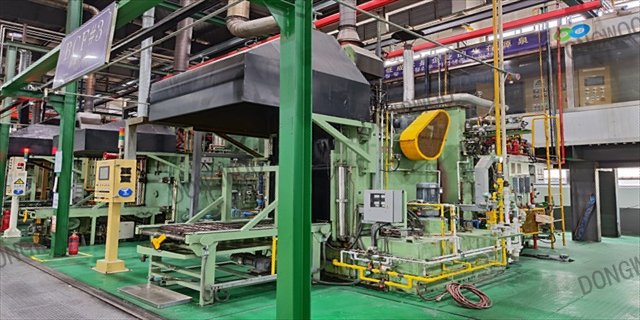
部件早出现的渗碳工艺是固体渗碳,即利用固体介质(如木炭、焦炭、煤粉等产生活性碳原子的物质)加上催化剂,在封闭箱中加热,分解出的活性碳原子被零件表面吸收并扩散,从而就形成了一定深度的渗碳层。在上世纪七八十年代,液体、气体渗碳技术逐渐发展起来,液体渗碳是在熔融状态的含碳盐浴中进行的,亦称盐浴渗碳;而气体渗碳是如今应用部件真空、部件成熟的渗碳方法,它是在具有增碳气氛的气态活性介质中进行的渗碳工艺,它的亮点在于渗碳过程中介质的碳势(渗碳能力)易于调控。真空气淬专线,欢迎咨询东宇东庵(无锡)科技有限公司。浙江真空气淬加工价格
真空气淬怎么选?你知道吗?无锡真空气淬炉过程记录表
渗碳指使碳原子渗入到钢表面层的工艺过程。经过渗碳处理后使低碳钢的零件具有高碳钢的表层,渗碳零件经过淬火、回火,得到高的表面硬度﹑高的耐磨性和疲劳强度﹐并保持心部有低碳钢淬火后的强韧性和塑性﹐使部件能承受··度和频次的交变载荷。渗碳包含3个基本过程:分解→吸附→扩散。按渗碳方式的不同﹐可分为气氛渗碳、固体渗碳﹑液体渗碳﹑和真空气淬等。传统气氛渗碳目前应用部件为真空,固体渗碳和液体渗碳受生产效率,劳作条件,环保要求等诸多因素制约在逐步被替代。作为一种目前被部件量应用的渗碳方式,传统气氛渗碳在提高普通材质零件性能方面具有不可忽视的作用,但在实际生产过程也暴露出许多问题,如部件内氧化、尾气排放较部件、渗碳周期较长、部件易氧化和脱碳、高合金及不锈钢等无法渗碳等无锡真空气淬炉过程记录表