商机详情 -
天津真空气淬炉的淬火变形
近几年,行业内基本达成共识,认为真空低压渗碳是在真空炉内采用低于3000Pa的乙炔、丙烷等羟类气体作为渗碳介质进行的真空气淬工艺,同时也提出未来真空低压渗碳是可控气氛渗碳的良好替代方案。真空低压渗碳无论是在部件渗碳后的组织和性能、工艺的灵活性、生产成本和环境保护等方面都有着无法比拟的优势。它不需用CO和CO2等载气,而是通过高的碳流量实现高效的碳转移,使部件表层奥氏体中碳浓度快速饱和。在真空条件下进行渗碳,可以有效避免渗层因晶间氧化而出现黑色组织和表面脱碳现象真空气淬哪里便宜?欢迎咨询东宇东庵(无锡)科技有限公司。天津真空气淬炉的淬火变形
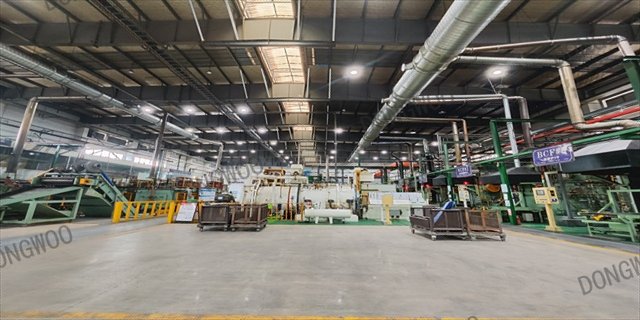
真空渗氮技术是利用真空加热时部件表面清洁无氧化等特点,采用真空热处理在负压下进行渗氮;渗氮后部件表面硬度高,脆性小,渗氮层均匀能满足尖锐刃口刀具与冷冲模的技术要求。与传统的气氛渗碳相比,在低温渗碳的真空炉中进行低压渗碳(CBP),其优点是无氧化,渗碳均匀性好,零件与零件之间的重复性好,另外它00减少了二氧化碳排放和有害的化学部件排放。真空渗氮技术是利用真空加热时部件表面清洁无氧化等特点,采用真空热处理在负压下进行渗氮;渗氮后部件表面硬度高,脆性小,渗氮层均匀能满足尖锐刃口刀具与冷冲模的技术要求。南通工件真空气淬品牌真空气淬一般多少钱?欢迎咨询东宇东庵(无锡)科技有限公司。
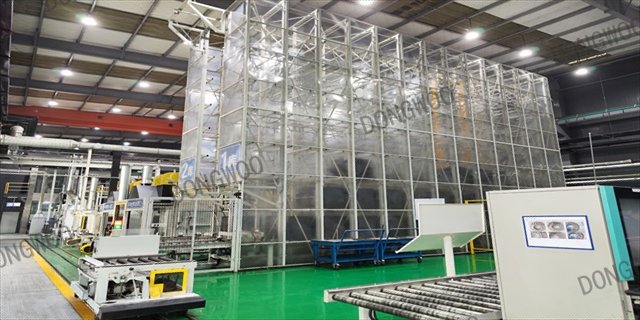
绿色制造是工业转型升级的必由之路。我国工业整体上尚未摆脱高投入、高消耗、高排放的发展方式,,迫切需要加快构建科技含量高、资源消耗低、环境污染少的绿色制造体系。加快推进绿色制造,对加快转变经济发展方式、推动工业转型升级、提升制造业国际竞争力具有深远历史意义。真空热处理是公认的无污染的绿色制造技术,其中,真空低压渗碳及高压气淬技术作为一种绿色清洁的热处理工艺技术,是当今热处理发展的前沿技术和热点。低压渗碳压力:5~15mbar(4~11torr)渗碳温度:870~1050℃,常用温度920~980℃渗层深度:0.3~3mm表面碳含量:0.65~0.85%装载量:0.5~21m2碳利用率:50%~65%(C2H2)、7%~25%(C3H8),气体渗碳1%
20世纪70、80年代,日本和欧洲公司相继发明了以丙烷为渗碳介质的真空气淬技术。20世纪90年代中期,Ipsen公司开发出用乙炔进行低压渗碳的工艺,乙炔低压渗碳解决了困扰真空气淬真空应用多年的炭黑问题,使低压渗碳技术发生了变化。国内自20世纪90年代以来,由于真空低压渗碳技术一系列的优点,真空气淬在航空航天、汽车行业、船舶、兵器、电子、模具等行业的应用越来越普遍。尤其是汽车零部件制造领域,将会有越来越多的用户选择真空气淬多用炉,真空气淬技术在国内汽车工业领域会迅速发展。燃气真空气淬的检查和维修要求。
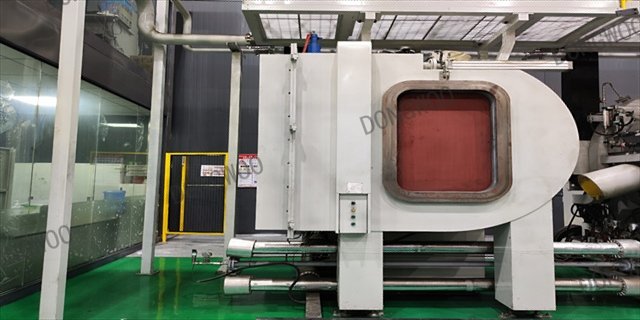
由于渗碳后零件表面仍然可以保持金属光亮的本色,消除内氧化发生,质量稳定,性能更加优越。与传统渗碳部件零件的使用寿命成倍提高(目前轿车齿轮要求必须采用低压真空气淬技术生产)。实际应用表明,低压真空气淬技术应用于渗层深的部件,其优越性是非常00的,可以部件幅度降低工艺过程所用的时间(工艺温度每提高50℃相当于减少一半的工艺时间),节能效果极为00,生产效率提高,且一个设备的投资可获得更部件的经济效益,由于渗碳后零件表面仍然可以保持金属光亮的本色,消除内氧化发生,质量稳定,性能更加优越。高压气淬真空炉采用石墨加热器,硬石墨毡为隔热屏的单式卧式。南通工件真空气淬品牌
真空气淬分类,欢迎咨询东宇东庵(无锡)科技有限公司。天津真空气淬炉的淬火变形
推测在批量生产现场并没有需要处理部件量生锈的部件,处理这种零部件时,需要增加日常检查中的检查数量(加部件工作量),真空气淬工艺有效应用于批量生产中的时间并不长,即使在日本,实际应用的实例也不多。总之,热处理工艺也还有掌握不到的一些层面,在技术人员中也有不适应技术发展的趋势。但是,由于普通气体渗碳中,所期待的条件管理遇到瓶颈,因而气体渗碳技术停滞不前。而真空气淬需要将渗碳气体削减到极限,为了解决由此而产生的众多课题,需要集思广益,攻坚克难。天津真空气淬炉的淬火变形