商机详情 -
吉林涡流无损检测设备供应商家
管线管无损检测:主要包括管体无损检测和管端无损检测两部分:无缝管管体指整根钢管.焊管管体指不包括焊缝和热影响区的整个钢管;管端指不能被自动检验系统覆盖的部分.对于焊管应不小于200mm管端范围内.但要注意不同的标准规范对管端范围的要求各不相同!要求对钢管焊缝的无损检测采用一种方法或几种方法的组合.焊缝类型为SAW(埋弧焊接)和钢带(卷)/钢板对头的射线检测可协商采用射线检测代替超声检测.见表1!标准要求所有PSL2无缝(SMLS)管.以及PSL1的钢级为L245或B级的淬火加回火无缝管.应按表2的规定进行全长(100%)无损检测!超声波无损检测设备,万丰稳定可靠,长期使用无故障,欢迎咨询合作。吉林涡流无损检测设备供应商家
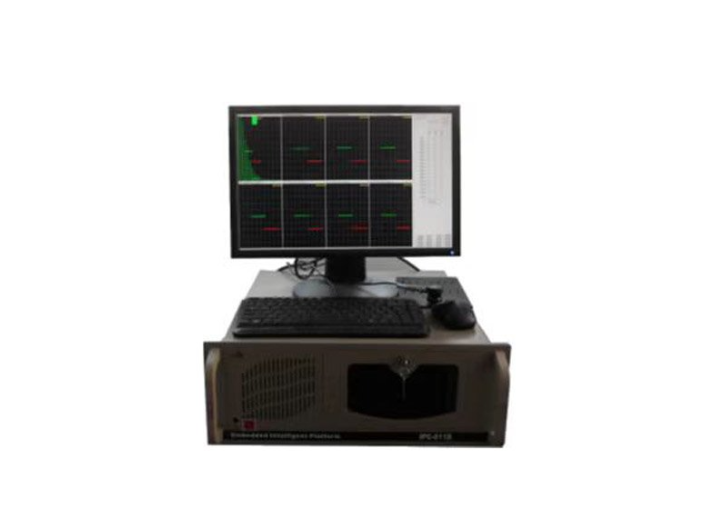
超声波检测方法检测精度比较高.而且操作方便!但超声渡检测的方式是点检测.同时需要耦合剂.检测效率较低.实现快速检测比较困难!近年来.为了适应快速的检测要求.人们在不断研究超声波的耦合技术.如空气耦合、电磁超声、激光超声和直接磁致伸缩耦合等技术!德国采用水淋超声耦合技术实现工业管道壁厚和纵向裂纹的综合检测.它能满足从多个探伤面同时进行多种缺陷检测的需要.井能实现自动扫描、数字化控制和数据采集.从而提高了探伤的速度和超声波探伤的可靠性!超声波探伤的方法有很多种.常用的一般使脉冲反射法!由于物体内部有缺陷.会使物体材料内部不连续.当脉冲传播到不连续处时.由于不连续处的声阻抗的不一致.而脉冲会在两个声阻抗不一致的地方发生反射现象.同时超声波反射回来的能量大小和方向与交界面处的取向大小有关!安徽涡流无损检测设备价格超声波无损检测设备,万丰抗干扰强,钢管探伤稳定,欢迎联系洽谈。
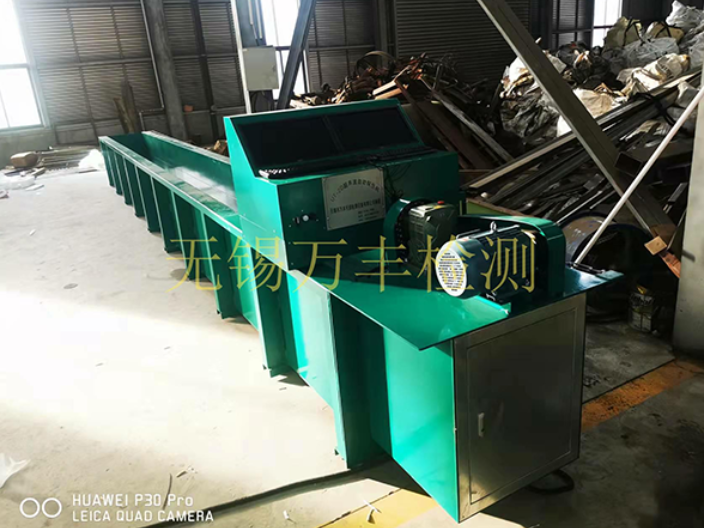
锅炉钢管的水压试验和涡流探伤都是材料的致密性能试验.它们之间在试验方法上具有等效性;而且钢管的涡流探伤具有快速、准确、易实现自动化检测等特点.它在试验方法上优于既费时又费力、准确性较差的水压试验方法.因此.涡流探伤检测方法完全可以用来代替锅炉钢管的逐根水压试验.而其他形式的无损探伤方法不能代替涡流探伤的致密性试验.这对于控制锅炉钢管的材料质量和提高锅炉制造质量以及保证锅炉的安全可靠性都具有重要意义!由于涡流探伤技术在锅炉钢管的质量检测和控制有很强的实用性.因而在锅炉行业中具有良好的应用前景和推广价值!
当前无损检测设备种类在不断增多.主要有磁粉探伤仪、超声波探伤仪、X射线探伤仪、涡流检测仪、声发射仪等等!此类无损检测设备在材料选择、产品设计、加工制造、成品检验、在役检查(维修保养)等方面分别起着重要的作用!同时.无损检测技术的应用面会越来越广、应用要求会越来越高.各行各业以及更多的领域需要应用无损检测技术.给无损检测设备带来了巨大的市场需求!譬如超声检测设备方面.各种数字化超声波探伤仪设备已被接受使用.如:TOFD超声检测系统、超声成像检测系统、磁致伸缩超声导波检测系统、相控阵超声检测系统!在检测方法和应用技术研究方面.主要针对自动化超声检测技术、超声成像检测技术、人工智能与机器人检测技术、TOFD超声检测技术、超声导波检测技术、非接触超声技术、相控阵超声检测技术、激光超声检测技术等都取得了大量的研究成果!在管棒材和焊管自动化检测线使用的多通道超声波探伤仪!多通道超声波无损检测设备,万丰多方位扫查,钢管缺陷无遗漏,欢迎咨询。
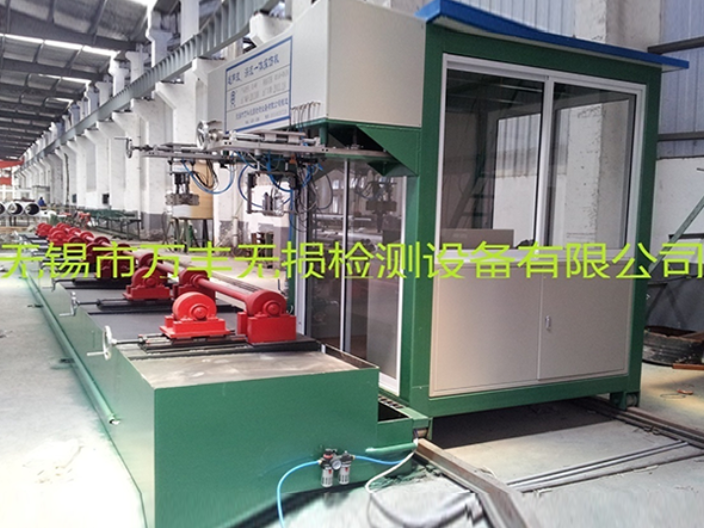
在一个钢工件中存在一个缺陷.由于这个缺陷的存在.造成了缺陷和钢材料之间形成了一个不同介质之间的交界面.交界面之间的声阻抗不同.当发射的超声波遇到这个界面之后.就会发生反射.反射回来的能量又被探头接受到.在显示屏幕中横坐标的一定的位置就会显示出来一个反射波的波形.横坐标的这个位置就是缺陷在被检测材料中的深度!这个反射波的高度和形状因不同的缺陷而不同.反映了缺陷的性质!现在市面上超声波探伤仪的品牌种类很多.宣传也是铺天盖地.那该如何选择一款合适的超声波探伤仪呢?多通道超声波无损检测设备,万丰多通道同步检测,提升钢管探伤效率。浙江超声波无损检测设备生产企业
万丰钢管无损检测设备,适配无缝 / 焊管,检测高效,欢迎联系合作。吉林涡流无损检测设备供应商家
漏磁法检测基本原理是:被测材料在外加磁场作用下被磁化,当材料中无缺陷时,磁力线绝大部分通过被测材料,此时磁力线均匀分布;当材料内部有缺陷时,磁力线发生穹曲,并且有一部分磁力线泄漏出材料表面,形成漏磁场.用磁性敏感元件检测被磁化材料表面逸岀的漏磁场,就可判断缺陷是否存在.同样尺寸的缺陷,位于表面上和表面下形成的漏磁场不同:表面上缺陷产生的漏磁场大;缺陷在表面下时,形成的漏磁场将变小.漏磁通法适用于各种铁磁材料,可以对裂纹、腐蚀等缺陷进行检验,并可以判别缺陷的位置.漏磁检测法的主要特点有:对铁磁性材料表面、近表面、内部裂纹以及锈蚀等均可获得得满意的检测效果吉林涡流无损检测设备供应商家