商机详情 -
浙江钢管超声波样管制作设备生产企业
漏磁检测钢管缺陷:钢管端部缺陷、油管端部嗥纹区缺陷和钻杆螺纹区域的缺陷主要包括由于应力集中形成的裂纹.腐蚀坑.空洞和偏磨等!利用交流漏磁探头检测钢管端部盲区缺陷.传感器探头长10mm.小理论检测盲区为5mm!利用交流漏磁对钻杆螺纹区域的检测主要是解决霍尔元件离螺纹根部的提离距离.还有就是形成较强的磁化通路!对油管外螺纹区和钢管端部的检测主要是通过端部内部磁化外部扫描方法.对其横向伤进行检测.由于采用工字形磁化器.基本消除了检测盲区!两种方法的灵敏度很高.提高了仪器的缺陷识别能力!漏磁检测不*能检出内外表面和皮下缺陷.而且无需检测就可从建立的电信号幅度与缺陷参数的关系中.获知缺陷深度和长度等特征尺寸是否达到设定的拒收水平!检测能力强.检测速度快!多通道超声波无损检测设备,万丰多通道同步,钢管检测效率高,欢迎咨询。浙江钢管超声波样管制作设备生产企业
超声波检测方法检测精度比较高.而且操作方便!但超声渡检测的方式是点检测.同时需要耦合剂.检测效率较低.实现快速检测比较困难!近年来.为了适应快速的检测要求.人们在不断研究超声波的耦合技术.如空气耦合、电磁超声、激光超声和直接磁致伸缩耦合等技术!德国采用水淋超声耦合技术实现工业管道壁厚和纵向裂纹的综合检测.它能满足从多个探伤面同时进行多种缺陷检测的需要.井能实现自动扫描、数字化控制和数据采集.从而提高了探伤的速度和超声波探伤的可靠性!超声波探伤的方法有很多种.常用的一般使脉冲反射法!由于物体内部有缺陷.会使物体材料内部不连续.当脉冲传播到不连续处时.由于不连续处的声阻抗的不一致.而脉冲会在两个声阻抗不一致的地方发生反射现象.同时超声波反射回来的能量大小和方向与交界面处的取向大小有关!超声波无损检测设备价格钢管无损检测设备,万丰提供技术支持,售后完善,有需请联系我们。
在声发射检测设备方面,各种性能先进的多通道声发射仪不断涌现.在声发射信号分析和处理方面,包括常规参数分析、时差定位、模式识别、关联图形分析、频谱分析、小波分析、人工神经网络模式识别、模糊分析和灰色关联分析等都获得了应用.据相关数据显示,在国内有超过50个检测机构长期从事压力容器的声发射检测.又譬如红外检测设备方面在电力工业、石油化工、房屋建筑等领域得到了广泛应用.在金属力学试样、断裂力学和应力分析、印刷电路板故障分析和陶瓷工业等领域也开展了应用研究!
漏磁检测不*能检出内外表面和皮下缺陷.而且无需检测就可从建立的电信号幅度与缺陷参数的关系中.获知缺陷深度和长度等特征尺寸是否达到设定的拒收水平!检测能力强.检测速度快!单一的无损检测方法只能检出钢管中的部分缺陷.且由于检测速度差别太大.超声和涡流探伤又很难简单的组合到一起.而钢管外观尺寸的测量和材质的鉴别只能由人工完成!这种状况不适应现代化大生产的需求.不能够直观的显示缺陷使其的应用造成了一定的局限.更谈不上对生产过程起到质星控制和监曾的作用!因此未来的发展方向应该向检测能力强、检测速度快、信号处理、图像成型等方向发展.使其技术更加成熟!多通道超声波无损检测设备,万丰多方位扫查,钢管缺陷无死角,联系我们。
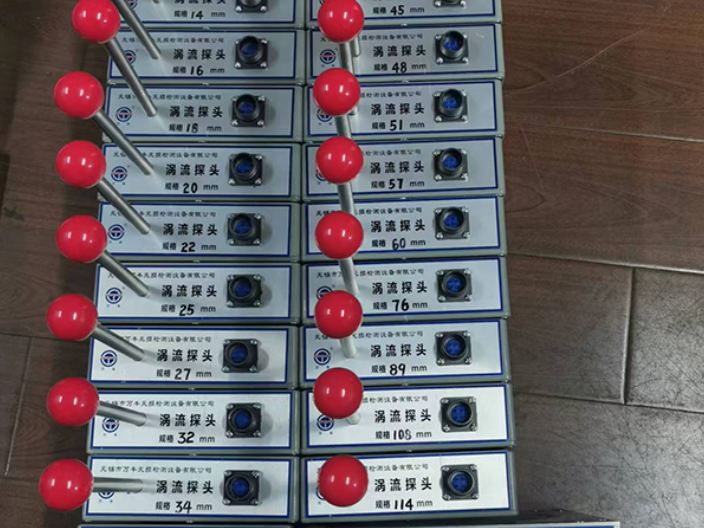
涡流检测的特点与其它无损检测方法比较.涡流检测的主要特点有:(1)对导电材料表面和近表面缺陷的检测灵敏度较高;(2)应用范围广.对影响感生涡流特性的各种物理和工艺因素均能实施监测;(3)不需用耦合剂.易于实现管、棒、线材的高速、高效、自动化检测;(4)在一定条件下.能反映有关裂纹深度的信息;(5)可在高温、薄壁管、细线、零件内孔表面等其它检测方法不适用的场合实施监测!涡流检测的缺点是检测效率相对较低;另外.依靠涡流检测通常也难以区分缺陷的种类和形状!多通道超声波无损检测设备,万丰多通道同步检测,提升钢管探伤效率。四川钢管无损检测设备价格
万丰钢管无损检测设备,满足国标检测要求,品质过硬,联系我们选购。浙江钢管超声波样管制作设备生产企业
锅炉用无缝钢管(以下简称锅炉钢管)是制造锅炉用的重要材料,它的质量如何将直接关系锅炉制造质量以致于安装质量和使用质量.锅炉钢管质量本应是由钢管厂来作出保证的,但是在供不应求的情况下,提供给锅炉制造厂使用的锅炉钢管总免不了存在一些质量问题,用它制成的锅炉主要受压部件如水冷壁管、对流管、过热器管、换热器管等漏水或爆管现象时有发生,已成为困扰锅炉产品质量的一个大问题,对此锅炉制造厂和用户都很有意见.在卖方市场的情况下,锅炉制造厂几乎承担了包括材料供应方在内的全部责任;如何控制锅炉钢管的质量现已成为锅炉制造厂家越来越关心的问题,解决的办法不外乎是两个:一个是对锅炉钢管进行逐根的水压试验;另一个是对锅炉钢管实行100%的涡流探伤浙江钢管超声波样管制作设备生产企业