商机详情 -
淄博MA矿用防爆传感器
近日,延长石油集团炼化公司榆炼联合四车间200万吨/年加氢装置现场传来捷报:采用低频超声导波检测技术的防爆检测系统,3天便完成1200米埋地压力管道的大面积检测,成功定位3处腐蚀减薄隐患,较传统开挖检测周期缩短80%,直接节约检修成本超50万元。据了解,该车间埋地管道穿越主要生产区,地面密布工艺管线与重型设备,传统开挖检测需拆除硬化路面、迁移地下电缆,不*工期长达1个月,还存在破坏基础设施的风险。此次投用的LWD-EX防爆超声导波系统,通过ExdIIBT4Gb防爆认证,可直接在易燃易爆油气环境中作业,其环形传感器阵列在阀门等安装,即可激发低频声波沿管壁传播数十米,通过反射信号精细识别壁厚变化与焊缝缺陷。“以往人工排查靠经验,现在设备能生成可视化腐蚀图谱。”榆炼机动设备部负责人介绍,系统检测分辨率达,成功发现2处深度超3mm的局部腐蚀点,避免了管道泄漏风险。目前该技术已在延长石油3个炼化厂区推广,累计完成8公里埋地管道检测,为老旧管线安全评估提供了高效方案。 锅炉房用防爆传感器监测燃气泄漏,保护周边设备安全。淄博MA矿用防爆传感器
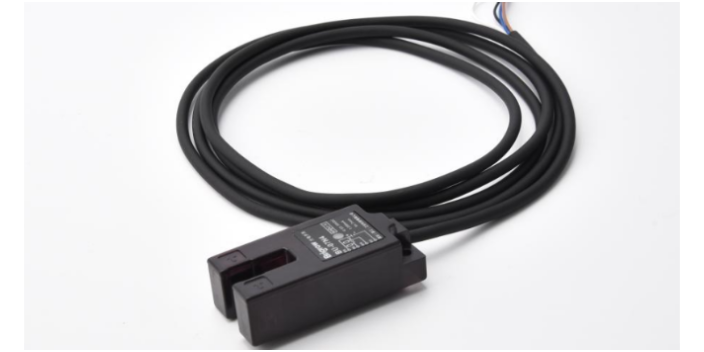
罗舸防爆超声波传感器:高危环境下的安全感知利器在石油、化工、煤矿等高危行业中,如何安全、精细地监测液位与物位一直是生产安全的重中之重。罗舸(LORDDOM)防爆超声波传感器凭借良好的防爆性能与精细的检测技术,为这些严苛场景提供了可靠的安全感知方案。罗舸防爆超声波传感器严格遵循国标防爆标准设计,通过了CNEX防爆认证及MA煤安认证,采用本安/隔爆双路线技术,从源头上杜绝了因传感器故障引发事故的风险。其外壳多采用316不锈钢等优良材质,配合全密封工艺,防护等级高达IP66/IP67,即使在充满腐蚀性气体、可燃粉尘或强酸碱的恶劣环境中,依然能保持结构完整与性能稳定。在检测性能方面,该传感器利用声波反射原理进行非接触式测量,不受介质颜色、透明度或物理形态(液体、固体、粉末)的影响。它具备强大的抗干扰能力,能有效克服粉尘、水雾及强光等环境因素的干扰,在-40℃至80℃的宽温范围内保持较高的测量精度。此外,罗舸防爆超声波传感器还推出了分体式设计,将探头置于高危区域,主机安置于安全区,既保障了人员安全,又实现了远程数据联动。凭借其高可靠性与长寿命,罗舸防爆超声波传感器正成为保障工业生产连续稳定运行、筑牢安全防线的重要力量。耐高温防爆传感器防爆传感器帮助识别管线渗漏,避免小隐患演变成事故。
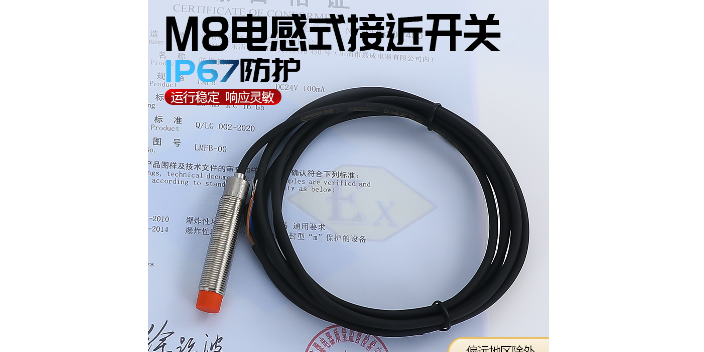
防爆压力传感器的稳定监测与工业保障防爆压力传感器主要用于对管道、容器、设备内部或外部的压力进行精细测量与监测,在工业生产的众多领域,如石油开采、化工反应釜、液压系统等场景中,是确保设备正常运行与生产安全的关键部件。其通过内部的压力敏感元件感知压力变化,将压力信号转化为标准的电信号输出,为生产过程中的压力控制、故障诊断提供准确的数据依据。在压力检测的精度与稳定性上,防爆压力传感器表现出色。它能够在较宽的压力范围内实现高精度测量,无论是低压、中压还是高压环境,都能保持稳定的检测性能,数据波动小,误差控制在极低的范围内。即使在压力频繁变化的动态工况下,也能快速响应,实时压力变化趋势,确保工作人员能够及时掌握设备的压力状态。例如,在化工反应釜的生产过程中,反应釜内部的压力需要严格控制在特定范围内,防爆压力传感器可实时监测釜内压力,若压力超出设定值,控制系统会根据传感器传输的信号自动调整相关阀门,释放压力;若压力过低,则及时补充压力,保障反应过程的稳定进行,避免因压力异常导致反应失败或引发安全。防爆性能的实现离不开严谨的设计与质量的材料。传感器的外壳采用高的强度合金材料。
安全监测系统的可靠性,取决于各个部件的性能,作为监测可燃气体泄漏的前端部件,防爆传感器的性能直接影响整个系统的可靠性,选择合格的产品才能保障整个监测系统稳定运行,浙江罗舸智能科技有限公司生产的防爆传感器,能保障前端监测的可靠性和安全性。该企业针对天然气监测推出的防爆气体传感器可实时监测管道周边是否有天然气泄漏,监测精度高,反应速度快,不会出现延迟报警的情况,一旦检测到天然气浓度超过安全阈值,立即触发报警装置,同时将信号传输至控制中心,工作人员可迅速采取关闭阀门、排查泄漏点等措施,及时控制。该传感器自身的安全设计到位,防爆设计方面,该传感器从内到外都进行了多方位的安全防护,外壳采用抗压、抗冲击且具有良好密封性的防爆材质,能够有效阻挡外部可燃气体、粉尘进入传感器内部,同时防止传感器内部产生的电火花或高温外泄,既保障监测准确,也保障自身使用安全。不少安全的发生,都是因为泄漏没有被及时发现,终发展成严重,想要避免这类,就要依靠实时运行的防爆传感器持续监测,及时发现异常及时处置,浙江罗舸智能科技有限公司生产的防爆传感器,能帮助相关行业做好泄漏监测,提升安全水平。医药原料库用防爆传感器监测挥发性气体,保障存储安全。
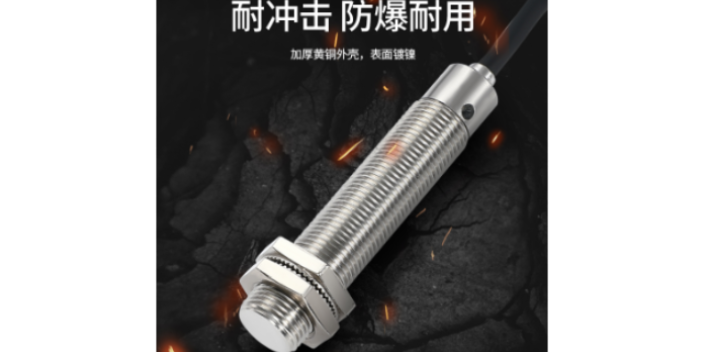
一款具备高防护等级与精细探测能力的防爆超声波传感器正式在石油化工、煤矿开采、燃气储运等高危工业场景中批量应用。该传感器凭借防爆认证加持、非接触式探测优势及恶劣环境适应性,有效解决了传统监测设备在易燃易爆环境下的安全隐患与精度不足问题,为工业生产安全升级注入新动能。此次投入使用的防爆超声波传感器,已通过国家防爆电气产品质量监督检验中心认证,符合ExdIICT6Gb防爆等级标准,可在含有甲烷、丙烷、氢气等易燃易爆气体的危险环境中稳定运行。传感器采用超声波回波测距原理,无需与被测物体直接接触,即可实现对液位、距离、流量等参数的实时监测,测量范围覆盖,精度误差控制在±,满足工业生产对监测数据的高可靠性要求。在某大型石油化工园区的储罐区,该传感器已完成全面部署。此前,传统接触式液位计因长期与易燃易爆介质接触,存在磨损泄漏风险,且维护需停机操作,影响生产效率。新投入的防爆超声波传感器通过非接触式测量,不*避免了介质腐蚀对设备的损耗,还支持远程数据传输与故障预警,工作人员可通过中控系统实时掌握储罐液位变化,维护作业无需停机,极大提升了生产连续性与安全性。“传感器运行至今,未出现任何安全异常,数据传输稳定。
防爆传感器降低突发事故概率,为连续生产提供支撑。闵行区检测液位防爆传感器
危险品仓库用防爆传感器实时监控,提升综合防护水平。淄博MA矿用防爆传感器
1.防爆超声波检测仪护航塔里木油田,解决阀门内漏难题近日,SDT270防爆超声波检测仪在塔里木油田油气有限公司投用,成功解决长期困扰油田的阀门内漏检测难题。作为西气东输主力气源地,塔里木油田场站内阀门密布,传统触摸观察法与气压监测法存在精度不足、效率低下等问题,易引发资源浪费与安全隐患。SDT270凭借本质安全型防爆设计,可直接在易燃易爆油气环境中作业,其超声波探测技术能快速捕捉阀门内部微小泄漏信号,检测响应速度较传统方法提升3倍以上。现场测试显示,设备成功定位12处隐蔽内漏点,帮助油田及时开展维修更换,使设施运行稳定性提升40%。该设备的应用不*保障了15个省区市的民生用气供应安全,更树立了油气行业防爆检测的技术标志。 淄博MA矿用防爆传感器