商机详情 -
绍兴非标点胶加工品牌
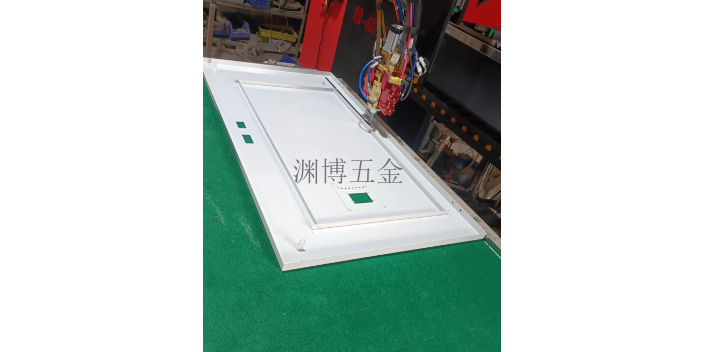
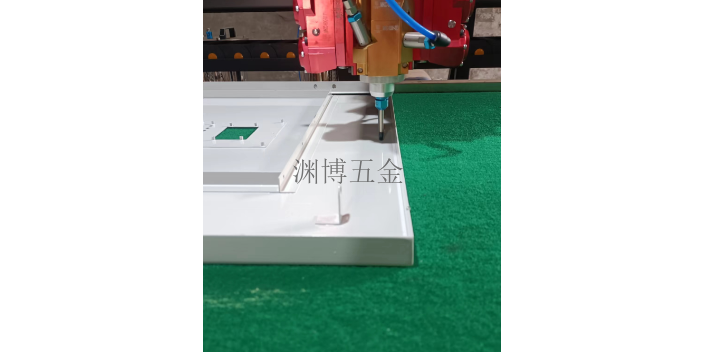
11.一种点胶方法,用于在更换点胶针头后形成通过校正的第二胶路;所述点胶方法包括:通过点胶机构形成***胶路;所述***胶路被载玻片承载;通过检测单元检测所述***胶路的胶宽;通过所述检测单元检测所述***胶路与基准线集的距离差;通过所述点胶机构依据所述胶宽及所述距离差形成所述第二胶路。12.如权利要求11所述的点胶方法,进一步包括:形成第三胶路,所述第三胶路与所述第二胶路垂直;检测所述第三胶路与第二基准线的第二距离差;依据所述第二距离差形成第四胶路。13.如权利要求11所述的点胶方法,其中:所述检测所述***胶路的胶宽的步骤,包括:探测所述***胶路以获得探测信息;依据所述探测信息计算所述***胶路的胶宽。14.如权利要求13所述的点胶方法,其中:所述探测所述***胶路以获得探测信息的步骤,包括:拍摄所述***胶路及所述基准线集,形成图像;所述依据所述探测信息计算所述胶宽的步骤,包括依据所述图像检测所述***胶路的平均宽度,以形成所述***胶路的胶宽。 在线光学检测设备钣金点胶加工,保障设备光学部件固定,不影响检测精度。绍兴非标点胶加工品牌
点胶加工
设备维护设备维护一直都是一个难点。它主要包括设备的拆卸、清洗、润滑,还有停机保养。和上述两点不同的是,自动化点胶的方式反而增加了设备维护的难度。2017年和2018年,分别有46%和45%的受访者对容积式点胶系统的维护视为头号难题。与此同时,对气动阀系统,2017年和2018年分别有39%和33%的受访者将其同样视为难题。另外,2018年有35%的受访者认为在气动喷射阀系统设备维护上困难很大。与气动阀和喷射阀系统相比,更多的受访者将容积式点胶系统视为问题一点也不奇怪。正排量点胶设备(例如容积泵)通常具有更复杂的零件,需要更多的时间来拆卸和清洁。正排量系统的优势在于,无论流体粘度或粘度随时间的变化如何,它们都可提供连续,可重复的点胶。相比于其它类型的点胶系统,其好处大于花费更长的时间进行清理的弊端。点胶技术的***进展,包括气动阀和压电喷射阀,通过创新的产品设计减少了维护时间。集成在阀门设计中的释放扣使操作员可以在将阀门安装到自动化系统的同时移除流体,不必拆卸阀门即可将其清洗再使用,从而节省了大量的维护时间。实际上,如果制造商提前准备了一种以上的流体,是可以做到无缝切换的,从而将停机时间降至**少。宁波哪里有点胶加工点胶加工可处理多功能工作台构件,满足车间操作台组装需求。
0089]具体地,点胶针头200的针头在第二方向的第二距离差为YM‑Y1,依第二距离差的大小及正负对针尖的第二方向进行校正补偿。[0090]步骤S16,根据校正结果,在第二方向形成校正后的第四胶路。[0091]具体地,根据所述第三路的胶宽YH及第二距离差,通过点胶针头200在第二方向上形成校正后的第四胶路。[0092]本发明提供的点胶装置及点胶方法,通过采用单元对点胶针头进行第三方向的校正,随后通过一检测单元对点胶针头的***方向及第二方向进行校正,并进行点胶效果的检测,结构简单,成本低,且校正精确,校正所需时间也较短,提高了效率,可更直接的提高点胶针的校正结果。[0093]另外,本领域技术人员还可在本发明精神内做其它变化,当然,这些依据本发明精神所做的变化。
点胶加工在医疗器械制造领域的应用也非常。在医疗设备中,点胶用于传感器的封装、导管的粘接、注射器的密封等。由于医疗器械直接关系到人们的健康和生命安全,点胶加工必须符合严格的法规和标准。例如,点胶使用的胶水必须具有生物相容性,不会对人体产生不良反应。点胶的精度和一致性也至关重要,以确保医疗器械的性能和安全性。在医疗器械制造中,通常采用无菌点胶技术,以避免细菌和微生物的污染。点胶设备需要经过严格的清洁和消毒处理,操作人员也需要遵循严格的无菌操作规程。同时,点胶过程需要进行严格的质量检测和验证,确保产品符合相关的法规和标准。点胶加工用于工具柜柜体组装,让钣金拼接处密封与牢固兼具。
FIP点胶加工是指通过自动化程度高的计算机操控自动化点胶机设备,将胶水直接点涂在金属或塑料的产品表面,在一定条件下固化后形成密封胶条衬垫或者导电胶条,以达到预定的目标要求。戈埃尔科技FIP点胶加工应用在电子产品的制造行业中,满足用户快捷,高效的点胶要求。那么FIP点胶加工和电磁屏蔽点胶加工的工艺流程有哪些呢?FIP点胶加工的工艺流程:1、FIP点胶加工(1)将胶筒装上点胶机,选择适用的点胶针头装上。(2)将工件夹具固定在自动点胶机工作台上。(3)编出点胶产品相应程序,开始调试。(4)在不出胶的情况下空运行一遍点胶加工程序,观察是否有偏移,漏点等不良现象,并对其调整修正。(5)通过完全调试后做出首件,经送检后确认OK后方可开始点胶加工生产。2、三角形电磁屏蔽点胶加工(“三角形”成型工艺)(1)将点好的工件平稳地放置在托盘或纸板上。(2)将工件放置到磁力仪的两片磁极之间。(3)根据所需胶体高度设定时间(一般为5sec),按下启动按钮。(4)待时间断电器开关停止后取出工件,即完成磁化过程。3、烘烤(1)烘烤前首先打开隧道炉所有开关,将温度设置在130~150℃。(2)将隧道炉传运速度设置在20~25米/小时(即设定烘烤时间为30分钟)。。 点胶加工流程规范,从备料至出件都经过细致的工序把控。哪里有点胶加工品牌
点胶加工选用不锈钢材质配套工件,适配耐腐蚀场景涂胶需求。绍兴非标点胶加工品牌
点胶加工的基本原理建立在对胶水精确控制和挤出的基础上。通常,整个系统由胶水供应装置、压力控制装置、点胶阀和点胶针头组成。胶水供应装置负责存储和提供所需的胶水,确保胶水的充足供应。压力控制装置是主要之一,它通过调节内部的压力来决定胶水从储存容器中挤出的速度和力量。点胶阀则如同一个精密的开关,精确控制着胶水的流动与停止。而点胶针头的形状和尺寸则直接影响着胶水挤出后的落点形状和大小。当压力作用于胶水时,胶水会顺着管道经过点胶阀,终从针头挤出。在这个过程中,每一个环节都需要高度的精确性和稳定性,以确保每次点胶的胶量、速度和位置都符合预定的要求。只有这样,才能实现高质量、高精度的点胶效果。绍兴非标点胶加工品牌