商机详情 -
镇江直销点胶加工
在点胶过程中,视觉系统能够实时监测胶水的落点和形状,一旦发现异常,立即发出警报并停止点胶,避免出现次品。此外,闭环控制系统也是提高精度的关键。这种系统能够实时监测点胶的效果,例如胶量、胶点的大小和形状等,并将这些数据与预设的标准进行对比。如果发现偏差,系统会自动调整点胶参数,如压力、速度和时间等,以确保后续的点胶质量始终符合要求。通过这些技术的综合应用,可以有效地提高点胶加工的精度和稳定性,满足各种高要求的生产需求。点胶加工满足多样化定制需求,适配不同行业设备组件涂胶。镇江直销点胶加工
点胶加工
点胶加工在工业自动化设备制造中也有着广泛的应用。在自动化生产线的各类设备中,点胶用于零部件的固定、密封、润滑等。通过精确的点胶,可以提高设备的运行精度、稳定性和可靠性,减少设备的维护成本和停机时间。例如,在机器人关节的组装中,点胶可以用于轴承的固定和润滑;在自动化输送设备中,点胶可以用于输送带的接头粘接和密封。在工业自动化设备制造中,通常根据不同的应用场景选择合适的胶水和点胶工艺。点胶设备需要具备高度的自动化和智能化水平,能够与其他生产设备实现无缝集成和协同工作。同时,为了满足工业生产的高效率和高质量要求,点胶加工还需要进行持续的工艺优化和创新。衢州一站式点胶加工品牌物料柜点胶加工加固隔板与柜体连接,提升储物承载能力,使用更安全。
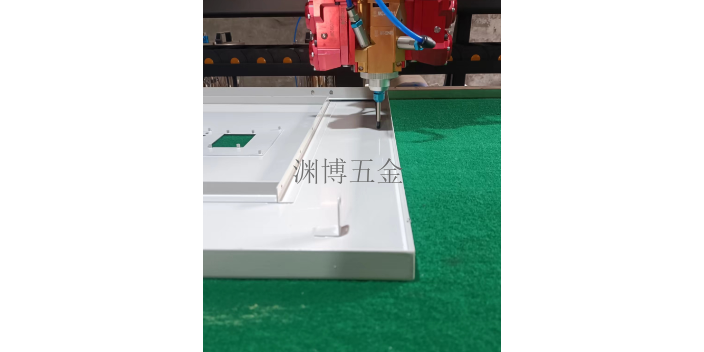
拉丝/拖尾拉丝/拖尾是SMT点胶中常见的缺陷,产生的原因常见有胶嘴内径太小、点胶压力太高、胶嘴离PCB的间距太大、贴片胶过期或品质不好、贴片胶粘度太好、从冰箱中取出后未能到室温、点胶量太大等。解决办法:改换内径较大的胶嘴;降低点胶压力;调节“止动”高度;换胶,选择合适粘度的胶种;贴片胶从冰箱中取出后应到室温(约4小时)再生产;调整点胶量。胶嘴堵塞故障现象:胶嘴出胶量偏少或没有胶点出来。产生原因一般是***内未完全清洗干净;贴片胶中混入杂质,有堵孔现象;不相溶的胶水相混合。解决方法:换清洁的针头;换质量好的贴片胶;贴片胶牌号不应搞错。空打故障现象:只有点胶动作,却无出胶量。产生原因是贴片胶混入气泡;胶嘴堵塞。解决方法:注射筒中的胶应进行脱气泡处理(特别是自己装的胶);更换胶嘴。元器件移位故障现象:贴片胶固化后元器件移位,严重时元器件引脚不在焊盘上。产生原因是贴片胶出胶量不均匀,例如片式元件两点胶水中一个多一个少;SMT贴片时元件移位或贴片胶初粘力低;点胶后PCB放置时间太长胶水半固化。解决方法:检查胶嘴是否有堵塞,排除出胶不均匀现象;调整贴片机工作状态;换胶水;点胶后PCB放置时间不应太长(短于4小时)。
点胶加工在智能穿戴设备制造中的作用日益凸显。在智能手表、手环等产品中,点胶用于屏幕与外壳的粘接、电池的固定、传感器的封装等。随着智能穿戴设备向轻薄化、小型化方向发展,对点胶的精度和空间适应性提出了更高的要求。点胶设备需要能够在狭小的空间内进行精确点胶,同时还要保证胶水的性能和粘接强度。此外,智能穿戴设备对外观和舒适性也有较高的要求,因此点胶的美观度和对人体皮肤的友好性也成为了重要的考虑因素。为了满足这些需求,点胶加工通常采用柔软、环保的胶水,并结合先进的点胶工艺和设备,实现高质量的生产。数据中心边缘计算设备点胶加工抗震性能优异,适配多场景安装使用需求。
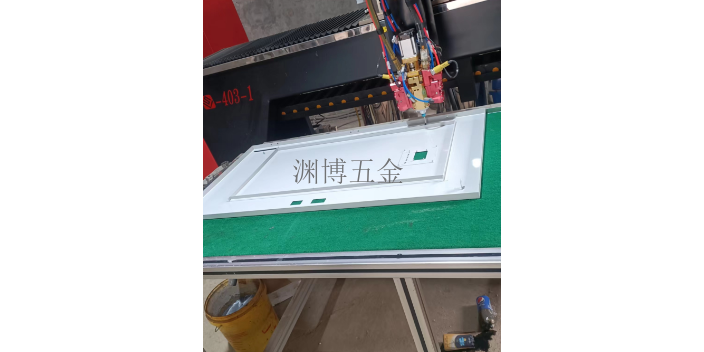
如何加快生产节拍对于某些零件供应商来说,由于产品供不应求,生产出来就一定能卖掉,所以提高生产速度是头等大事,没有之一。任何的停线、停工都相当于在烧钱。2018年约有44%的受访者表示加快生产节拍是他们心中的***挑战。使用台式自动化系统的受访者中有43%表示急迫需要加快生产速度。通常,当需要更高的生产量时,如果我们适用台式自动化系统,机器人可以通过分配流体的方式实现批量的点胶,从而取代一对一的模式,从而**提高了生产速度。受访者认为生产速度是自动点胶系统的一个痛点,原因之一可能是点胶系统的制造商有意将机器人的移动速度设计为慢速,由此不超过安全阈值,从而不需要将其封闭在安全保护系统中。***式的台式点胶机器人是专门为缩短点胶周期而设计的。这些新型机器人采用滚珠丝杠驱动而不是皮带驱动,可以更快,更精确地定位。某些型号可以实现±。 排气管物料周转架点胶加工耐高温、抗腐蚀,适配排气管的特殊存储需求。衢州一站式点胶加工品牌
点胶加工与表面处理工艺衔接顺畅,胶水与涂层兼容,不影响产品外观质感。镇江直销点胶加工
波峰焊后会掉片故障现象:固化后元器件粘结强度不够,低于规定值,有时用手触摸会出现掉片。产生原因是因为固化工艺参数不到位,特别是温度不够,元件尺寸过大,吸热量大;光固化灯老化;胶水量不够;元件/PCB有污染。解决办法:调整固化曲线,特别是提高固化温度,通常热固化胶的峰值固化温度为150℃左右,达不到峰值温度易引起掉片。对光固胶来说,应观察光固化灯是否老化,灯管是否有发黑现象;胶水的数量和元件/PCB是否有污染都是应该考虑的问题。固化后元件引脚上浮/移位故障现象:固化后元件引脚浮起来或移位,波峰焊后锡料会进入焊盘下,严重时会出现短路、开路。产生原因主要是贴片胶不均匀、贴片胶量过多或贴片时元件偏移。解决办法:调整点胶工艺参数;控制点胶量;调整SMT贴片工艺参数。 镇江直销点胶加工