商机详情 -
舟山小型烘干设备
大型工业应用优势:隧道式烘干设备在大型工业生产中具有明显优势。其一,它能够满足大规模生产的需求,通过连续化的生产模式,大幅度提高了物料的处理能力,降低了单位产品的生产成本。其二,由于可以对烘干通道内不同区域的参数进行精确控制,能够更好地适应不同物料的烘干工艺要求,保证产品质量的稳定性和一致性。例如,在造纸工业中,纸张在隧道式烘干设备中经过多个温度和湿度梯度的区域,能够使纸张均匀干燥,避免因干燥不均导致的纸张变形、脆裂等问题。此外,隧道式烘干设备还便于与其他生产设备进行联动,形成自动化生产线,进一步提高生产效率和降低人工成本。但隧道式烘干设备的初期投资较大,设备占地面积广,对安装和调试的技术要求也较高,适用于大型企业和大规模生产的场景。防爆型气流烘干机采用惰性气体(如氮气)保护,适用于易燃易爆物料的干燥。舟山小型烘干设备

卧螺离心机适用于颗粒较大的悬浮液,如矿山尾矿、化工废渣等,可实现连续进料、分离与排料,分离效率高;碟片离心机则适用于细小颗粒或乳浊液,如制药发酵液、植物油精炼等,分离精度更高,能实现固液的精细化分离,可将物料含水率降至30%-40%。板框压滤机通过交替排列的滤板与滤框构成过滤单元,通过液压装置施加压力,使物料在滤布间被挤压,水分透过滤布排出,固体物料被截留。其优势在于压力大、脱水彻底,可将污泥含水率降至60%以下,适用于对脱水效果要求较高的场景,如化工废渣、工业污泥的深度脱水,但设备占地面积较大,且为间歇式操作,处理量相对较小。舟山小型烘干设备高效能的烘干设备配备智能传感器,可实时监测物料含水量,自动调整烘干参数以达到理想效果。
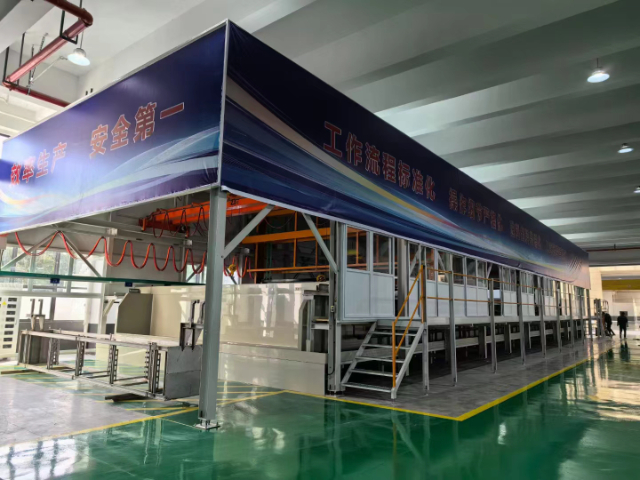
环保领域是脱水烘干设备的重心应用场景,尤其是市政污泥与工业污泥的处理。污泥含水率高、体积大、易**,若不经处理直接填埋或堆放,会造成严重的环境污染。脱水烘干设备通过机械脱水与热力干燥的组合,实现污泥的减量化、稳定化与无害化,为污泥的资源化利用奠定基础。在市政污泥处理中,带式压榨脱水机先将污泥含水率从99%降至80%左右,再经滚筒烘干机或带式烘干一体机进一步干燥至30%以下,干燥后的污泥体积缩减至原来的1/5,重量大幅减轻,不只降低了运输与处置成本,还可作为建材原料、土壤改良剂等实现资源化利用。在工业污泥处理中,针对化工、印染等行业污泥成分复杂、腐蚀性强的特点,设备采用耐腐蚀材质,并配备尾气处理系统,确保处理过程安全环保,满足工业污泥的处理要求。
脱水烘干设备作为工业生产中的关键装备,其发展历程是工业技术进步的缩影,从传统的粗放型工具,到如今的高效、智能、绿色的精密系统,它不只支撑着各行业的规模化生产与品质升级,更推动着工业绿色转型与可持续发展。从环保领域的污泥减量化,到食品行业的锁鲜深加工,从化工行业的物料干燥,到制药行业的精细控制,脱水烘干设备以其强大的适应性与重心价值,深度融入产业发展的每一个环节,成为工业提质增效与绿色转型的坚实基石。未来,随着高效化、智能化、绿色化与定制化趋势的深度融合,脱水烘干设备将迎来更广阔的发展空间。它将不断突破技术边界,以更高效的运行效率、更智能的决策能力、更绿色的发展理念,赋能千行百业,为工业高质量发展注入强劲动力,在推动产业升级、实现“双碳”目标的征程中,书写属于自己的精彩篇章。选型时需考虑物料特性(如粘性、热敏性)、初始含水率及目标含水率。
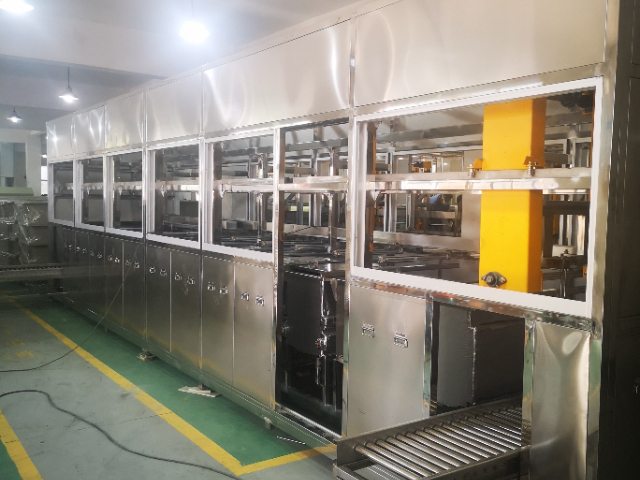
热泵烘干技术通过吸收空气中的热量,经压缩机做功提升温度,实现物料干燥,其能效比远超传统电加热设备,可大幅降低能耗,同时减少碳排放,被广泛应用于食品、农产品、木材等领域。太阳能烘干设备则利用太阳能集热器收集太阳能,转化为热能用于干燥,特别适合光照充足的地区,在农产品烘干领域展现出明显的环保与经济优势。此外,余热回收技术的应用,让烘干设备能回收利用生产过程中产生的废热,进一步提升能源利用率,推动烘干设备向低碳、循环方向发展。在食品加工行业,烘干设备用于去除水果、蔬菜中的水分,制成果干、脱水蔬菜等产品,保留其营养成分与风味。舟山小型烘干设备
先进的烘干设备能够精细调控温度与湿度,确保各类物料在较佳环境下快速干燥。舟山小型烘干设备
喷雾干燥系统将液态物料通过雾化器分散成微小液滴,与高温热风充分接触,瞬间完成干燥,形成粉末状产品,适用于奶粉、洗涤剂、农药等液态物料的干燥,其优点是干燥速度快、产品流动性好、纯度高,但设备投资大,热风温度控制要求高,且易产生粉尘污染,需配套完善的除尘系统。控制系统是烘干设备的神经中枢,决定了设备的自动化程度、运行精度与稳定性,是实现智能化干燥的重心支撑。现代烘干设备的控制系统通常采用PLC可编程逻辑控制器为重心,结合人机界面、各类传感器与执行机构,构建闭环控制体系。舟山小型烘干设备