商机详情 -
重庆SMT后工艺激光锡丝机应用范围
新设备买回去,调试时发现焊点发黑,有时会被认为是设备问题。实际上,焊点发黑很多时候是参数不匹配或保护气体使用不当造成的。激光焊接时,如果保护气体流量不足或角度不对,熔融锡在高温下与空气接触,会氧化发黑。遇到这种情况,可以先检查设备的气路,是否接了氮气,压力是否足够,出气口是否正对焊点。如果设备支持氩气保护,可以尝试调整气体流量。很多时候,调整一个小参数就能让焊点恢复光亮。这也说明,供应商提供详细的工艺调试指导很重要。深圳市耐斯特的喷锡球激光焊技术,采用氩气保护焊,利用氩气防止氧化并帮助焊接润湿,从工艺设计上考虑了焊点外观和可靠性问题,帮助客户避免此类困扰。锡丝转盘式双激光焊锡系统被设计用于连接器行业,实现引脚双面同步焊接以提升效率。重庆SMT后工艺激光锡丝机应用范围
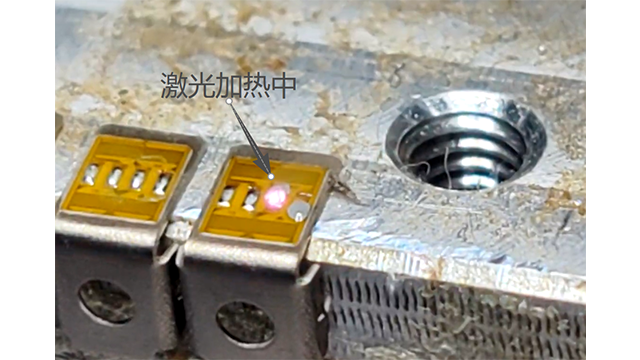
手工绕制的无线充线圈,引线位置可能存在偏差,自动化设备若按固定坐标焊接,容易导致偏位不良。应对来料一致性差的问题,设备需依赖视觉引导:CCD相机识别每根引线的实际位置,运动机构根据识别结果动态调整焊接坐标,实现实际焊接坐标的精确焊接。夹具设计需具备适当柔性,允许线圈在一定范围内移动,配合视觉定位找到较优焊接姿态。视觉识别能力与运动补偿响应速度,是决定设备能否适应来料波动的关键。深圳市耐斯特的数据线、耳机线全制程设备高频应用视觉定位技术,可有效适应来料波动,保证焊接良率。广东咪头激光锡球采购评估激光焊锡膏供应商,其能否提供针对高频天线特定镀层材料的润湿优化方案是关键考验。
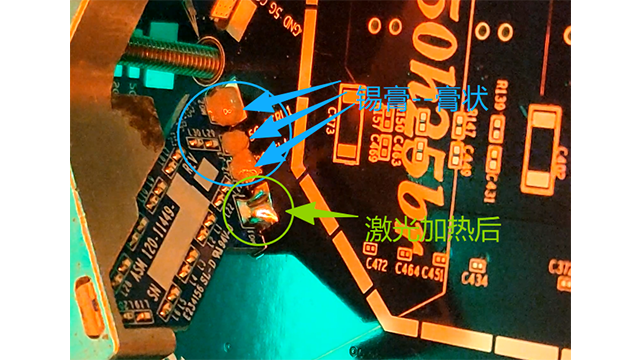
跳过工艺验证直接采购设备,是焊接自动化项目风险较高的做法。打样环节的价值在于:在设备制造前完成焊料类型、光斑形状、温度曲线、焊接时间的参数寻优。同一焊盘,锡膏、锡丝、锡球、锡环四种工艺的润湿性和空洞率有明显差异;同一工艺,温度曲线偏移10℃即可能导致焊点强度下降。耐斯特打样流程包括样品分析、工艺选型、参数调试、效果验证四个阶段,工程师根据产品特性确定方案,记录完整工艺参数。打样验收合格后再进入设备制造阶段,确保设备到厂后能较快投产。
高速线自动化焊锡将焊接操作从手工作业转变为设备自动化。操作员不再需要掌握烙铁技巧,但需要学会操作设备界面、识别焊接质量、处理常见故障。岗位技能要求从手工技能转向设备管理与质量控制能力。设备界面的直观性、报警信息的明确性,直接影响操作员的上手速度。厂家提供的培训支持是否到位,也决定了操作员能否自主处理问题。设备交付后的培训服务,是保障产线平稳运行的重要因素。深圳市耐斯特在设备交付时提供现场培训,帮助客户操作人员快速掌握设备操作与维护技能,实现从手工作业到设备智能制造自动化的平稳过渡。高频天线精密焊接对位置和锡量敏感,偏差会影响信号接收灵敏度。
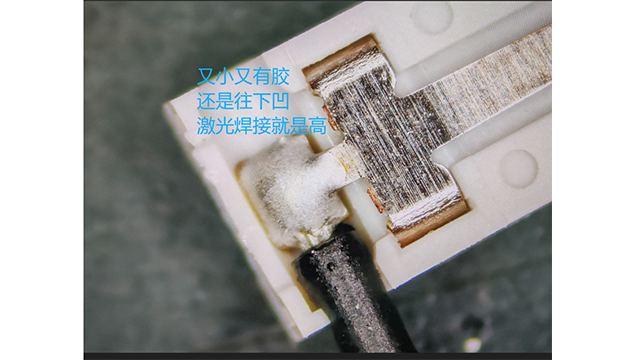
磁头焊接需微米级精度,且不能影响磁路性能。传统手工去漆易伤线芯,焊接热影响大。激光去漆+激光焊锡组合,非接触去除漆包线绝缘层,精确熔焊。关键在于激光能量稳定性和光斑精细度,能量波动会伤线芯,光斑太大影响周边。硬盘磁头、磁带机磁头这类高精密产品,采用激光焊锡后焊点细小,磁性能稳定。作为国内较早将激光应用于精密焊锡的企业,深圳市耐斯特的激光焊锡机在磁头等高精密产品上有成功应用,为客户提供微细焊接解决方案,帮助实现无损伤精密焊接,保持磁头读写性能,这体现了精密焊接源头厂家的技术深度。3C电子点锡膏激光焊为智能手表等穿戴设备内部的精密连接提供了高良率解决方案。四川屏蔽罩激光锡环机应用范围
考察自动化焊锡源头厂家,实地参观其在深圳或重庆的生产基地更能评估实力。重庆SMT后工艺激光锡丝机应用范围
单机作业的瓶颈在于工序间物料周转造成的节拍损耗与在制品积压。手工搬运不*增加人力成本,也引入质量波动风险。整线自动化的价值在于通过设备集成减少周转环节,实现连续流生产。以高速线缆制程为例,耐斯特开发的自动电测与自动成型内模,填补了行业相关空白,实现了从排线前处理到成品下料的全自动生产。设备轨道宽度50-400mm可调,治具回流设计,正流轨道高度900mm、回流轨道650mm,既满足自动化连线需求,也兼顾人工上下料的人机工程学。重庆SMT后工艺激光锡丝机应用范围
深圳市耐斯特智能装备有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,深圳市耐斯特智能装备供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!