商机详情 -
周边长续航电瓶车电池修理
电瓶车电池组智能充电网络电瓶车电池组智能充电网络实现能源的优化利用。充电桩配备智能电表,实时监测电网负荷。云端调度系统根据区域用电情况,动态调整充电功率。用户可通过手机APP预约充电,享受分时电价优惠。充电桩支持V2G功能,在用电高峰时可向电网反馈电能。网络管理系统实时监控设备状态,实现预测性维护。这套系统使充电成本降低30%,设备利用率提升50%,同时为电网稳定运行提供支持。电瓶车电池组材料创新应用电瓶车电池组材料创新持续提升产品性能。正极材料采用纳米包覆技术,循环寿命提升至3000次。负极使用硅碳复合材料,能量密度提高20%。隔膜升级为陶瓷涂层,耐温性能达到200℃。电解液添加多功能添加剂,同时改善高低温性能。箱体采用碳纤维复合材料,重量减轻40%同时强度提升。连接器使用高导电铜合金,接触电阻降低30%。这些材料创新使电池组综合性能达到行业水平。 电瓶车电池数据管理与分析系统设计。周边长续航电瓶车电池修理
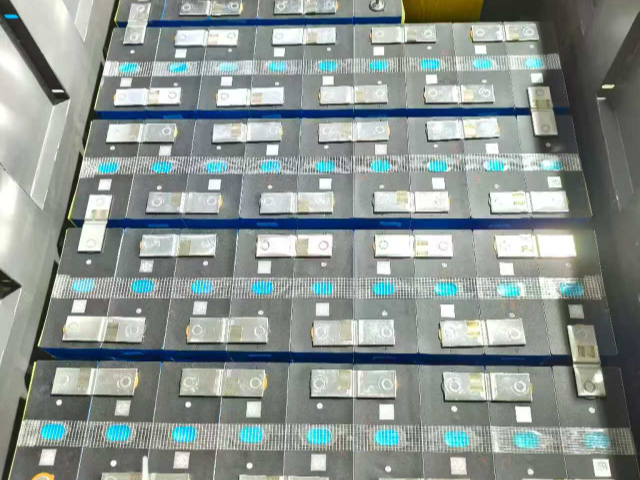
电瓶车电池安全防护系统设计电瓶车电池安全防护系统采用多层次保护策略。在硬件层面,每个电芯都配备PTC自恢复保险丝,在过流时自动切断电路。电池模块级配备熔断保险丝,提供第二重保护。系统级配备主控BMS,实时监控电压、电流、温度参数,发现异常立即采取保护措施。软件层面设计三级保护算法,包括过充、过放、过流、短路等保护功能。创新性地加入热失控预警算法,通过电压突降、温度异常上升等特征提前预警。物理防护方面,电池箱体采用阻燃材料,内部填充陶瓷化硅橡胶,在高温下形成隔热层。这些措施共同构建了完善的安全防护体系,确保电池在各种异常情况下都不会发生安全事故。 周边长续航电瓶车电池厂家电话电瓶车电池组故障诊断系统。
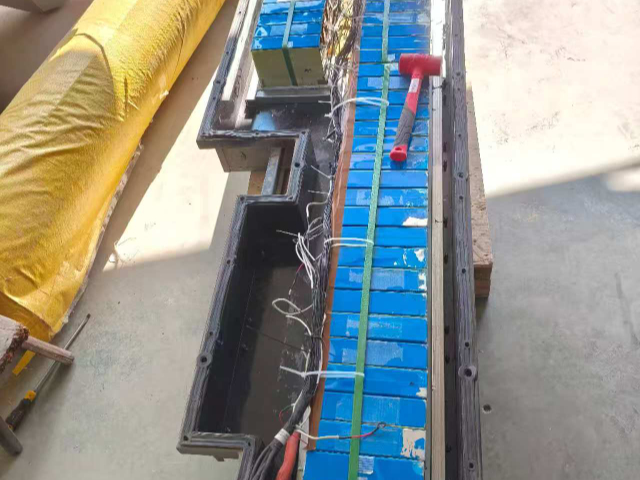
电瓶车电池组循环经济与回收利用体系电瓶车电池组循环经济体系涵盖设计、使用到回收的全生命周期。在设计阶段就考虑可拆卸性,采用模块化架构和标准化接口。使用阶段通过智能运维比较大化电池价值,延长使用寿命。退役电池经过精细评估后分级处理:A级电池直接梯次利用于储能等领域;B级电池修复后继续使用;C级电池拆解回收有价值材料。回收环节采用绿色湿法冶金工艺,锂、钴、镍等有价金属回收率超过98%。通过建立电池身份编码系统,实现全生命周期溯源管理。该体系使电池组全生命周期成本降低40%,资源利用率提升至95%,真正实现绿色循环发展。
电瓶车电池组电磁兼容性设计与测试电瓶车电池组作为大功率电力电子设备,其电磁兼容性设计至关重要。首先分析电池组内主要电磁干扰源,包括BMS的开关电源、主动均衡电路和大电流充放电回路。采用多层PCB设计,严格区分模拟地层和数字地层,避免共地干扰。信号线采用差分传输方式,电源线加装共模扼流圈。箱体设计保证良好的导电连续性,所有接缝处使用电磁密封衬垫。电缆布线避免平行走线,敏感信号线与功率线保持足够距离。在软件层面,对PWM控制信号进行展频处理,降低特定频率的发射强度。测试阶段依据CISPR25标准,在电波暗室中进行辐射发射测试,使用近场探头定位干扰源。同时进行辐射抗扰度和大电流注入测试,确保系统在强电磁环境下正常工作。通过迭代优化,使电池组满足Class3等级的电磁兼容要求,保证不会干扰车辆其他电子系统,同时自身具备足够的抗干扰能力。此外,还需要考虑快速瞬变脉冲群、静电放电等常见电磁干扰的防护措施。 电瓶车电池振动测试与优化方案。
电瓶车电池组制造过程质量控制体系电瓶车电池组的制造质量直接关系到产品性能和安全性,需要建立完善的质量控制体系。从电芯入厂检验开始,使用自动分选设备对电芯的电压、内阻、容量进行全检,确保批次一致性。在模组组装环节,激光焊接质量通过在线视觉检测系统监控,实时检测焊点位置、大小和颜色。采用电阻焊监测系统,通过分析焊接过程中的动态电阻曲线判断焊接质量。在pack总装阶段,使用扭矩传感器确保每个连接点的紧固力矩准确,数据自动记录保存。下线检测包括绝缘耐压测试、气密性测试和充放电测试,所有测试数据上传至MES系统。建立完整的质量追溯体系,通过二维码记录每个电池组的生产数据,实现从原材料到成品的全流程追溯。定期进行过程能力分析,对关键工序的CPK值进行监控,确保制造过程稳定受控。通过这套体系,将产品直通率提升至,为用户提供可靠的质量保证。 电瓶车电池电磁兼容设计与测试方法。苏州相城区60v电瓶车电池更换厂
电瓶车电池组标准化设计研究。周边长续航电瓶车电池修理
电瓶车电池组快速充电技术研究电瓶车电池组快速充电技术需要在充电速度和电池寿命间取得平衡。首先优化电芯设计,采用低阻抗电极和高速离子导体电解质,降低极化电压。充电策略采用多阶段恒流充电,在SOC低于50%时采用2C大倍率充电,50%-80%采用1C倍率,超过80%后转为恒压充电。热管理系统专门优化,在快充时启动强力冷却,确保电芯温度控制在40℃以下。BMS实时监测电芯极化电压,动态调整充电电流,避免析锂现象。充电接口采用液冷技术,支持大电流传输。通过大量实验建立快充对寿命影响的量化模型,优化充电曲线。实际测试显示,采用该技术可在25分钟内完成20%-80%充电,电池寿命衰减控制在每百次循环容量损失小于。 周边长续航电瓶车电池修理
萨菲罗斯(苏州)新能源科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的能源中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来萨菲罗斯供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!