商机详情 -
北京口碑好西门子数控维修维修电话
进给轴颤动。进给驱动单元的速度环和电流环参数没有进行比较好化或交流电机缺相或测速元件损坏,均可引起进给轴颤动。CNC系统的位控板有故障。机构磨擦力太大。数控机床数据有误,有关机床数据的正确设定如下。错误,造成位置控制环路为正反馈。CNC装置输至驱动单元的指令线极性错误。103~133号报警。这是轮廓监控报警。速度环参数没有比较好化或者KV系数太大。105~135号报警。位置漂移太大引起的。移量超过500mv,检查漂移补偿参数N230~N233。 上海枫逸电气自动化有限公司为您提供 西门子数控维修服务,有需求可以来电咨询!北京口碑好西门子数控维修维修电话
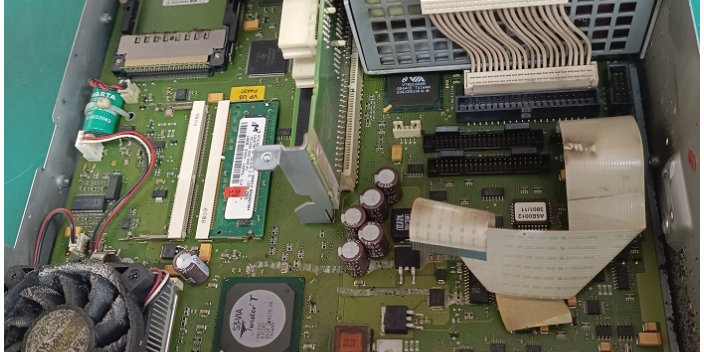
西门子840D数控系统在制造企业中的应用较为广fan,该系统主要分为数控与驱动系统及人机界面两部分,系统的正常运行需要这两部分的协调配合。在实际生产过程中,该系统具备稳定性强、使用寿命长等优势,但也会受到多种外界因素的影响,引发多种类型的故障,影响正常运行。结合实例,分析系统故障。西门子840D数控系统故障诊断方法1.1西门子840D数控系统故障诊断方法:感官分析法。西门子840D数控系统出现故障时,运维人员经常会使用五官进行故障的分析,找出故障的类型以及故障发生的部位,运维人员可以根据故障现场的气味和温度进行故障分析。江苏专业西门子数控维修的行业须知上海枫逸西门子数控维修值得推荐。欢迎来电咨询上海枫逸!
西门子数控维修,在信号输出状态下,输出端子电阻应为无穷大,或电压值为外部负载供电电压值;在非输出状态下,输出端子出现一定电阻值或处于短路状态,输出端子间电压值低于供电电压值或为0V,说明端子内部电路已经损坏,需要进行更换。有时PLC输出指示灯不亮,但对应的电磁阀、接触器能动作,有可能是此输出点的触点粘连断不开,把此输出点的接线拆下,用万用表测量输出点与公共端COMx的电阻值,电阻值较小输出触点已坏,电阻无穷大触点是好的,可能是对应输出指示灯损坏。
西门子数控维修过程控制系统本身是一个完整的系统,所以在分析故障或处理故障时也要注意系统性,单独的对某一部分的优化有时并不能提高系统的整体性能。如过分追求元器件的精度而不考虑实际的需要以及和相关设备精度的匹配,将徒然增加系统成本。在日常维护中也有过把系统越改越复杂的现象,如采用复杂的控制方式和设备来实现本可以用简单装置来实现的控制,违背了经济、简单、实用的原则,并可能会增加故障率,这也是要注意的地方。上海枫逸的西门子数控维修是否结实耐用?欢迎来电咨询上海枫逸!
西门子数控维修故障多发点在阀门或闸板这一类的设备上因为这类设备的执行机构相对位移较大;或者传动结构复杂,机械、电气、液压等各环节稍有不到位就会产生误差或故障。在长期的运行状态下,如果缺乏运行维护,易造成阀体部件的卡,堵,漏等现象。因此在系统运行时要加强对此类设备的巡检,发现问题及时处理。我厂对此类设备建立了严格的点检制度,定期检查阀门是否变形,执行机构是否灵活可用,控制器是否有效等,很好地保证了整个控制系统的有效性。西门子数控维修的服务厂家。欢迎来电咨询上海枫逸!上海西门子数控维修维修价格
西门子数控维修的市场应用分析。欢迎来电咨询上海枫逸!北京口碑好西门子数控维修维修电话
西门子数控维修——开机后电动机出现尖叫的故障 1)根据驱动模块及电动机规格,对驱动器的调节器板的S2进行正确的电流调节器设定。 2)将速度调节器的积分时间Tn调节电位器(在驱动器正面),逆时针调至极限(Tn≈39ms)。 3)将速度调节器的比例Kp调节电位器(在驱动器正面),调整至中间位置(Kp≈7~10)。 4)在以上调整后,即可以消除伺服电动机的尖叫声,但此时动态特性较差,还须进行下一步调整。 5)顺时针慢慢旋转积分时间Tn调节电位器,减小积分时间,直到电动机出现振荡声。 6)逆时针稍稍旋转积分时间Tn调节电位器,使电动机振荡声恰好消除。 7)保留以上位置,并作好记录。北京口碑好西门子数控维修维修电话
上海枫逸电气自动化有限公司是专业从事“数控技术服务|技术开发|技术转让”的企业,公司秉承“诚信经营,用心服务”的理念,为您提供质量的产品和服务。欢迎来电咨询!