商机详情 -
吉林工业西门子数控维修中心
西门子数控维修故障点可能发生在PLC系统中的子设备这类设备如接线盒、线端子、螺栓螺母等处。这类故障产生的原因除了设备本身的制作工艺原因外还和安装工艺有关,如有人认为电线和螺钉连接是压的越紧越好,但在二次维修时很容易导致拆卸困难,大力拆卸时容易造成连接件及其附近部件的损害。长期的打火、锈蚀等也是造成故障的原因。根据工程经验,这类故障一般是很难发现和维修的。所以在设备的安装和维修中一定要按照安装要求的安装工艺进行,不留设备隐患。选择西门子数控维修有哪些方法?欢迎来电咨询上海枫逸!吉林工业西门子数控维修中心
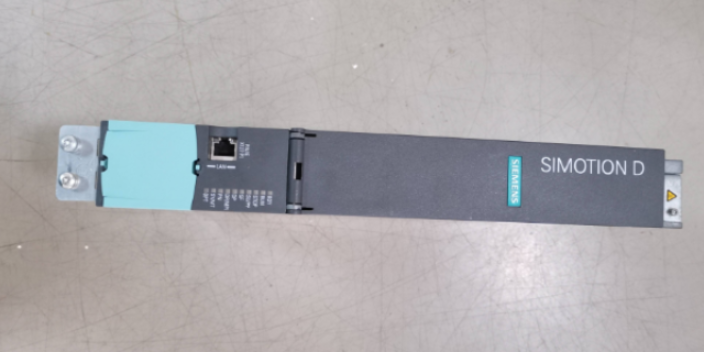
西门子数控维修PLC具有自诊断能力,发生模块功能错误时往往能报警并按预先程序作出反应,通过故障指示灯就可判断。PLC具有自诊断能力,发生模块功能错误时往往能报警并按预先程序作出反应,通过故障指示灯就可判断。当电源正常,各指示灯也指示正常,特别是输入信号正常,但系统功能不正常(输出无或乱)时,本着先易后难、先软后硬的检修原则首先检查用户程序是否出现问题。用户程序储存在PLC的RAM中,是掉电易失性的,当后备电池故障系统电源发生闪失时,程序丢失或紊乱的可能性就很大,强烈的电磁干扰也会引起程序出错。 上海安装西门子数控维修专家上海枫逸电气自动化有限公司是一家专业提供 西门子数控维修服务的公司。
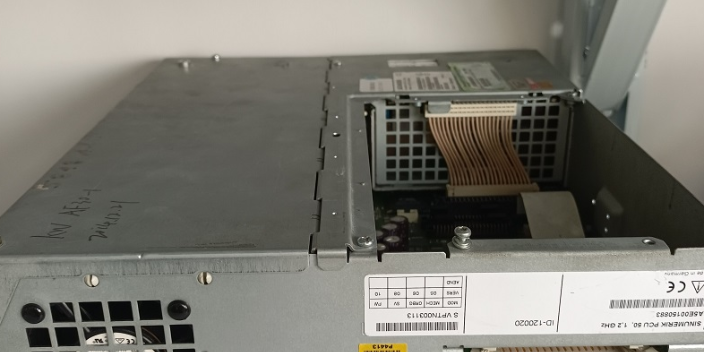
西门子数控维修数控机床发生跟随误差超过报警,其实质是实际机床不能到达指令的位置。引起这一故障的原因通常是伺服系统故障或机床机械传动系统的故障。由于机床伺服进给系统为全闭环结构,无法通过脱开电动机与机械部分的连接进行试验。为了确认故障部位,维修时首先在机床断电、松开夹紧机构的情况下,手动转动Z轴丝杠,未发现机械传动系统的异常,初步判定故障是由伺服系统或数控装置不良引起的。为了进一步确定故障部位,维修时在系统接通的情况下,利用手轮少量移动Z轴(移动距离应控制在系统设定的比较大允许跟随误差以内,防止出现跟随误差报警),测量Z轴直流驱动器的速度给定电压,经检查发现速度给定有电压输入,其值大小与手轮移动的距离、方向有关。由此可以确认数控装置工作正常,故障是由于伺服驱动器的不良引起的。检查驱动器发现,驱动器本身状态指示灯无报警,基本上可以排除驱动器主回路的故障。考虑到该机床X、Z轴驱动器型号相同,通过逐一交换驱动器的控制板确认故障部位在6RA26直流驱动器的A2板。
电源故障611D伺服驱动时,将主轴转速设定为3000r/min,进行设备的启动,此时系统处于正常运行状态,但当系统转速>3000r/min进行转刹车时,611D电源单元出现错误,进行过电压的报警,系统停止运行。对系统进行多方面的检查后没有发现机械异常状况,电路板与元件均处于正常状态,更换611D电源单元之后,出现故障转移现象,更换出现故障的电源单元后,系统恢复正常运行。西门子数控维修系统的应用十分普遍,要求运维人员掌握其维护保养、故障诊断和故障维修方法。运维人员可以通过感官分析法、参数校正法以及逻辑方法进行故障诊断,并根据故障的具体状况,采取相应的维修措施,保障系统的稳定运行。西门子数控维修的特点分析。欢迎来电咨询上海枫逸!
你可以通过“SHIFT+SYSTEM”进入系统,“维修信息”“驱动器信息”“平滑后电流实际值”在正常的加工中平滑后电流实际值一般处于3%到7%之间,大于这个值就会出现过热报警处理:机械部分能动,看电流是不是在机械动作的时候电流上升很快很大,如果是这样的话,就看机械部分是不是那里卡住或润滑不足等等情况。机械部分不能动,分两步处理:把电机与机械部分脱开,点动电机看看有没有报警,如果没有报警就是机械部分卡死了。把电机与机械部分脱开,如果还有报警就是伺服模块或电机上面出了问题。想要区分是电机还是伺服模块之间谁有问题的方法是:把X轴电机的动力线与X轴信号反馈线接在Y轴的伺服模块的上面,Y接在X上面。点动看看问题转移了没有,问题转移了就是电机的问题。没有转移就是伺服模块出了问题。上海枫逸电气自动化有限公司为您提供西门子数控维修服务,有想法的可以来电咨询!河南工业西门子数控维修价格行情
上海枫逸电气自动化有限公司为您提供 西门子数控维修服务,期待您的光临!吉林工业西门子数控维修中心
802Dsl系统,先看驱动电源模块和电机模块的LED灯,正常RADY是绿色,DC LINK是橙色查看 诊断-服务概览 ,正常使能所有灯为绿色。监控相关PLC接口信号:通道信号:进给保持信号V32000006.0;轴信号:坐标轴/主轴禁止V380*0001.3;倍率生效V380*0001.7;测量系统生效v380*0001.5;进给保持V380*0004.3。28D系统,主要就是轴使能上电时序有关的有10个信号)急停信号:DB2600.DBX0.1,DB2600.DBX0.2;EP使能:电源模块上的X21.3端子信号;OFF1使能;PPU的X122.1端子信号;OFF3使能;轴控制使能:DB380*.DBX2.1;轴脉冲使能:DB380*.DBX4001.7;测量循环:DB3800.DBX1.5;通道进给保持:DB3200.DBX6.0;轴进给保持DB3*.DBX2.1,DB3*.DBX21.7。系统上先是给电源模块加EP使能,间隔100ms后加OFF1使能,OFF1使能加上后可以加OFF3使能,加OFF3的同时可以给各轴加脉冲使能和控制使能。一般在按下急停开关时,首先断掉的是OFF3使能,待所有轴出现静止信号DB390x.DBX1.4时,才可以同时断开OFF1,脉冲使能和控制使能,OFF1断开后延时100ms断开EP使能。吉林工业西门子数控维修中心
上海枫逸电气自动化有限公司在机械及行业设备这一领域倾注了无限的热忱和激情,上海枫逸电气自动一直以客户为中心、为客户创造价值的理念、以品质、服务来赢得市场,衷心希望能与社会各界合作,共创成功,共创辉煌。相关业务欢迎垂询。