商机详情 -
北京原装西门子数控维修货真价实
西门子数控维修,伺服器维修.SIEMENS8MC测量系统故障的维修故障现象:一台配套SIEMENS8MC的卧式加工中心,当X轴运动到某一位置时,液压电动机自动断开,且出现报警提示:Y轴测量系统故障。断电再通电,机床可以恢复正常工作,但X轴运动到某一位置附近,均可能出现同一故障。分析与处理过程:该机床为进口卧式加工中心,配套SIEMENS8MC数控系统,SIEMENS6RA系列直流伺服驱动器。由于X轴移动时出现Y轴报警,为了验证系统的正确性,拨下了X轴测量反馈电缆试验,系统出现X轴测量系统故障报警,因此,可以排除系统误报警的原因。检查X轴在出现报警的位置及附近,发现它对Y轴测量系统(光栅)并无干涉与影响,且只移动Y轴亦无报警,Y轴工作正常。再检查Y轴电动机电缆插头、光栅读数头和光栅尺状况,均未发现异常现象。 上海枫逸西门子数控维修品质保障。欢迎来电咨询上海枫逸!北京原装西门子数控维修货真价实
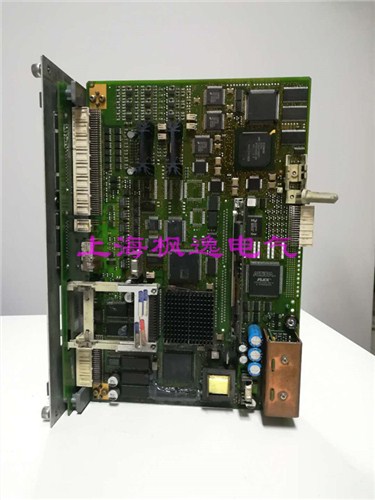
西门子数控维修——进给轴运动故障 (a)进给轴不能运动。造成此故障的原因有: ①操作方式不对; ②从PLC传至NC的信号不正常; ③位控板有故障(如03350,03325,03315板有故障)。 ④发生22号报警,它表示位置环未准备好。 ⑤测量系统有故障。如产生108,118,128,138号报警,这是测量传感器太脏引起的。如产生104,114,124,134报警,则位置环有硬件故障。 ⑥运动轴处于软件限位状态。只要将机床轴往相反方向运动即可解除。 ⑦当发生101,111,121,131号报警时,表示机床处于机械夹紧状态。 (b)进给轴运动不连续。 (c)进给轴颤动。 ①进给驱动单元的速度环和电流环参数没有进行较好化或交流电机缺相或测速元件损坏,均可引起进给轴颤动。 ②CNC系统的位控板有故障。 ③机构磨擦力太大。 ④数控机床数据有误,有关机床数据的正确设定如下。 (d)进给轴失控。 ①如有101,111,121,131号报警请对夹紧进行检查。 ②如有102,112,122,132号报警,则说明指令值太高。 ③进给驱动单元有故障。 ④数控机床数据设定错误,造成位置控制环路为正反馈。 ⑤CNC装置输至驱动单元的指令线极性错误。 (e)103~133号报警。这是轮廓监控报警。速度环参数没有较好化或者KV系数太大。 (f)105~135号报上海自动西门子数控维修源头直供厂家上海枫逸电气自动化有限公司是一家专业提供西门子数控维修服务的公司,有想法的不要错过哦!

西门子数控维修模块化编程实例-有两台电动机,控制模式是相同的,按下启动按钮(电动机1为,电动机2为),电动机起动运行(电动机1为,电动机2为);按下停止按钮(电动机1为,电动机2为),电动机停止运行。分析:这是典型的起保停电路,采用模块化编程的思想,分别在FC1和FC2中编写电机的控制程序,在主程序OB1中进行FC1和FC2的调用。结构化编程:将复杂的任务分解成一些能够反映过程的工艺、功能或可以反复使用的单独解决的小任务,这些任务由相应的程序块来表示;某些程序块可以用来实现相同或相似的功能;调用者可以是各种逻辑块,包括用户编写的OB、FB、FC和系统提供的SFB与SFC;Ø被调用的块是OB之外的逻辑块;通用的数据和代码可以共享。
西门子数控维修——开机后电动机出现尖叫的故障 1)根据驱动模块及电动机规格,对驱动器的调节器板的S2进行正确的电流调节器设定。 2)将速度调节器的积分时间Tn调节电位器(在驱动器正面),逆时针调至极限(Tn≈39ms)。 3)将速度调节器的比例Kp调节电位器(在驱动器正面),调整至中间位置(Kp≈7~10)。 4)在以上调整后,即可以消除伺服电动机的尖叫声,但此时动态特性较差,还须进行下一步调整。 5)顺时针慢慢旋转积分时间Tn调节电位器,减小积分时间,直到电动机出现振荡声。 6)逆时针稍稍旋转积分时间Tn调节电位器,使电动机振荡声恰好消除。 7)保留以上位置,并作好记录。上海枫逸电气自动化有限公司为您提供西门子数控维修服务,有想法的不要错过哦!

CRT上显示混乱:保持电池(锂电池)电压太低,这时一般能显示出711号报警。由于电源板或存储曾被拔出,从而造成存储区混乱。这是一种软故障,只要将CNC内部程序去除并重新输入即可排除故障。电源板或存储器板上的硬件故障造成程序显示混乱。如CRT上显示513号报警,表示存储器的容量不够。在自动方式下程序不能启动,如此时产生351号报警,表示CNC系统启动之后,未进行机床回基准点的操作。系统处于自动保持状态。禁止循环启动。检查PLC与NC间的接口信号Q64.3。 上海枫逸电气自动化有限公司为您提供 西门子数控维修服务,期待为您!北京直销西门子数控维修询问报价
上海枫逸电气自动化有限公司为您提供西门子数控维修服务,有需要可以联系我司哦!北京原装西门子数控维修货真价实
西门子数控维修数控机床发生跟随误差超过报警,其实质是实际机床不能到达指令的位置。引起这一故障的原因通常是伺服系统故障或机床机械传动系统的故障。由于机床伺服进给系统为全闭环结构,无法通过脱开电动机与机械部分的连接进行试验。为了确认故障部位,维修时首先在机床断电、松开夹紧机构的情况下,手动转动Z轴丝杠,未发现机械传动系统的异常,初步判定故障是由伺服系统或数控装置不良引起的。为了进一步确定故障部位,维修时在系统接通的情况下,利用手轮少量移动Z轴(移动距离应控制在系统设定的比较大允许跟随误差以内,防止出现跟随误差报警),测量Z轴直流驱动器的速度给定电压,经检查发现速度给定有电压输入,其值大小与手轮移动的距离、方向有关。由此可以确认数控装置工作正常,故障是由于伺服驱动器的不良引起的。检查驱动器发现,驱动器本身状态指示灯无报警,基本上可以排除驱动器主回路的故障。考虑到该机床X、Z轴驱动器型号相同,通过逐一交换驱动器的控制板确认故障部位在6RA26直流驱动器的A2板。 北京原装西门子数控维修货真价实
上海枫逸电气自动化有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在上海市等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,上海枫逸电气自动化供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!