商机详情 -
徐州电机转子水性丙烯酸浸涂漆价格
在浸涂线的日常巡检中,留意槽液表面的状态也能提供有用信息。如果液面出现油花,可能是前处理来料带入了防锈油;如果出现大量泡沫,可能是循环泵泄漏吸入空气,或者漆液中的消泡剂消耗殆尽。泡沫过多时,漆液会夹带空气附着在工件上,烘干后形成气泡或火山口。及时补充消泡剂或检查设备密封,可以快速恢复生产稳定。但消泡剂用量需要谨慎,过量同样会引起缩孔。当浸涂工件需要搭配电泳涂层使用时,两者之间的兼容性需要仔细评估。电泳漆通常也是水性体系,但在树脂类型和固化条件上与丙烯酸浸涂漆可能不同。如果电泳底漆上再浸涂丙烯酸面漆,或者反过来,都需要做附着力、耐冲击和耐腐蚀测试。不同树脂在烘烤时的收缩率差异,可能导致界面应力集中,影响结合力。进行批量生产前,先做小批量的试产和性能检测,是避免批量质量问题的有效方法。常州市紫穹涂料有限公司为您提供水性丙烯酸浸涂漆 ,期待您的光临!徐州电机转子水性丙烯酸浸涂漆价格
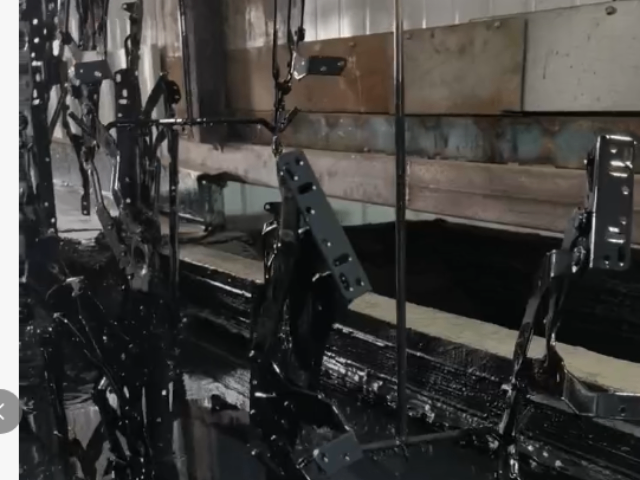
干燥曲线的设定对水性丙烯酸浸涂漆的硬度发展有直接影响。水性漆的干燥过程涉及水分挥发和树脂颗粒融合两个阶段,如果升温过快,表层迅速结膜,会将未挥发的水分锁在涂层内部,后续烘烤时水分汽化顶破漆膜,形成或爆泡。通常建议采用阶梯式升温,在低温段(如60-80℃)先保温一段时间,让大部分水分充分逸出,再升高到推荐温度促进树脂交联。对于流水线作业,如果烘道较短且升温迅猛,需要检查风速和排湿设计,确保湿热空气能被及时带走,否则工件出烘道后虽然摸着干,但后期可能存在硬度不足或重涂性变差的风险。台州钢制家具水性丙烯酸浸涂漆供应商常州市紫穹涂料有限公司力于提供水性丙烯酸浸涂漆 ,欢迎您的来电!
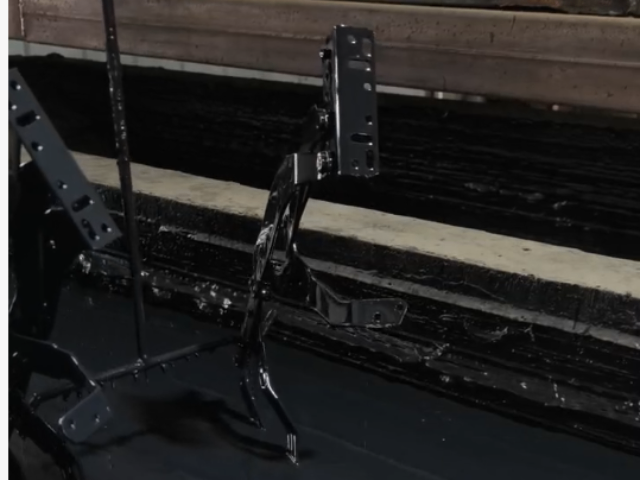
浸涂工艺中,工件的悬挂方式不*影响涂装效率,还决定了下缘积漆的严重程度。当工件出槽时,多余的漆液会在重力作用下向***淌,如果工件底部有水平面或凹槽,就容易积漆,烘干后形成厚边或流挂。优化挂具角度,让工件底面倾斜,可以使多余漆液快速滴落;或者在工件底部设计导流孔,让漆液自然流走。对于无法避免积漆的部位,可以在烘干前用刮刀或**辅助去除,虽然增加了人工,但能明显提升外观质量。水性漆的干燥能耗相比溶剂型漆通常更高,因为水的蒸发潜热较大。在能源成本敏感的时期,合理规划烘烤工艺可以节省不少费用。例如,在满足性能的前提下,适当降低烘烤温度、延长烘烤时间,或者利用余热回收装置预热进风。此外,确保烘箱密封良好,减少热量散失,也是降低能耗的有效手段。一些工厂会尝试将不同工件集中烘烤,减少频繁开关烘箱门的次数,这些细节都能积累成可观的成本节约。
常州市紫穹涂料有限公司:浸涂漆膜出现缩孔,通常是由于低表面能的污染物侵入所致。这些污染物可能来自压缩空气中的油雾、前处理未洗净的防锈油、或者车间飘落的硅酮类物质。一旦出现缩孔,排查污染源往往比调整漆液更有效。可以检查供气系统是否漏油,观察工件表面是否有指纹印,或者留意车间是否同时进行打蜡、喷硅油等操作。在找到并切断污染源后,轻微的缩孔可以通过在槽液中添加适量润湿剂来改善,但添加量需要严格控制,过量可能影响层间附着力。常州市紫穹涂料有限公司是一家专业提供水性丙烯酸浸涂漆 的公司,有想法的可以来电咨询!
浸涂漆在出口产品的木箱包装上有时也会用到,起到装饰和防霉作用。木材是多孔材料,浸涂时吸漆量较大,需要较高的固体分和适当的粘度,才能形成连续漆膜。同时,木材中的单宁酸等抽出物可能影响漆膜颜色,特别是浅色漆,容易出现黄变。针对木材用的浸涂漆,通常需要选用单宁酸封闭性好的树脂,或者增加一道封闭底漆。干燥条件也要温和一些,避免木材内部水分急剧挥发导致开裂。浸涂工艺中,吊篮或挂具的运行速度是可以调节的。提升速度过快,漆膜会因重力拉引产生流痕;提升速度过慢,生产效率降低,且下缘可能因滴漆过多而膜厚不足。找到适合不同工件的速度,需要结合漆液的流变特性和工件形状来试验。通常复杂工件宜用较慢速度,让漆液有足够时间滴落;简单工件则可适当加快。在连续生产中,保持速度稳定,对维持膜厚一致性很有帮助。水性丙烯酸浸涂漆 ,就选常州市紫穹涂料有限公司,让您满意,欢迎您的来电!台州钣金件水性丙烯酸浸涂漆供应商
常州市紫穹涂料有限公司为您提供水性丙烯酸浸涂漆 。徐州电机转子水性丙烯酸浸涂漆价格
在浸涂生产现场,操作人员的培训同样重要。他们需要了解基本的工艺参数含义,知道如何测量粘度,如何判断工件是否洗净,以及遇到常见缺陷时的处理思路。有些质量问题其实源于操作细节,比如浸涂时间不足导致漆膜过薄,或者烘干前静置时间太短导致流挂。通过定期培训和交流,让操作人员理解每个工序的目的,他们就能更主动地按照工艺规范执行,并在异常情况出现时及时反馈。对于异形工件,浸涂时容易在凹陷处窝气,导致这些部位没有涂上漆。这种现象在杯状或盒状零件中尤为常见,浸入时空气被封闭在内部,漆液无法进入。解决的方法包括:调整浸入角度,让开口斜向下,方便空气排出;或者在工件上预先开设工艺孔;或者在浸没后适当晃动工件,帮助气泡逸出。如果这些方法都不可行,就需要考虑改用其他涂装方式,或接受局部无漆并通过后续补涂来弥补。徐州电机转子水性丙烯酸浸涂漆价格