商机详情 -
附近粮食烘干塔市场前景
现代粮食烘干塔已经不是过去那种笨重耗能的“铁疙瘩”,而是融合了多项前沿技术的智能装备。它懂得“看粮下菜碟”——玉米、小麦、水稻各有不同的烘干需求,设备能自动识别并匹配相应程序。热能回收系统让排出的湿热空气中的余热重新利用,既节能又减排。整机结构紧凑,安装灵活,适合不同规模的农场或粮库使用。运行时噪音低、震动小,对周边生活影响有限。环保设计贯穿始终,从燃料选择到废气处置,每一步都考虑到了生态友好性。这种以人为本、以粮为本、以环境为本的综合考量,让烘干塔真正成为现代农业链条中值得托付的一环。基于实时采集的湿度信号,控制系统能自动修正排湿装置的运行参数。附近粮食烘干塔市场前景

粮食烘干温度的控制对粮食品质具有重要影响。过高的烘干温度可能导致粮食表面水分快速蒸发,内部水分未能均匀排出,造成粮食内部水分含量不均,影响后续储存稳定性。更高温度还可能引起粮食蛋白质和淀粉结构的变化,降低营养价值和口感,甚至产生烘糊现象,损害外观和食用安全。温度过高还增加火灾风险,带来安全隐患。合理的烘干温度应保证水分均匀蒸发,同时避免对粮食结构和营养成分的破坏。上海沃莘新能源科技有限公司的热泵粮食烘干塔采用高效加热模式,控制塔内温度不超过85℃,避免粮食烘糊和火灾风险。配合干湿分离技术,确保粮食水分均匀排出,提升烘干品质。智能控制系统支持准确温度调节和远程监控,保障烘干过程温度稳定,减少人为误差。热泵粮食烘干塔不有效防止粮食品质因温度过高而受损,还节省能源,降低运行成本,为种粮大户和收储企业提供安全高效的烘干方案。河南节能粮食烘干塔联系方式回报周期取决于节能表现,热泵塔在能耗上更稳定。
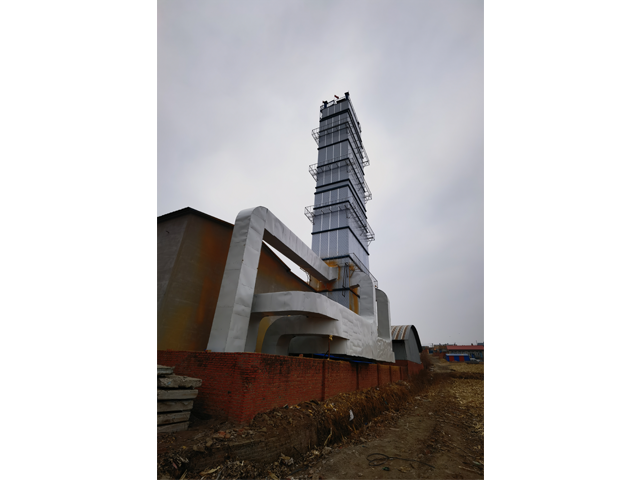
环保粮食烘干塔在设计和运行过程中充分考虑了维护便捷性和环保要求,确保设备长期稳定运行且对环境无负面影响。该设备集成了余热回收与除尘系统,排放浓度低于国家超低排放标准,减少粉尘和废气对环境的污染。维修保养方面,采用模块化设计,关键部件自研自制,方便拆卸和更换,降低维护难度和成本。智能控制系统具备自动监测和报警功能,能够及时发现异常,减少故障停机时间。多模组电能加热器结构紧凑,采用变频调节技术,运行平稳且安全,避免了传统燃料热源的火灾隐患。设备使用寿命长,维护周期延长,降低了人工和材料消耗。日常维护重点包括除尘装置的清理和热交换器的检查,操作简单且不影响正常生产。上海沃莘新能源科技有限公司坚持“三自原则”,关键部件自主研发,提升设备的可靠性和维修便捷性。公司提供整机质保两年,控制系统质保五年,并承诺终身保养,保障客户无忧使用。通过专业技术支持和服务,帮助用户实现环保高效的粮食烘干生产,符合国家环保政策和行业标准。
粮食烘干环节的质量把控,直接决定了后续仓储的安全性与市场销售的盈利能力。若水分控制不当,仓储中的粮食极易聚集发热、滋生虫害甚至大面积霉变,导致难以挽回的经济损失。现代烘干技术通过准确的温度控制系统与均匀分布的热风循环,能够将不同品类的粮食水分稳定降至预设的安全标准以内,从而大幅延长可储存周期。针对稻谷、小麦、玉米等主要作物的结构特性,粮食烘干塔设备支持个性化参数调节,实现温和而高效的干燥过程。经过此系统处理的粮食,不能保持颗粒完整性与天然色泽,其品质一致性也得到提升,更容易达到主流收购渠道的准入标准。越来越多的下游加工企业倾向于采购经过此类专业烘干的原料,因其品质稳定可控,为后续生产提供了可靠保障。收储企业控制干燥度时,粮食烘干塔用柔和热风处理,让成品在仓内更容易保持稳定状态。

传统燃煤烘干塔在实际应用中暴露出多重短板:高能耗、高排放、温控粗放、安全隐患突出。燃烧过程不释放大量烟尘与扬尘,加剧区域环境压力,还因局部高温易引发粮食焦糊甚至火灾,严重威胁作业安全与粮食品质。针对这些系统性缺陷,热泵烘干技术提供了结构性优化路径。以上海沃莘新能源热泵粮食烘干塔为例,其通过三大技术实现升级:一是密闭风道热回收系统,可高效回收35℃~45℃潮气余热,冬季热损控制在2℃以内,提升能源利用效率;二是干湿分离技术,将除湿器入口湿度由95%降至35%,保障烘干过程稳定均匀;三是高效加热模式,使换热器入口温度从16℃升至75℃,能效比达1:5。设备全程无燃烧、无排放,彻底规避污染问题;塔内温度严格控制在85℃以下,从源头消除烘糊与火灾风险。配合智能控制系统与多重安全联锁机制,实现远程监控、故障自诊与百条记录存储,运维更可靠。热泵烘干塔并非简单替代,而是对传统烘干模式的系统性革新。烘干塔的触摸屏界面图标清晰,让老人也能轻松辨识。内蒙古新能源粮食烘干塔厂家直销
评估回本周期时看能耗、稳定度与维护量,热泵塔表现更平顺。附近粮食烘干塔市场前景
粮食储存时间的长短与烘干质量密切相关。适宜的烘干工艺能够有效降低粮食水分,抑制微生物活动和霉变现象,延长粮食的保存期限。收储企业在烘干环节应注重温湿度的精确控制,确保粮食达到合理的干燥标准。上海沃莘新能源热泵粮食烘干塔通过高效加热和干湿分离技术,实现粮食水分的均匀降低,避免局部过干或潮湿,保障粮食干燥质量。热回收功能减少能耗的同时,保持烘干环境温度稳定,降低粮食受热损伤风险。智能控制系统支持远程监控和参数调整,帮助企业实时掌握烘干状态,保证粮食烘干过程符合储存要求。设备具备多重安全保护和故障报警功能,确保烘干过程安全顺利进行。通过科学的烘干管理和先进设备,收储企业能够提升粮食储存时间,减少损耗,提升经济效益。上海沃莘新能源致力于为收储企业提供节能环保且高效的烘干解决方案,推动粮食储存质量的持续提升。附近粮食烘干塔市场前景