商机详情 -
五面卧式加工中心工艺
卧式加工中心具备出色的刚性和稳定性,这对于高质量的加工至关重要。从结构设计上看,其床身、立柱等主要部件的尺寸和形状经过精心设计,采用厚实的材料和合理的结构布局,以增强整体刚性。例如,一些卧式加工中心的床身采用箱型结构,内部设置有加强肋,这种结构能够有效地分散加工过程中产生的切削力,防止机床发生变形。在加工过程中,稳定性是保证加工精度的关键因素。卧式加工中心通过多种方式来实现稳定的加工环境。一方面,它的底座通常安装有减震垫或地脚螺栓等装置,能够有效隔离外界的振动干扰。丝杠中心冷却技术有效控制了传动系统的温升,保障了定位精度。五面卧式加工中心工艺
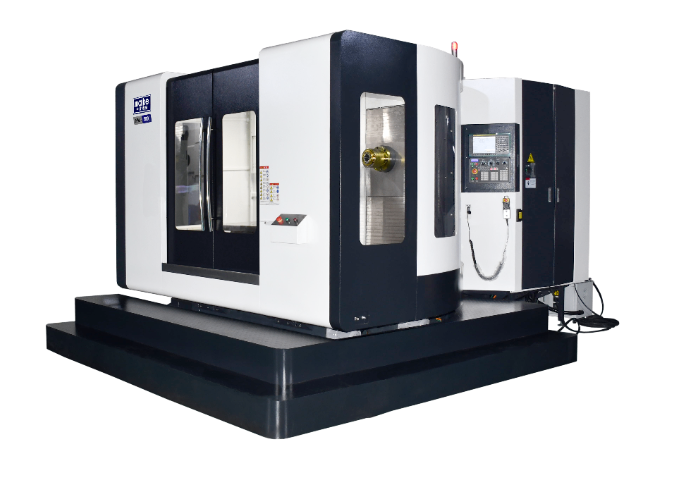
卧式加工中心智能化升级过程中,人机协作模式发生了深刻变化,形成了一种更加高效、安全和灵活的生产模式。在传统的加工模式中,操作人员需要在加工中心旁密切监视加工过程,进行手动的操作调整。而在智能化升级后,人机协作呈现出全新的特点。一方面,操作人员的角色从单纯的执行者转变为监督者和决策者。智能系统承担了大部分的常规加工操作和监控任务,但在一些关键决策点上,仍需要人类的经验和判断。例如,在加工新型复杂零件的初次试切时,虽然加工中心可以根据预设的程序进行加工,但操作人员可以根据现场观察和经验,对加工参数进行微调,以获得比较好的加工效果。五面卧式加工中心工艺针对小批量多品种生产,其快速的工装更换能力减少了准备时间。
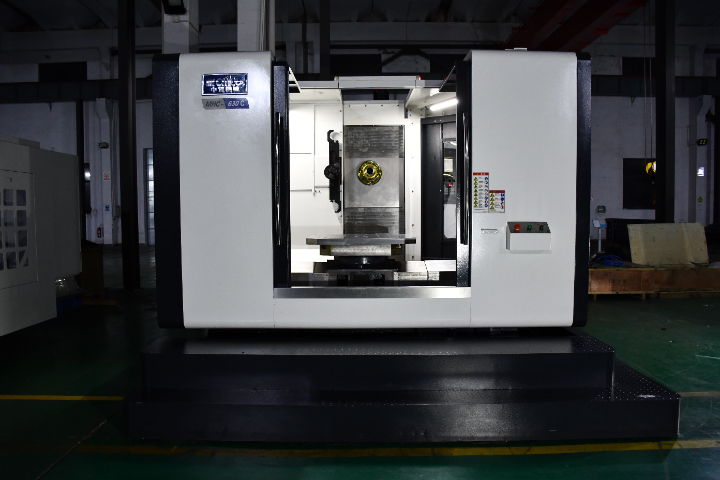
在加工具有倒扣、薄壁等特殊结构的模具时,系统能精确计算刀具的切入切出角度和路径,避免刀具干涉和过切现象。同时,高速切削技术在卧式加工中心中的应用,进一步提高了加工精度。高速旋转的刀具在切削模具材料时,能够减小切削力,降低模具表面的粗糙度。例如,在制造汽车覆盖件模具时,高速切削可以使模具表面达到较高的光洁度,减少后续的抛光工序,提高生产效率。然而,要实现这种高精度加工也面临挑战。加工过程中的热变形是一个重要问题,切削热会导致机床结构和模具材料的膨胀,影响加工精度。因此,需要有效的冷却润滑系统和热补偿技术来应对。同时,高精度加工对环境的要求也很高,如温度、湿度和振动的控制,需要在加工车间配备相应的环境控制设备。
在模具制造中,一些大型模具的装夹和重新定位是非常复杂且容易产生误差的过程,多轴联动加工有效解决了这一问题。不过,多轴联动加工技术也存在挑战。首先,多轴联动的编程难度较大,需要专业的编程人员,并且编程过程需要考虑更多的因素,如各轴之间的运动协调、刀具路径的优化等。其次,对操作人员的要求也更高,操作人员需要熟悉多轴加工中心的操作和维护,能够处理加工过程中的各种突发情况。此外,多轴联动加工中心的设备成本较高,对于企业的资金投入和设备管理能力也提出了挑战。机床基础件采用品质高铸铁,并经过多次时效处理以消除内应力。
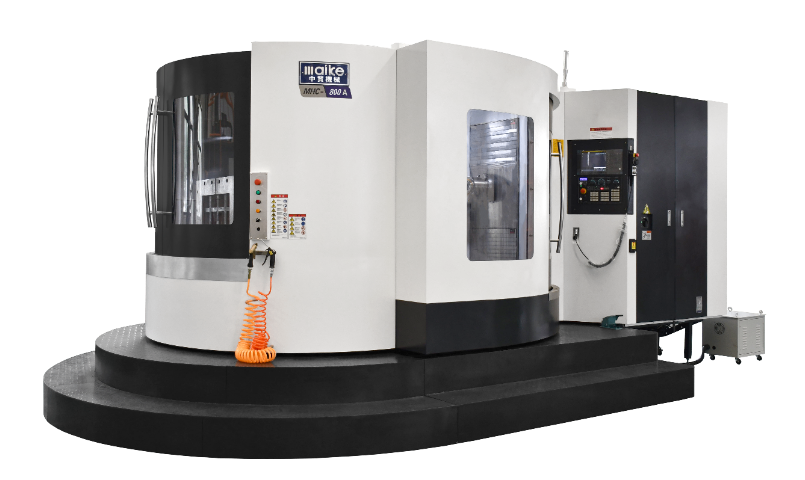
要选择合适的刀具和切削液。对于硬度较高的钢材,可能需要采用具有更高硬度和耐磨性的刀具,并且切削液要具有良好的冷却和润滑性能,以减少刀具磨损和加工热量。在加工铝合金模具时,要注意提高切削速度,选择锋利的刀具,并且采用合适的加工工艺来避免积屑瘤的产生。此外,模具材料在加工过程中的变形也是一个挑战。一些模具材料在切削力的作用下容易发生变形,尤其是薄壁模具结构。卧式加工中心需要采用合适的装夹方式和加工顺序来减少材料变形。例如,可以采用多点装夹和分步加工的方法,先粗加工去除大部分余量,再进行精加工,同时在加工过程中合理安排刀具路径,使材料的应力分布均匀,从而减少模具的变形,提高模具制造质量。机床的坐标行程配置灵活,可根据用户典型工件尺寸进行定制。五面卧式加工中心工艺
机床的电气柜配备工业空调,确保电子元件在恒温环境下工作。五面卧式加工中心工艺
在工厂车间这样复杂的环境中,即使有其他设备的振动,卧式加工中心也能保持相对稳定的工作状态。另一方面,机床内部的传动部件和主轴系统等都经过了严格的动平衡处理,减少了自身的振动源。例如,高精度的主轴在高速旋转时,动平衡性能良好,不会因为振动而影响加工精度。这种良好的刚性与稳定性使得卧式加工中心在进行重切削加工和长时间连续加工时表现出色。无论是加工硬度较高的金属材料,还是进行大型零件的批量生产,它都能够保持稳定的加工精度,确保产品质量的一致性,为工业生产中的高精度、度加工任务提供了可靠的设备保障。五面卧式加工中心工艺