商机详情 -
江苏防腐型链条导轨定制
汽车制造重载导轨报价:高载荷下的投资回报保障 汽车制造专门使用重载导轨报价 450-800 元 / 米,采用热压成型的金属基复合结构,表面 4mm 耐磨层的材料成本占比达 40%。某汽车焊接车间采购 200 米导轨,总费用约 12 万元,其 8000 小时的使用寿命是普通导轨的 3 倍,按每小时设备停机成本 500 元计算,可减少停机损失超 10 万元。高精度激光切割工艺使定位误差≤0.05mm,间接提升装配合格率,带来的隐性收益更为可观。化工防腐导轨的更换标准聚焦防腐性能:当表面出现鼓包或裂纹(面积≥5cm²),说明防腐层失效,需立即更换。若法兰连接处密封垫老化导致渗漏(滴漏量≥1 滴 / 分钟),或导轨材质经检测性能衰减率超过 15%(初始 6 个月衰减≤5%),必须整体更换。当耐酸碱性能下降,出现局部腐蚀坑深度≥0.5mm 时,为避免化学物质渗透,应强制更换。使用周期超过 1.5 年的导轨,即使外观完好,也建议更换,某化工厂因此避免了酸碱泄漏导致的设备腐蚀和环境事故。3D打印+CNC精工,复杂结构尼龙件,快速交付无忧!江苏防腐型链条导轨定制
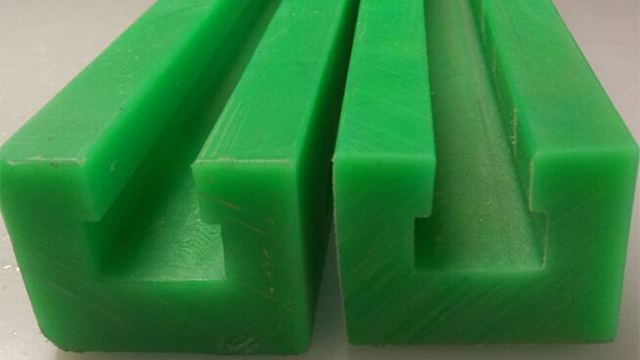
区分超高分子聚乙烯链条导轨与尼龙链条导轨,是采购选型的关键一步,两种材料性能差异明显,选错会大幅缩短导轨使用寿命。超高分子聚乙烯摩擦系数更低,耐磨优异、抗冲击,适合常温、高速输送、食品洁净工况;改性尼龙链条导轨刚性强、耐热性能更好,适合重载、瞬时温度偏高的工况。不少采购只对比单价,忽略工况差异,高速输送选用普通尼龙导轨,摩擦发热容易变形;重载场景选用UPE导轨,长期承压容易压塌。山东悦洋橡胶制品有限公司承接链条导轨定制时,先了解产线载荷、运行速度、环境温度、介质,再推荐适配材质。数控加工保证槽型尺寸,直线、弧形导轨均可生产。高分子链条导轨替换传统钢制导轨,降噪免润滑,不生锈,适配各类链式输送设备,保障链条稳定导向,减少停机维修频次。 德州环保型链条导轨食品机械配件链条导轨,通过72小时盐雾测试,品质有保障!
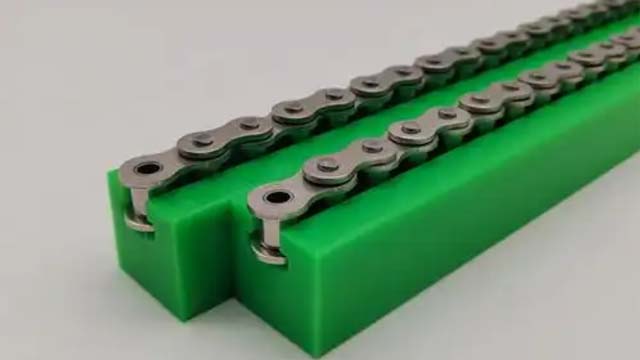
汽车制造重载导轨的更换阈值明确:耐磨层厚度磨损超过 1mm 时必须更换,此时导轨承重能力下降 30% 以上,可能导致车身部件输送偏移。若直线度误差超过 0.3mm/m,或螺栓预紧力衰减至 250N・m 以下(初始值 350N・m),会影响焊接定位精度,需强制更换。当焊接区防锈层破损面积超过 10%,且出现锈迹蔓延时,为避免结构强度受损,应整体更换。某整车厂规定 8000 小时为强制更换周期,即使磨损未超标,也需更换以保障焊接精度,此举使装配合格率稳定在 99.9% 以上。环形导轨的更换以拼接精度为中心指标:接缝平整度误差超过 0.1mm 时,链条运行会产生明显振动,必须更换拼接段。若导轨槽内出现深度≥0.3mm 的划痕,导致链条运行阻力增加 15% 以上,需整体更换。当自动润滑系统无法有效润滑,或导轨表面出现局部磨损导致链条跑偏量超过 2mm,会影响分拣效率,应及时更换。12 米标准段的使用寿命通常为 3 万小时,若运行中出现异常噪音(分贝值超过 75dB)且无法通过调整消除,需立即更换。某物流中心因及时更换磨损导轨,避免了分拣错误率上升导致的客户投诉。
链条导轨:推动工业自动化发展的关键部件 在工业自动化浪潮中,链条导轨是推动发展的关键部件。在电子元件贴装线、精密仪器检测台等自动化生产设备里,链条导轨的高精度定位能力至关重要。其误差控制在极小范围内,保证链条精确运行,从而确保电子元件准确贴装、精密仪器检测结果可靠。在自动化生产线的长距离物料输送环节,链条导轨承重能力强,支持大间距工位与超长线体,如在新能源电池模组的生产输送中,稳定高效地运输物料。它与自动化控制系统协同工作,实现设备的精确控制与高效运行,为工业自动化生产的稳定、高效发展提供坚实支撑 。快速更换链条导轨,卡扣式设计,5分钟完成更换作业!
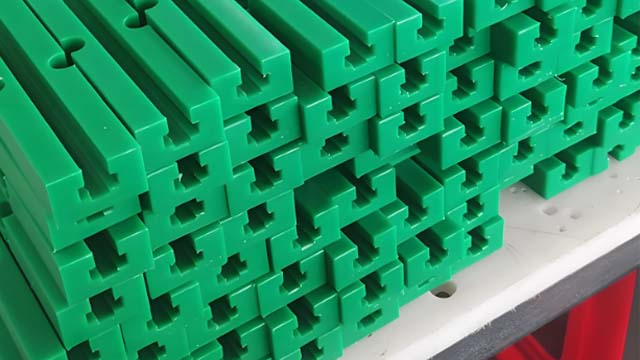
在工业设备的复杂运行体系中,链条导轨扮演着精密护航者的关键角色。它多采用超高分子量聚乙烯材质,具备优异的耐磨特性。以自动化生产线为例,链条在长期高频运转下,普通部件易磨损,而链条导轨却能凭借自身耐磨优势,稳定支撑链条,减少摩擦损耗。其表面的特殊处理工艺,极大地降低了链条运行阻力,就像给链条的运转装上了 “顺滑加速器”,有效减少动力消耗,提升设备整体运行效率。无论是在机械制造车间,还是电子设备生产线,链条导轨都以其出色性能,确保设备稳定、高效运行,成为工业生产中不可或缺的重要组件 。模块化链条导轨,安装便捷,维护更简单!江苏防腐型链条导轨定制
尼龙链条导轨适用于高负载、高冲击的工业输送场景。江苏防腐型链条导轨定制
陶瓷链条导轨的优异性能源于模压烧结工艺。将氧化铝陶瓷粉末装入模具,在 200MPa 压力下预压成型,再经 1600℃高温烧结 12 小时,使陶瓷颗粒充分致密化,致密度≥95%。烧结后的导轨硬度可达 HRA85,耐温高达 1000℃,适用于高温窑炉的链条导向。通过精密磨削加工,导轨平行度误差≤0.01mm/100mm,确保在高温环境下仍保持稳定的导向精度,使用寿命是金属导轨的 5-8 倍。滚压成型工艺为链条导轨赋予优异的力学性能。以冷轧钢板为原料,通过多组滚轮连续滚压,使板材逐步变形为所需的导轨截面。冷加工过程使材料晶粒细化,表面硬度提升 20%,抗拉强度增加至 500MPa 以上。无需焊接即可实现无缝成型,避免了焊接缺陷导致的应力集中。某重型输送设备用的 C 型导轨,经滚压成型后,承载能力较焊接件提升 40%,且生产速度达 15 米 / 分钟,适合长尺寸、强度高度导轨的批量生产。江苏防腐型链条导轨定制