商机详情 -
深圳啤酒糖化系统
随着工业 4.0 技术的普及,精酿啤酒糖化系统的自动化水平不断升级,从传统的手动操作向智能控制迈进。现代糖化系统的控制系统多采用触摸屏操作,界面直观易懂,酿酒师可通过屏幕实时查看温度、压力、液位等关键参数,并一键启动预设的酿造程序。部分较好系统还集成了物联网(IoT)技术,通过传感器采集生产数据,上传至云端平台,酿酒师可随时随地通过电脑或生产状态,及时处理异常情况。自动化控制不*提升了操作便捷性,还能通过精细的参数控制,减少人为误差,例如在酒花添加环节,系统可根据预设时间自动定量添加,确保每一批次的酒花风味一致。此外,自动化系统还支持数据追溯功能,记录每一批次的酿造数据,便于质量管控与配方优化。模块化设计的糖化系统可根据产量需求扩展,灵活性更高,适配不同规模作坊。深圳啤酒糖化系统
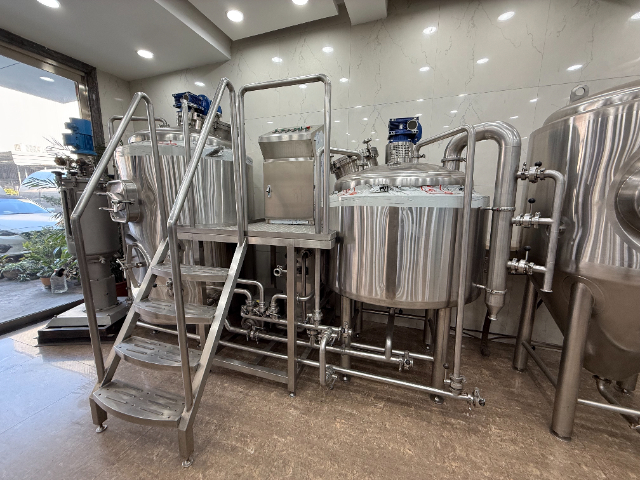
能源消耗是精酿啤酒生产成本的重要组成部分,优化糖化系统的能源利用可有效降低生产成本。糖化过程中,加热环节的能源消耗占比比较高(约 60-70%),其次是搅拌与泵输送(约 20-30%)。为降低能源消耗,可采取以下节能措施:一是采用热能回收装置,将煮沸阶段产生的蒸汽冷凝水回收至热水箱,用于后续的清洗或糖化用水,可节约 20-30% 的加热能源;二是优化加热方式,例如采用电磁加热代替传统的电加热,热效率可从 70-80% 提升至 90% 以上;三是加强设备保温,在锅体与管道外部包裹保温棉或岩棉,减少热量散失,可使加热时间缩短 10-15%;四是合理安排生产批次,避免设备空转,例如将多批次的糖化用水集中加热,减少加热次数。此外,部分先进系统还采用变频电机控制搅拌与泵的转速,根据生产需求调整功率,进一步降低能耗。阳江加热糖化系统过滤环节需监测麦汁流速,若流速过慢,可通过耕刀轻微松动麦糟层。
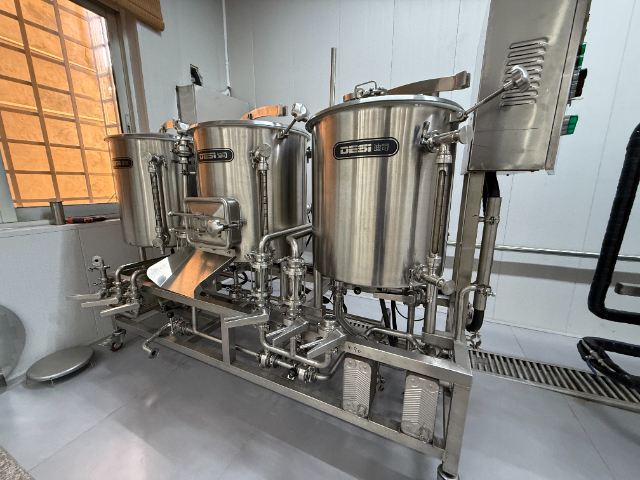
啤酒糖化的关键工艺阶段——糊化与糖化糊化与糖化是啤酒糖化系统的工艺阶段,二者相辅相成。糊化阶段针对辅料淀粉,将粉碎后的辅料与水混合后加热至70-80℃,使淀粉颗粒吸水膨胀、破裂,转化为无定形淀粉,同时加入α-淀粉酶加速分解,生成糊精和少量麦芽糖,为后续糖化提供易反应底物。糖化阶段则将糊化醪与麦芽醪混合,通过阶梯式升温(通常从45-50℃的蛋白质休止开始,逐步升至62-65℃的β-淀粉酶作用温度、67-70℃的α-淀粉酶作用温度,终升至76-78℃终止酶活),让麦芽中的淀粉酶、蛋白酶等充分作用。其中,蛋白质休止可分解大分子蛋白质为多肽和氨基酸,既为酵母发酵提供营养,又避免啤酒浑浊;淀粉糖化则生成葡萄糖、麦芽糖、麦芽三糖等混合糖,构成啤酒酒精和风味的基础。
节能技术的深度应用成为啤酒糖化系统的重要发展方向,其中五锅五器系统的热能回收设计堪称典范。系统通过回旋沉淀槽内置的板式换热器,高效回收煮沸后麦汁的余热,这些热量被存储到热水罐中,用于预热下一批次的酿造用水或清洗用水,可节省 60%-80% 的冷却能耗和大量蒸汽消耗。热水罐作为 “热能银行”,采用全夹套 + 保温层设计,温降控制在 0.5℃/h 以内,能平衡系统热负荷,减少锅炉频繁启停。此外,设备全夹套保温、冷凝水回收利用等措施进一步降低能耗,某系统实测显示,糖化环节能耗成本从1.2/千升降至0.85 / 千升,降幅达 25%。对于长期规模化生产的酒厂而言,这些节能技术能降低运营成本,符合绿色酿造的行业趋势。当 DO 值超标时,自动加大氮气供应量或调整输送速度。
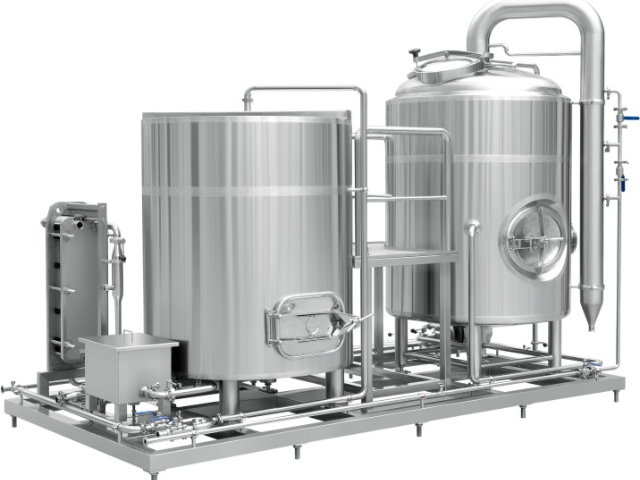
这些技术的应用不*能降低生产成本,还能减少环境排放,符合绿色酿造理念。啤酒糖化系统的清洁与消毒流程清洁与消毒是啤酒糖化系统稳定运行的基础,直接关系到啤酒卫生质量和风味稳定性。生产结束后,需按照“预冲洗-碱洗-水洗-酸洗-水洗-消毒”的流程对设备进行彻底清洁:先用清水冲洗设备内壁和管道,去除残留的麦糟和麦汁;再用2-3%的氢氧化钠溶液(温度60-70℃)循环清洗30分钟,去除蛋白质、脂肪等有机污垢;随后用清水冲洗至中性;接着用1-2%的硝酸或磷酸溶液循环清洗20分钟,去除水垢和矿物质沉积;用清水冲洗干净,并采用高温蒸汽(121℃,30分钟)或食品级消毒剂(如过氧乙酸)进行消毒,杀灭残留杂菌。针对多品种生产需求,现代糖化系统具备强大的配方存储与调用功能。北京精酿啤酒糖化系统哪家好
大口径管道设计的糖化系统,麦汁转移速度更快,减少等待时间。深圳啤酒糖化系统
啤酒糖化系统的风味调控技术糖化系统是啤酒风味调控的源头,通过调整工艺参数和原料配比,可赋予啤酒丰富的风味特征。例如,延长麦汁煮沸时间(从60分钟延长至90分钟)能促进美拉德反应,生成更多深色物质和焦香、坚果风味,适合酿造琥珀啤酒或世涛啤酒;降低糖化温度(62-63℃)可增加β-淀粉酶的作用时间,提升麦汁中麦芽糖比例,使啤酒口感更清爽、发酵度更高;在糖化后期添加少量焦糖麦芽或巧克力麦芽,可增加啤酒的色泽和焦糖风味;洗糟时控制麦汁pH值在5.2-5.4之间,能减少麦皮中多酚的溶出,避免啤酒口感苦涩;此外,在麦汁煮沸时分阶段添加酒花(苦花在煮沸初期添加,香花在煮沸后期或回旋时添加),可精细调控啤酒的苦味与香气平衡。深圳啤酒糖化系统
温州市龙泰轻工机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**温州市龙泰轻工机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!