商机详情 -
阳江啤酒糖化系统多少钱一台
现代啤酒糖化系统的温控技术已从传统人工调节升级为数据闭环控制的智能体系,如模块化PID温控系统,能实现±0.1℃的超高控温精度,通过7英寸触控屏实时显示温度曲线,AI算法动态调节蒸汽与冷却水比例,彻底解决传统设备±5℃波动导致的淀粉转化率低问题。针对多阶段糖化需求,系统预设12种工艺模板,单步与多步工艺切换时间不足10秒,单步糖化时间可从60分钟压缩至36分钟,效率提升40%以上。双循环速冷技术的应用更让糖化液降温速度达到5℃/min,远超行业平均2℃/min的水平,某IPA工厂实测显示,80℃的糖化液降至55℃需12分钟,大幅缩短批次周期。这种精细温控不*将淀粉转化率从75-80%提升至92%,还能减少8%的麦芽用量,实现降本增效双重目标。糖化系统支持远程查看运行参数,技术人员可远程协助排查糖化工艺与设备故障问题。阳江啤酒糖化系统多少钱一台
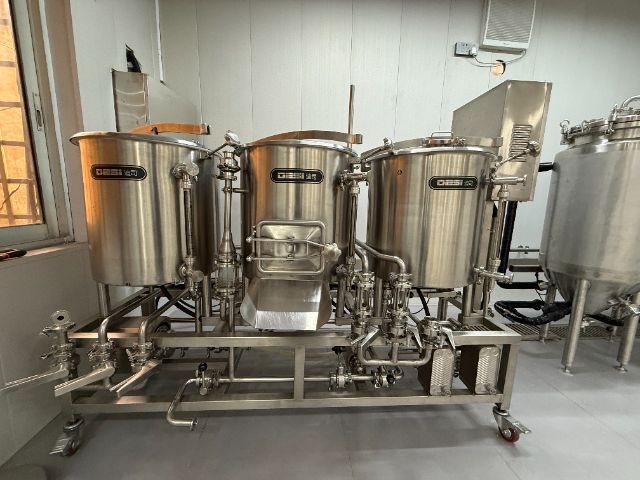
啤酒糖化系统的水质要求与调整酿造用水是啤酒糖化系统的重要原料(占麦汁总质量的90%以上),其水质直接影响糖化反应效率和啤酒风味。理想的酿造用水需具备适宜的硬度(总硬度50-150mg/L以CaCO3计)、低铁锰含量(Fe≤0.1mg/L,Mn≤0.05mg/L)、无异味和杂菌污染。不同地区的水源水质差异较大,需通过水质调整适配糖化工艺:对于硬度过高的水,可采用离子交换法或反渗透法降低硬度,避免水垢沉积和麦汁pH值过高;对于软度过低的水,可添加碳酸钙、硫酸钙等矿物质,提升水的硬度和缓冲能力;若水中氯离子含量过高(>100mg/L),会导致啤酒口感苦涩,需通过稀释或过滤去除。此外,水中的溶解氧含量也需控制(糖化用水溶解氧≤8mg/L),避免氧化麦汁中的风味物质,影响啤酒新鲜度。清远卧式糖化系统哪家好糖化车间成套方案包含设备布局、管路排布,可根据厂房尺寸做定制化糖化系统设计。
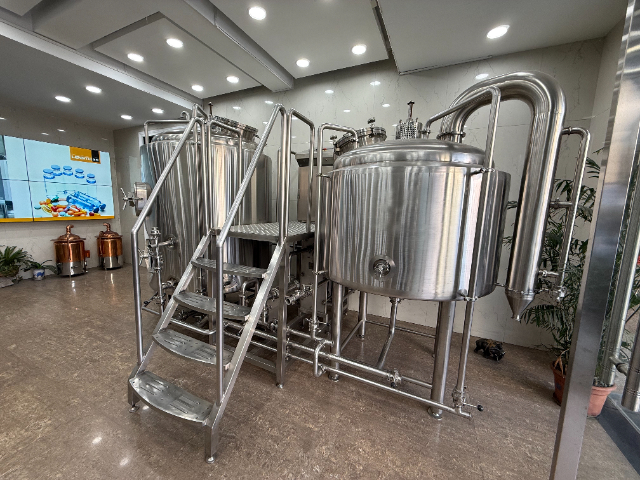
啤酒糖化系统的风味调控技术糖化系统是啤酒风味调控的源头,通过调整工艺参数和原料配比,可赋予啤酒丰富的风味特征。例如,延长麦汁煮沸时间(从60分钟延长至90分钟)能促进美拉德反应,生成更多深色物质和焦香、坚果风味,适合酿造琥珀啤酒或世涛啤酒;降低糖化温度(62-63℃)可增加β-淀粉酶的作用时间,提升麦汁中麦芽糖比例,使啤酒口感更清爽、发酵度更高;在糖化后期添加少量焦糖麦芽或巧克力麦芽,可增加啤酒的色泽和焦糖风味;洗糟时控制麦汁pH值在5.2-5.4之间,能减少麦皮中多酚的溶出,避免啤酒口感苦涩;此外,在麦汁煮沸时分阶段添加酒花(苦花在煮沸初期添加,香花在煮沸后期或回旋时添加),可精细调控啤酒的苦味与香气平衡。
节能技术的深度应用成为啤酒糖化系统的重要发展方向,其中五锅五器系统的热能回收设计堪称典范。系统通过回旋沉淀槽内置的板式换热器,高效回收煮沸后麦汁的余热,这些热量被存储到热水罐中,用于预热下一批次的酿造用水或清洗用水,可节省60%-80%的冷却能耗和大量蒸汽消耗。热水罐作为“热能银行”,采用全夹套+保温层设计,温降控制在0.5℃/h以内,能平衡系统热负荷,减少锅炉频繁启停。此外,设备全夹套保温、冷凝水回收利用等措施进一步降低能耗,某系统实测显示,糖化环节能耗成本从1.2/千升降至0.85/千升,降幅达25%。对于长期规模化生产的酒厂而言,这些节能技术能降低运营成本,符合绿色酿造的行业趋势。糖化系统兼顾稳定性与灵活性,既能标准化量产,也可支持小批量特色啤酒研发打样。
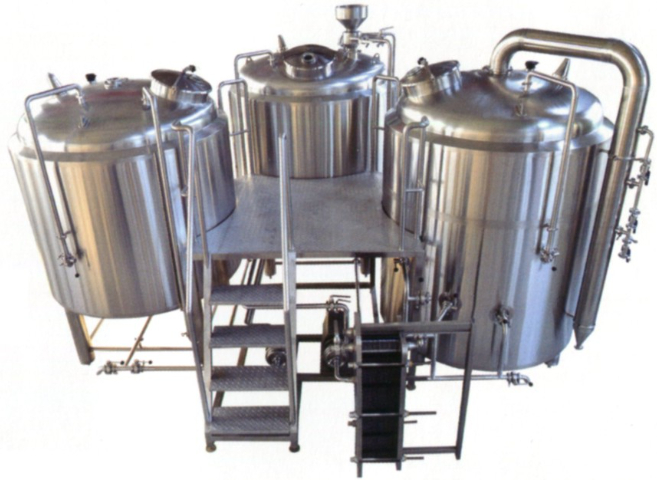
大型工业级精酿糖化系统主要服务于规模化生产的精酿啤酒厂,其优势在于高产能、高稳定性与自动化控制。这类系统的单批次容量可达500-5000升,配备多组糖化锅与糊化锅,可实现连续化生产,日产能比较高可达数万升。在结构设计上,采用模块化布局,糖化、过滤、煮沸、沉淀等工序分区明确,通过传送带与管道实现物料自动输送,减少人工干预。控制系统基于PLC(可编程逻辑控制器)搭建,可预设多种酿造配方,自动完成温度调节、时间控制、酒花添加等操作,不*提升了生产效率,还能确保每一批次产品品质的一致性。此外,大型系统还配备完善的热能回收装置,将煮沸阶段产生的蒸汽冷凝水回收利用,降低能源消耗,符合现代工业的环保要求。整套糖化机组分为一体式、分体式,小型一体机占地紧凑,大型分体机组适配大厂量产。汕头食品级糖化系统报价
密闭回旋沉淀高效除渣,相比传统静置沉淀,除杂更彻底,有效提升麦汁清澈度。阳江啤酒糖化系统多少钱一台
不锈钢精酿啤酒糖化罐的液位监测功能对于精细控制酿造过程至关重要,能够帮助操作人员实时掌握罐内麦芽浆的体积变化,确保酿造工艺的顺利进行。常见的液位监测方式有浮球式液位计、超声波液位计和雷达液位计等。浮球式液位计结构简单,成本较低,通过浮球随液位变化而上下移动,带动传感器输出相应的液位信号,适合中小型糖化罐的液位监测;超声波液位计利用超声波的反射原理进行液位测量,测量精度较高,不受物料粘度和温度的影响,适用于各种规模的糖化罐;雷达液位计则采用高频雷达波进行测量,具有更高的测量精度和稳定性,能够在恶劣的工况下(如高温、高压、粉尘较多的环境)正常工作,适合对测量精度要求较高的大型精酿工厂。液位监测数据通常会实时传输到控制系统的显示屏上,操作人员可以直观地了解罐内液位情况,并根据工艺要求及时调整进料量和出料量,避免因液位过高导致物料溢出或液位过低影响搅拌和传热效果,确保糖化过程的稳定性和可控性。阳江啤酒糖化系统多少钱一台
温州市龙泰轻工机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**温州市龙泰轻工机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!