商机详情 -
北京化糖罐糖化系统厂家
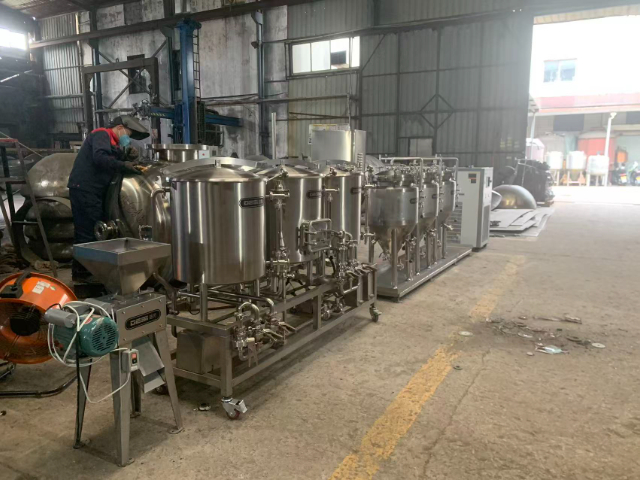
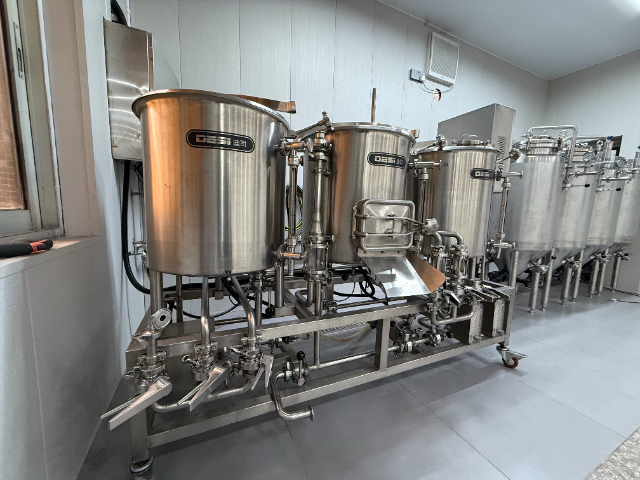
不锈钢精酿啤酒糖化罐的容量规格多样,能够满足不同规模精酿啤酒生产的需求。对于小型家庭作坊或初创精酿品牌,通常会选择容量在 100L-500L 之间的糖化罐,这类罐体体积小巧,占地面积小,操作灵活便捷,适合小批量试验性酿造或满足局部市场的供应需求。而对于中型或大型精酿工厂,为了提高生产效率,满足规模化生产的要求,会选用容量在 1000L-10000L 甚至更大的糖化罐,这些罐体通常采用模块化设计,可与其他酿造设备(如煮沸锅、回旋沉淀槽、发酵罐等)进行无缝对接,形成完整的生产线。无论是小容量还是大容量的糖化罐,在设计时都会充分考虑物料的装载系数、搅拌的均匀性以及热能的利用效率,确保在不同生产规模下都能实现高效、稳定的糖化作业,帮助酿造者根据自身的发展规划和市场需求,灵活选择合适的设备配置,降低生产成本,提升市场竞争力。系统的排水管道需符合环保要求,避免清洗废水随意排放造成污染。北京化糖罐糖化系统厂家
不同类型啤酒的糖化系统工艺差异不同风格的啤酒对糖化系统的工艺参数要求存在差异。例如,淡色拉格啤酒追求清爽口感和低残留糖,糖化过程中需强化淀粉糖化效率,采用较高的糖化温度(67-70℃)和较短的反应时间,麦汁发酵度控制在75-80%;小麦啤酒强调麦香和柔和口感,需增加小麦芽比例(30-50%),延长蛋白质休止时间(45-50℃,30-40分钟),并降低糖化终温(76℃左右),保留部分未分解的蛋白质和糊精;stout啤酒(世涛)需要浓郁的焦香和醇厚口感,糖化时可添加roasted麦芽(烘焙麦芽),缩短淀粉休止时间,同时提高麦汁煮沸强度,促进美拉德反应生成深色物质和焦香风味;IPA啤酒(印度淡色艾尔)则需在麦汁煮沸后期大量添加酒花,糖化过程中注重保留发酵性糖,为酵母发酵提供充足底物,同时控制蛋白质分解程度,确保啤酒泡沫稳定性。北京化糖罐糖化系统厂家糖化结束后,系统需排出残留麦糟,并进行初步清洗,为下次使用做准备。
能源消耗是精酿啤酒生产成本的重要组成部分,优化糖化系统的能源利用可有效降低生产成本。糖化过程中,加热环节的能源消耗占比比较高(约 60-70%),其次是搅拌与泵输送(约 20-30%)。为降低能源消耗,可采取以下节能措施:一是采用热能回收装置,将煮沸阶段产生的蒸汽冷凝水回收至热水箱,用于后续的清洗或糖化用水,可节约 20-30% 的加热能源;二是优化加热方式,例如采用电磁加热代替传统的电加热,热效率可从 70-80% 提升至 90% 以上;三是加强设备保温,在锅体与管道外部包裹保温棉或岩棉,减少热量散失,可使加热时间缩短 10-15%;四是合理安排生产批次,避免设备空转,例如将多批次的糖化用水集中加热,减少加热次数。此外,部分先进系统还采用变频电机控制搅拌与泵的转速,根据生产需求调整功率,进一步降低能耗。
啤酒糖化系统的麦芽粉碎度适配技术麦芽粉碎度与糖化系统的适配性是提升淀粉转化率的关键,现代酒厂普遍采用 “精细粉碎” 理念,根据设备类型调整粉碎参数。对于五锅五器等大型系统,麦芽粉碎度控制在粗粉与细粉比例均衡,确保淀粉颗粒充分暴露的同时,避免细粉过多导致过滤堵塞;小批量两器系统则可根据过滤方式调整,加压过滤系统可适当提高粉碎细度,自然过滤系统则需保留一定粗颗粒形成稳定过滤层。通过在线粒度分析设备,可实时监测粉碎效果,反馈调整粉碎机的辊间距和转速,确保每批次麦芽粉碎度一致。实践证明,适宜的粉碎度配合高效搅拌,能使淀粉转化率提升 5-8%,同时减少洗糟时间,降低杂味物质溶出风险。系统的电机部分需定期润滑,确保运转顺畅,延长使用寿命。
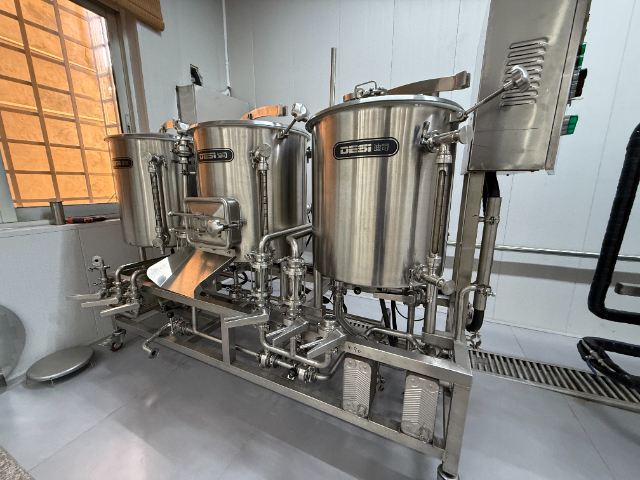
针对中大型精酿酒厂的规模化生产需求,五锅五器糖化系统成为突破产能瓶颈的装备。这套系统在传统四器(糖化锅、过滤槽、煮沸锅、回旋沉淀槽)基础上,新增热水罐 / 热回收暂存罐,形成五大功能的专精单元,通过精密管道设计和泵送控制实现无缝连续作业。双糖化锅的配置让批次生产无需等待,一锅进行糖化反应时,另一锅可同步完成投料、升温准备,配合热水罐提供的稳定温度热水,彻底消除工序间隔。与四器系统相比,五锅五器配置的设备利用率提升 30%-50%,日产能轻松突破数千升乃至上万升,同时通过工序的精细控制,确保大规模生产下每批次麦汁品质的一致性,特别适合多品牌、多产品线的区域性精酿品牌。现代糖化系统通过多项技术控制溶解氧含量。北京化糖罐糖化系统厂家
过滤槽底部的筛板设计,可高效分离麦汁与麦糟,保证麦汁澄清度。北京化糖罐糖化系统厂家
啤酒糖化系统的原料影响因素——麦芽质量麦芽作为啤酒糖化系统的原料,其质量直接决定糖化效率和麦汁品质。质量麦芽需具备适宜的水分含量(10-12%)、发芽率(≥95%)、酶活力(α-淀粉酶活力≥250WU/100g,糖化力≥280WK)和蛋白质含量(9-12%)。若麦芽酶活力不足,会导致淀粉糖化不完全,麦汁收得率下降,需添加外源酶制剂(如糖化酶、蛋白酶)补充;若麦芽蛋白质含量过高,可能造成啤酒浑浊、泡沫稳定性差,需通过延长蛋白质休止时间或调整糖化pH值优化分解;此外,麦芽的粉碎度也需匹配糖化系统——粉碎过粗会导致淀粉颗粒暴露不足,糖化效率低;粉碎过细则可能造成过滤困难、麦汁浑浊。北京化糖罐糖化系统厂家
温州市龙泰轻工机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**温州市龙泰轻工机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!