商机详情 -
珠海食品级糖化系统哪家好
啤酒糖化系统中的麦汁煮沸工艺麦汁煮沸是啤酒糖化系统的重要环节,通常在麦汁煮沸锅中进行,煮沸时间一般为60-90分钟。其目的包括:浓缩麦汁至目标浓度(通过蒸发水分提升糖度);灭菌(杀灭麦汁中的杂菌和残留酶,避免后续发酵异常);析出热凝固物(蛋白质与多酚结合形成的沉淀物,可提升啤酒稳定性);萃取酒花中的苦味物质(α-酸异构化生成异α-酸)和香气物质(酒花精油);挥发麦汁中的不良气味(如DMS前体物质二甲基硫醚)。煮沸过程中需控制煮沸强度(通常为8-12%/小时的蒸发率),强度过高会导致麦汁颜色加深、风味浓缩过度,过低则无法有效去除杂质和萃取酒花成分。现代啤酒厂多采用低压煮沸或真空煮沸技术,在降低能耗的同时优化麦汁质量。管道连接处的密封圈需定期检查,若出现老化需及时更换,防止渗漏。珠海食品级糖化系统哪家好
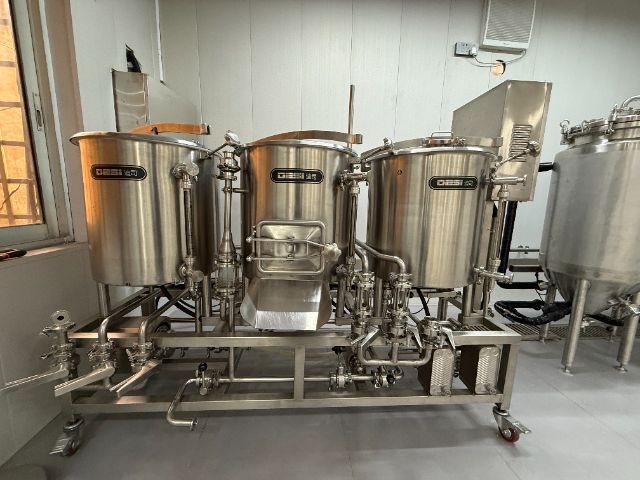
不锈钢精酿啤酒糖化罐的液位监测功能对于精细控制酿造过程至关重要,能够帮助操作人员实时掌握罐内麦芽浆的体积变化,确保酿造工艺的顺利进行。常见的液位监测方式有浮球式液位计、超声波液位计和雷达液位计等。浮球式液位计结构简单,成本较低,通过浮球随液位变化而上下移动,带动传感器输出相应的液位信号,适合中小型糖化罐的液位监测;超声波液位计利用超声波的反射原理进行液位测量,测量精度较高,不受物料粘度和温度的影响,适用于各种规模的糖化罐;雷达液位计则采用高频雷达波进行测量,具有更高的测量精度和稳定性,能够在恶劣的工况下(如高温、高压、粉尘较多的环境)正常工作,适合对测量精度要求较高的大型精酿工厂。液位监测数据通常会实时传输到控制系统的显示屏上,操作人员可以直观地了解罐内液位情况,并根据工艺要求及时调整进料量和出料量,避免因液位过高导致物料溢出或液位过低影响搅拌和传热效果,确保糖化过程的稳定性和可控性。汕头立式糖化系统报价回旋沉淀时,系统需控制搅拌速度,形成稳定漩涡以分离凝固物。
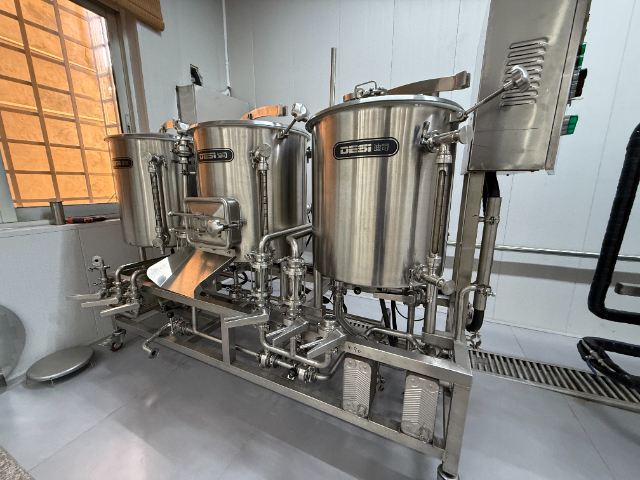
啤酒糖化系统的过滤设备升级与麦汁清澈度提升过滤设备的优化是改善麦汁质量的关键,现代糖化系统的过滤槽普遍采用高精度楔形筛板,定制开缝宽度控制在 0.5-0.6mm,在保证过滤速度的同时提升麦汁清亮度。智能耕糟系统通过液压或伺服电机驱动,多臂多耙设计可实现速度、深度、旋转角度的无极调节,能精细疏松糟层,避免过滤层压实导致的流速下降。搭配优化的底部麦汁收集管与均匀洗糟喷淋系统,不*让麦汁清澈度达到 95% 以上,还能比较大化糖分提取率。2.5 吨级糖化系统采用的液压升降过滤槽与异型耕刀设计,更让过滤效率较传统设备提升 40%,有效减少杂质残留,为后续发酵提供纯净基底,避免因过滤不彻底导致的啤酒浑浊问题。
节能技术的深度应用成为啤酒糖化系统的重要发展方向,其中五锅五器系统的热能回收设计堪称典范。系统通过回旋沉淀槽内置的板式换热器,高效回收煮沸后麦汁的余热,这些热量被存储到热水罐中,用于预热下一批次的酿造用水或清洗用水,可节省 60%-80% 的冷却能耗和大量蒸汽消耗。热水罐作为 “热能银行”,采用全夹套 + 保温层设计,温降控制在 0.5℃/h 以内,能平衡系统热负荷,减少锅炉频繁启停。此外,设备全夹套保温、冷凝水回收利用等措施进一步降低能耗,某系统实测显示,糖化环节能耗成本从1.2/千升降至0.85 / 千升,降幅达 25%。对于长期规模化生产的酒厂而言,这些节能技术能降低运营成本,符合绿色酿造的行业趋势。新手操作糖化系统时,可借助系统的操作指引功能,逐步完成各环节。
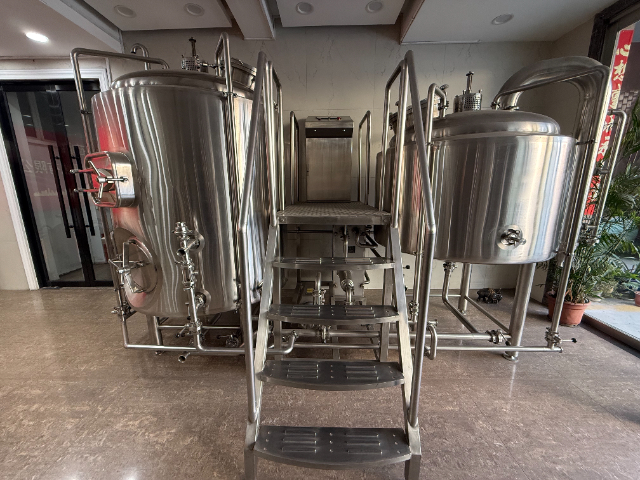
这些技术的应用不*能降低生产成本,还能减少环境排放,符合绿色酿造理念。啤酒糖化系统的清洁与消毒流程清洁与消毒是啤酒糖化系统稳定运行的基础,直接关系到啤酒卫生质量和风味稳定性。生产结束后,需按照“预冲洗-碱洗-水洗-酸洗-水洗-消毒”的流程对设备进行彻底清洁:先用清水冲洗设备内壁和管道,去除残留的麦糟和麦汁;再用2-3%的氢氧化钠溶液(温度60-70℃)循环清洗30分钟,去除蛋白质、脂肪等有机污垢;随后用清水冲洗至中性;接着用1-2%的硝酸或磷酸溶液循环清洗20分钟,去除水垢和矿物质沉积;用清水冲洗干净,并采用高温蒸汽(121℃,30分钟)或食品级消毒剂(如过氧乙酸)进行消毒,杀灭残留杂菌。系统的电机部分需定期润滑,确保运转顺畅,延长使用寿命。珠海食品级糖化系统哪家好
不锈钢容器内壁需定期抛光,防止水垢和杂质附着,影响酒液品质。珠海食品级糖化系统哪家好
现代啤酒糖化系统的温控技术已从传统人工调节升级为数据闭环控制的智能体系,如模块化 PID 温控系统,能实现 ±0.1℃的超高控温精度,通过 7 英寸触控屏实时显示温度曲线,AI 算法动态调节蒸汽与冷却水比例,彻底解决传统设备 ±5℃波动导致的淀粉转化率低问题。针对多阶段糖化需求,系统预设 12 种工艺模板,单步与多步工艺切换时间不足 10 秒,单步糖化时间可从 60 分钟压缩至 36 分钟,效率提升 40% 以上。双循环速冷技术的应用更让糖化液降温速度达到 5℃/min,远超行业平均 2℃/min 的水平,某 IPA 工厂实测显示,80℃的糖化液降至 55℃需 12 分钟,大幅缩短批次周期。这种精细温控不*将淀粉转化率从 75-80% 提升至 92%,还能减少 8% 的麦芽用量,实现降本增效双重目标。珠海食品级糖化系统哪家好
温州市龙泰轻工机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来温州市龙泰轻工机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!