商机详情 -
本地液压维修价格
起控制执行元件的起动、停止及换向作用的回路,称方向控制回路。方向控制回路有换向回路和锁紧回路。关于机动—液动换向回路的控制方式和换向精度等问题,在磨床液压系统中叙述。图2所示为手动转阀(先导阀)控制液动换向阀的换向回路。回路中用辅助泵2提供低压控制油,通过手动先导阀3(三位四通转阀)来控制液动换向阀4的阀芯移动,实现主油路的换向,当转阀3在右位时,控制油进入液动阀4的左端,右端的油液经转阀回油箱,使液动换向阀4左位接入工件,活塞下移。当转阀3切换至左位时,即控制油使液动换向阀4换向,活塞向上退回。当转阀3中位时,液动换向阀4两端的控制油通油箱,在弹簧力的作用下,其阀芯回复到中位、主泵1卸荷。这种换向回路,常用于大型压机上。在液动换向阀的换向回路或电液动换向阀的换向回路中,控制油液除了用辅助泵供给外,在一般的系统中也可以把控制油路直接接入主油路。但是,当主阀采用M型或H型中位机能时,必须在回路中设置背压阀,保证控制油液有一定的压力,以控制换向阀阀芯的移动。在机床夹具、油压机和起重机等不需要自动换向的场合,常常采用手动换向阀来进行换向。为了使工作部件能在任意位置上停留,以及在停止工作时,防止在受力的情况下发生移动。拖拉机液压悬挂系统,快速挂载各类农耕配套机具。本地液压维修价格
液压缸)的工作油口。X或K为液压组件外控油口,Y或R为液压组件外泄油口。11、为保证压机可靠运行,压机某些元件在达到使用寿命周期后,建议用户必须予以更换。12、将保养中已解决与未解决的主要问题记录入档,作为下次保养或安排检修计划的资料依据。油缸安装播报编辑1开箱:油缸内封有气化性防锈剂,所以,在装配前不得拆下入口的塞子。如果拆下塞子,必须立即安装在机体上,而且在油缸内放满油2防锈:油缸安装在机体上以后,如果活塞在伸出的情况下放置时,必须在活塞杆的露出部分涂敷油脂。3速度:一般规格的油缸,当动作速度超过2m/s时,其使用寿命将会受到影响。以,为了保护机构和安全起见,建议内部安装缓冲机构。另外,使油缸停止时,为了保护油缸机构和安全起见,线路上也必须考虑,以防止发生很大的冲击。为了增加油缸的回油量,线路设计时应该特别注意。在,将会影响到动作性(特别是振动),所以,低速运转时,应该进行洽谈。4运转:运转初期,必须完全排清油缸内的空气。残留空气的场合,采取低速充分运转,排除空气。如果油缸内残留空气受急剧夹压时,那么,由于液压油的作用,有可能使密封圈烧损。另外,动作中如果油缸内部产生负压,那么。江苏销售液压维修价格矿山挖掘机强化液压耐压设计,适应长期重载挖掘工况。
[2]介绍播报编辑液压传动中用来控制液体压力﹑流量和方向的元件。其中控制压力的称为压力控制阀,控制流量的称为流量控制阀,控制通﹑断和流向的称为方向控制阀。分类播报编辑按控制方法分类:手动,电控,液控。按功能分类:流量阀(节流阀、调速阀,分流集流阀)、压力阀(溢流阀,减压阀,顺序阀,卸荷阀)、方向阀(电磁换向阀、手动换向阀、单向阀、液控单向阀)。按安装方式分:板式阀,管式阀,叠加阀,螺纹插装阀,盖板阀。按操纵方式分:手动阀,机动阀,电动阀,液动阀,电液动阀等。方向控制按用途分为单向阀和换向阀。单向阀:只允许流体在管道中单向接通,反向即切断。换向阀:改变不同管路间的通、断关系。根据阀芯在阀体中的工作位置数分两位、三位等;根据所控制的通道数分两通、三通、四通、五通等;根据阀芯驱动方式分手动,机动,电动,液动等。60年代后期,在上述几种液压控制阀的基础上又研制出电液比例控制阀。它的输出量(压力、流量)能随输入的电信号连续变化。电液比例控制阀按作用不同,相应地分为电液比例压力控制阀﹑电液比例流量控制阀和电液比例方向控制阀等。压力控制按用途分为溢流阀﹑减压阀和顺序阀。。
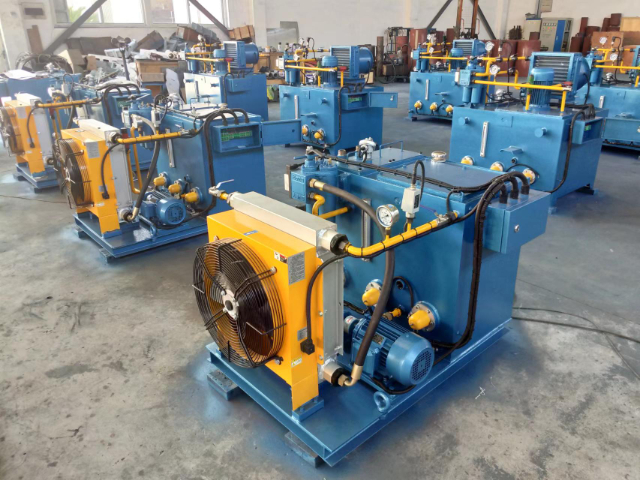
液压泵站中的液压油十分容易被污染,出产设备过程中的残留物,设备运行过程中的侵入物,作业过程中的化学生成物等都容易使液压油发生杂质,因而想要完全消除杂质,完全避免液压油被污染,几乎是不可能完成的。所以,实际的做法是,对液压油的污染程度进行操控,从而使污染对液压泵站的损坏度削减到较低。那么怎么解决呢?对新设备进行完全的清洗,尤其是要害部件,要重复细心的清洗,避免残留物对液压油进行污染。经过加装各种过滤设备,避免外来侵入物的污染。如为了避免空气中的尘埃进入,能够在液压油同空气的触摸部位加装空气滤清器,在油箱中的进油口加装滤油器,用以过滤掉液压油中的杂质。如果液压系统呈现故障需求拆开,或许对液压元件进行定时性的拆装保护,那么必定要在拆装之前,对液压系统所在的环境进行清扫,如果有无尘区,较好在无尘区进行,这样能够有用避免尘埃侵入。液压管路震动磨损会引发渗油,定期紧固管接头螺栓。
若阀体与阀门磨损缺乏均匀或者在工作表面存在划伤,利用以上方法无法使液压阀功能得到较好**,则在对阀体及阀芯进行选择时应当满足加工余量要求中过盈量,对于阀体孔而言,应当适当铰削,对于阀芯而言应当适当磨削,从而使形状精度以及装配间隙能够合理。3、尺寸**修补维修对于修补维修工艺而言,其包括很多种类,在液压阀维修中比较适用且应用比较***的就是刷镀维修方法,该方法也叫作电涂镀维修。对于电涂镀修补维修方法而言,其修补合理厚度在,能够与均匀磨损液压阀维修要求基本基本满足,在修补之后仍需进一步进行加工。在电涂镀修补维修方面,比较常见的工艺就是化学复合电涂镀,该工艺方法是以成熟电涂镀工艺为基础发展而来的,其***就是操作方法方便、设备比较简单,并且成本比较低,同时比较容易控制其反应,在液压阀维修过程中,在阀孔或阀芯表面利用该工艺可沉淀出成分较多复合镀层,其镀层和母体金属能够牢固结合,并且其机械强度比较高,热传导性能也比较好,同时其热膨胀系数比较低,另外摩擦系数比较低,且其自修复能力也比较强,因而利用该方法在液压阀维修方面能够得到比较理想的效果。旋挖钻机液压动力头输出扭矩,带动钻杆土层钻孔作业。江苏液压报价行情
铣刨机液压马达驱动铣鼓,切削破损老旧路面面层。本地液压维修价格
操作简便、容易维修、经济结实。根据用户的需可增设热工仪器、顶出缸、路程数显、计数等机能。优势与传统的冲压工艺相比之下,油压成形工艺在减轻重量、缩减组件数目和模具数目、提高刚度与强度、减低生产成本等方面有着***的技术和经济优势,在工业领域尤为是汽车工业中获得了越来越多的应用。在汽车工业及航空、航天等领域,减轻构造质量以节省运行中的能量是人们长期追求的目标,也是**制造技术发展的趋向之一。油压成形(hydroforming)就是为实现构造轻量化的一种**制造技术。油压成形也被称作“内高压成形”,它的基本原理是以管材作为坯料,在管材内部强加超高压液体同时,对管坯的两端强加轴向推力,开展补料。在两种外力的共同作用下,管坯材质时有发生塑性变形,并**后与模具型腔内壁贴合,获得形状与精度均合乎技术要求的中空零部件。***对于空心变截面结构件,传统的制造工艺是先冲压成形两个半片,然后再焊接成总体,而油压成形则可以一次总体成形沿部件截面有变化的空心结构件。与冲压焊接工艺相比之下,油压成形技术和工艺有以下主要***:1.减轻质量,节省材质。对于汽车引擎托架、散热器支架等典型零部件,液压成形件比冲压件减轻20%~40%。本地液压维修价格
常州国德液压机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,常州国德液压机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!