商机详情 -
江苏大规模液压生产过程
减压阀C及单向阀E、F、G、D成预压回路,以防止回路的不稳定现象。预压回路及流量调节阀组成步回路。当液压泵开动,电磁阀B通电,使电磁阀A后的管路预压。后压力继电器(或时间继电器)使阀A通电及阀B断电,液压缸开始。图中减压阀C的调定压力,按活塞两侧的面积差而定用分流(同步)阀同步回路使用分流阀同步回路,是用分流阀供给两个液压缸或两个液压马达,在它们承受不同的载荷情况下仍能保证其执行元件同步。其同步精度约为2%~5%该回路用两个分流阀实现三个液压缸同步。***级为比例分流阀,分流比为2︰1,第二级为等量分流阀采用分流阀同步回路,阀上压降一般达~。因此,它不适用于低压系统用同步缸同步回路本回路为采用同步缸和补油装置的同步回路。用节流阀C控制提升缸下行的速度。其他元件的作用是为了消除因泄漏而影响同步精度。其补偿作用为:1.提升时,当A、B缸或同步缸中一缸先到终点时,压力上升。顺序阀D打开,压力油进入A或B缸使其完成行。D阀关闭时,由于其内部泄漏,使压力油流人系统内,将破坏A、B缸平衡,所以装上一个流量稍大于D阀漏损量的节流阀E2.下降时,三个缸因有泄漏,当其中一缸先到底部时,压力增高压力油使平衡阀F和G及液控单向阀H和I打开。双向液压锁的工作原理,为何可以防止油缸意外下坠?江苏大规模液压生产过程
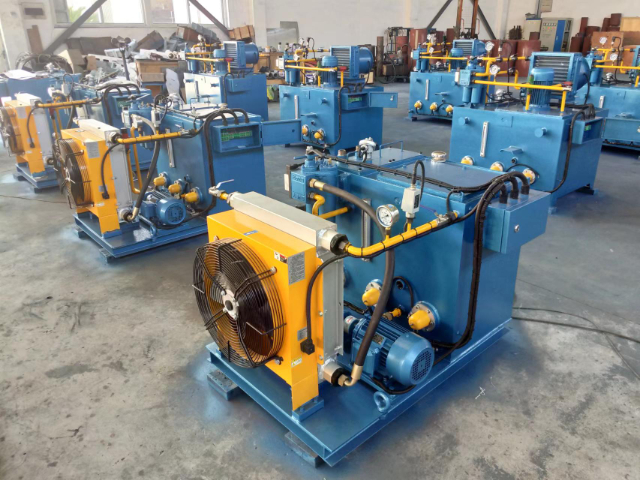
所以效率较低。如果处理不当,泄露不*污染场地,而且还可能引起火灾和**。2、由于工作性能易受到温度变化的影响,因此不宜在很高或很低的温度条件下工作。3、液压元件的制造精度要求较高,因而价格较贵。4、由于液体介质的泄露及可压缩性影响,不能得到严格的传动比。5、液压传动出故障时不易找出原因;使用和维修要求有较高的技术水平。系统形式液压元件逐步实现了标准化、系列化,其规格、品种、质量、性能都有了很大提高,尤其是采用电子技术、伺服技术等新技术新工艺后,液压系统的质量得到了***的提高,其在国民经济及***工业中发挥了重大作用。从不同的角度出发,可以把液压系统分成不同的形式。(1)按油液的循环方式,液压系统可分为开式系统和闭式系统。开式系统是指液压泵从油箱吸油,油经各种控制阀后,驱动液压执行元件,回油再经过换向阀回油箱。这种系统结构较为简单,可以发挥油箱的散热、沉淀杂质作用,但因油液常与空气接触,使空气易于渗入系统,导致机构运动不平稳等后果。开式系统油箱大,油泵自吸性能好。闭式系统中,液压泵的进油管直接与执行元件的回油管相连,工作液体在系统的管路中进行封闭循环。其结构紧凑,与空气接触机会少。江苏大规模液压生产过程液压过载保护阀遇突发负载自动泄压,规避结构损坏。
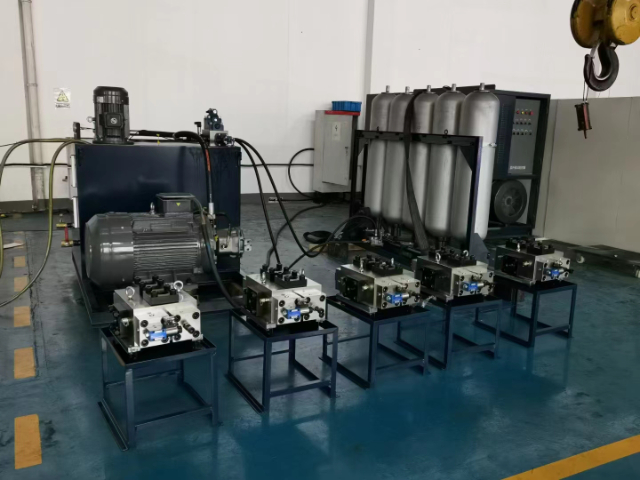
类别回路特点机械连接同步回路液压缸机械连接方式同步回路,采用刚性梁、齿条、齿轮等将液压缸连接起来。该回路简单,工作可靠,但只适用于两缸载荷相差不大的场合,连接件应具有良好的导向结构和刚性,否则,会出现卡死现象串联同步回路串联油缸同步回路必须使用双侧带活塞杆的油缸,或串联的两缸有效工作面积相等。这种回路对同样的载荷来讲,需要的油路压力增加,其增加的倍数为串联液压缸的数目这种回路简单,能适应较大的偏载,但由于制造上的误差、内部泄漏及混入空气等因素将影响同步性。因此一般设有补油、放油等设施串联同步回路本回路为带有补油装置的串联液压缸同步回路。图a加简易补油设施。液压缸A腔与B腔有效工作面积相等,为了消除因泄漏或其他原因产生积累误差,在活塞内设置双作用单向阀的简单补油装置。当每一往复行程产生误差时,如其中一缸的活塞先到左端,缸底顶针顶开单向阀,使另一缸的活塞相继到达油缸端部图b是单侧带杆的液压缸串联,缸1有活塞杆油腔A与缸2的无活塞杆油腔B的受压面积相等。每次循环中,如缸1或缸2先到底部,则限位开关作用使电磁换向阀3或4励磁,进行油的补偿,向A、B腔内补入或放出部分油液。
可以减轻40%~50%的重量。2.减少零件和模具数量,降低模具费用。液压成形件通常只需要1套模具,而冲压件大多需要多套模具。液压成形的发动机托架零件由6个减少到1个,散热器支架零件由17个减少到10个。3.可减少后续机械加工和组装的焊接量。以散热器支架为例,散热面积增加43%,焊点由174个减少到20个,工序由13道减少到6道,生产率提高66%。4.提**度与刚度,尤其是疲劳强度,如液压成形的散热器支架,其刚度在垂直方向可提高39%,水平方向可提高50%。5.降低生产成本。根据对已应用液压成形零件的统计分析,液压成形件的生产成本比冲压件平均降低15%~20%,模具费用降低20%~30%。[1]成形工艺应用播报编辑液压成形工艺在汽车、航空、航天和管道等行业有着广泛的应用,主要适用于:沿构件轴线变化的圆形、矩形或异型截面空心结构件,如汽车的排气系统异型管件;非圆截面空心框架,如发动机托架、仪表盘支架、车身框架(约占汽车质量的11%~15%);空心轴类件和复杂管件等。图2即为液压成形工艺应用于汽车工业中所制造出的一些典型零件。液压成形工艺的适用材料包括碳钢、不锈钢、铝合金、铜合金及镍合金等,原则上适用于冷成形的材料均适用于液压成形工艺。船舶液压舵机驱动船舵,灵活调整船舶航行航向。
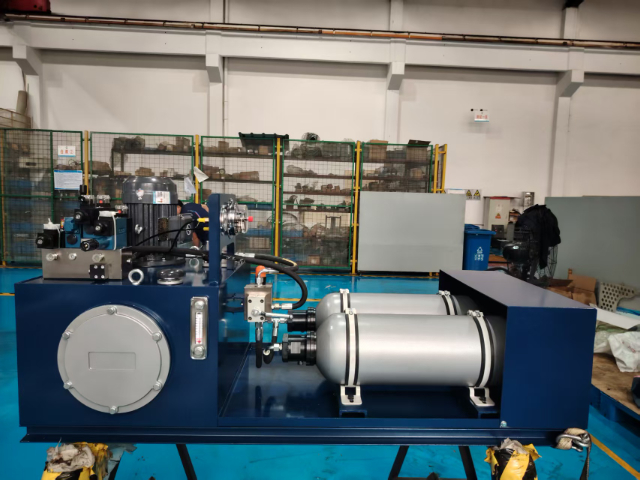
其包括下面四个部分:设备编号、回路编号、元件标识符和元件编号。如果整个系统*有一种设备,则可省略设备编号。实际中,另一种编号方式就是对液压系统中所有元件进行连续编号,此时,元件编号应该与元件列表中编号相一致。这种方法特别适用于复杂液压控制系统,每个控制回路都与其系统编号相对应。优缺点播报编辑***1、体积小和重量轻;2、刚度大、精度高、响应**、驱动力大,适合重载直接驱动;4、调速范围宽,速度控制方式多样;5、自润滑、自冷却和长寿命;6、易于实现安全保护。[1]缺点1、抗工作液污染能力差;2、对温度变化敏感;3、存在泄漏**;4、制造难,成本高;5、不适于远距离传输且需液压能源。[1]常见故障播报编辑压力损失由于液体具有黏性,在管路中流动时又不可避免地存在着摩擦力,所以液体在流动过程中必然要损耗一部分能量。这部分能量损耗主要表现为压力损失。压力损失有沿程损失和局部损失两种。沿程损失是当液体在直径不变的直管中流过一段距离时,因摩擦而产生的压力损失。局部损失是由于管路截面形状突然变化、液流方向改变或其他形式的液流阻力而引起的压力损失。总的压力损失等于沿程损失和局部损失之和。由于压力损失的必然存在。闭式液压系统与开式液压系统,分别适合哪些机械设备?江苏大规模液压生产过程
牧草压捆机液压压实草料,便于长途运输储存牧草。江苏大规模液压生产过程
1)阀门突然关闭引起液压冲击阀门突然关闭而产生液压冲击如图2-20所示有一较大容腔(如液压缸、蓄能器等)和在另一端装有阀门K的管道相通。阀门开启时,管内液体流动。当阀门突然关闭时,从阀门处开始迅速将液体动能逐层转化为压力能,相应产生一从阀门向容腔推进的高压冲击波;此后又从容腔开始将液体压力能逐层转化为动能,液体反向流动;然后,再次将液体动能转化为压力能而形成一高压冲击波,如此反复地进行能量转化,在管道内形成压力震荡。由于液体内摩擦力和管道弹性变形等的影响,振荡过程会逐渐衰渐而趋于稳定。2)运动部件突然制动或换向时引起液压冲击换向阀突然关闭液压缸的回油通道而使运动部件制动时,这一瞬间运动部件的动能会转化为封闭油液的压力能,压力急剧上升,出现液压冲击。(3)某些液压元件动作失灵或不灵敏产生的液压冲击当溢流阀在系统中做安全阀使用时,如果系统过载安全阀不能及时打开或根本打不开,也会导致系统管道压力急剧升高,产生液压冲击。2、液压冲击的危害(1)巨大的瞬时压力峰值使液压元件,尤其是液压密封件遭受破坏。(2)系统产生强烈震动及噪声,并使油温升高。(3)使压力控制元件(如压力继电器、顺序阀等)产生误动作。江苏大规模液压生产过程
常州国德液压机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来常州国德液压机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!