商机详情 -
节能液压询问报价
所以泵的额定压力要略大于系统工作时所需的**大工作压力,一般可将系统工作所需的**大工作压力乘以一个。[2]流量损失在液压系统中,各被压元件都有相对运动的表面,如液压缸内表面和活塞外表面,因为要有相对运动,所以它们之间都有一定的间隙。如果间隙的一边为高压油,另一边为低压油,则高压油就会经间隙流向低压区从而造成泄漏。同时,由于液压元件密封不完善,一部分油液也会向外部泄漏。这种泄漏造成的实际流量有所减少,这就是我们所说的流量损失。流量损失影响运动速度,而泄漏又难以***避免,所以在液压系统中泵的额定流量要略大于系统工作时所需的**大流量。通常也可以用系统工作所需的**大流量乘以一个。[2]液压冲击原因:执行元件换向及阀门关闭使流动的液体因惯性和某些液压元件反应动作不够灵敏而产生瞬时压力峰值,称液压冲击。其峰值可超过工作压力的几倍。危害:引起振动,产生噪声;使继电器、顺序阀等压力元件产生错误动作,甚至造成某些元件、密封装置和管路损坏。措施:找出冲击原因避免液流速度的急剧变化。延缓速度变化的时间,估算出压力峰值,采用相应措施。如将流动换向阀和电磁换向阀联用,可有效地防止液压冲击。挖掘机液压系统热车动作变慢,常见故障如何排查解决?节能液压询问报价
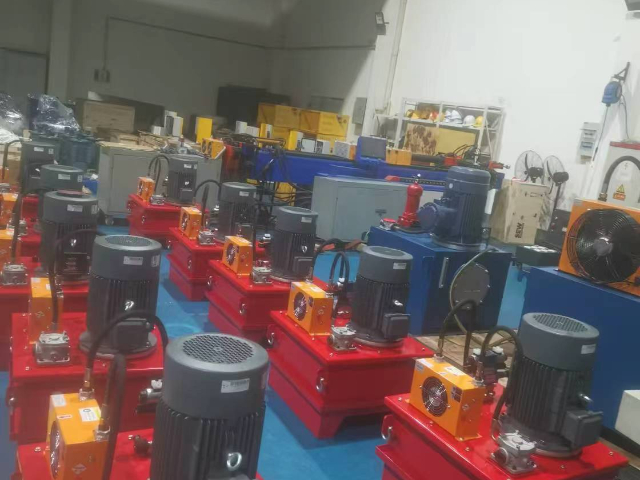
计算程序方法说明...由于材料与结构原因,蜗杆螺旋齿部分强度总是高于蜗轮轮齿强度,所有失效经常发生在蜗轮上,一般只校核计算蜗轮。本程序按照蜗杆设计校核计算的一般顺序:根据理论传动比初选蜗杆齿数z1、蜗轮齿数z2,初算传动效率η,假设d1/a值,按齿面接触疲劳强度计算**小中心距——按蜗杆蜗轮参数匹配表选取参数——验证d1/a与η——若不合理则将计算值带回重算,直至d1/a与η验证合格——以齿根弯曲疲劳强度校核——校核蜗杆刚度——热平衡核算。1)开式蜗杆传动:失效多为齿面磨损和轮齿折断,以齿根弯曲疲劳强度作为主要设计基准。(实际也先按齿面接触疲劳强度计算——参数选取-——以齿根弯曲疲劳强度校核)2)闭式蜗杆传动:失效多为齿面胶合或齿面点蚀,以齿面接触疲劳强度作为设计基准,按照齿根弯曲疲劳强度校核,还应做热平衡核算。此外,还应校核蜗杆刚度。什么液压规格垃圾压缩站液压推板挤压废料,提升垃圾收容容量。
对热量的损失也会降低。**后,二通插装阀不会受到换向影响。二通插装阀的主要作用是对油液的路线进行连接或者控制它断开。三、液压阀的维护随着时间的增长,液压阀不可避免的会出现一些故障,这就涉及到液压阀的维护了。在实际生产当中,对于液压阀的维护主要是及时清洗,部分零件的组合选配,还有尺寸的修理。液压阀的通道中有油液,很容易就会发生油液的沉淀,这些沉淀会使液压阀产生一些不必要的故障,所以我们一定要及时的清理,将液压阀拆卸然后清洗,这样才能及时的使得液压阀的功能得到**。清洗的时候要注意安全,很多的沉淀物不容易清洗,需要一些清洗液,这些清洗液一般都会有腐蚀性或者毒性,甚至有的是易燃的,所以一定要谨慎小心。清洗完成后的零件一定要好好保管,不让它再出现被腐蚀的情况。清洗完成然后安装好的液压阀在经过测试后就可以继续运行了。如果液压阀的部分零件有破损,而且比较严重,这种情况下一般选择重新组合选配。液压阀如果是有专门的有经验的人员维护,会**增加它的寿命,而且它的可靠性和工作性能都会维持在原有的水平,即便如此,我们在日常生产当中也要提高警惕,防止发生意外的**。
液压阀作为用压力油操作的自动化元件,在工程机械、环卫设备、水电站等多个行业领域有***应用,用于控制液体压力、流量和方向。[1][4]这种液压阀组包括四个部分,它是由插装件,控制盖板,先导控制阀以及集成块组成的二通插装阀。下面介绍这四部分的主要内容和功能用途。插装件的结构可以认为是一个滑阀或者锥阀,这部分组成元件的作用很重要,可以很好的控制通道或者其他地方的油液的流动方向,流动的速度以及压力等等。控制盖板可以有效的控制插装阀实时的工作情况,主要是因为它的组成当中有很多的先导控制组件,这些组件能够调节或者控制插装阀的工作情况,这个控制盖板基本就算是一个桥梁,连接着控制阀和组件,而且,先导控制阀也要选择安装在它上面。二通插装阀就目前我国的情况来看,是比较普遍的,从经济方面考虑,因为它的组件和必要的一些管道连接比较少,很容易集成,所以很方便,适合大规模去批量生产,这样可以很大程度上的减少生产成本。从使用的角度来考虑,它的结构决定了它的体积会很小所以很方便,它的控制开关的速度很高所以决定了它在使用的时候效率很高很可靠。除此之外,它还可以用大的功率来控制,这样做的好处是对于压力的损失会减少。静音液压马达优化配流结构,有效降低设备运行噪音。
硬度提高HV≥4°4、加工后有残余应力层,提高疲劳强度提高30%。5、提高配合质量,减少磨损,延长零件使用寿命,但零件的加工费用反而降低。滚压刀油缸是工程机械**主要部件,传统的加工方法是:拉削缸体——精镗缸体——磨削缸体。采用滚压方法是:拉削缸体——精镗缸体——滚压缸体,更多技术可咨询:工序是3部分,但时间上对比:磨削缸体1米大概在1-2天的时间,滚压缸体1米大概在10-30分钟的时间。投入对比:磨床或绗磨机(几万——几百万),滚压刀(1仟——几万)。液压设备的方式滚压后,孔表面粗糙度由幢滚前~µm减小为~µm,孔的表面硬度提高约30%,缸筒内表面疲劳强度提高25%。油缸使用寿命若只考虑缸筒影响,提高2~3倍,镗削滚压工艺较磨削工艺效率提高3倍左右。以上数据说明,滚压工艺是**的,能**提高缸筒的表面质量。油缸经过滚压后,表面没有锋利的微小刃口,长时间的运动摩擦也不会损伤密封圈或密封件,这点在液压行业特别重要。液压冲击播报编辑在液压系统中,由于某种原因引起液体压力在某一瞬间突然急剧上升,而形成很高的压力峰值,这种现象称为液压冲击。1、产生液压冲击的原因。马达输出扭矩下降,重点检测配流盘与柱塞磨损程度。江苏本地液压货源充足
叉车液压升降系统平稳举升货叉,完成货物堆叠转运。节能液压询问报价
起控制执行元件的起动、停止及换向作用的回路,称方向控制回路。方向控制回路有换向回路和锁紧回路。关于机动—液动换向回路的控制方式和换向精度等问题,在磨床液压系统中叙述。图2所示为手动转阀(先导阀)控制液动换向阀的换向回路。回路中用辅助泵2提供低压控制油,通过手动先导阀3(三位四通转阀)来控制液动换向阀4的阀芯移动,实现主油路的换向,当转阀3在右位时,控制油进入液动阀4的左端,右端的油液经转阀回油箱,使液动换向阀4左位接入工件,活塞下移。当转阀3切换至左位时,即控制油使液动换向阀4换向,活塞向上退回。当转阀3中位时,液动换向阀4两端的控制油通油箱,在弹簧力的作用下,其阀芯回复到中位、主泵1卸荷。这种换向回路,常用于大型压机上。在液动换向阀的换向回路或电液动换向阀的换向回路中,控制油液除了用辅助泵供给外,在一般的系统中也可以把控制油路直接接入主油路。但是,当主阀采用M型或H型中位机能时,必须在回路中设置背压阀,保证控制油液有一定的压力,以控制换向阀阀芯的移动。在机床夹具、油压机和起重机等不需要自动换向的场合,常常采用手动换向阀来进行换向。为了使工作部件能在任意位置上停留,以及在停止工作时,防止在受力的情况下发生移动。节能液压询问报价
常州国德液压机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来常州国德液压机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!