商机详情 -
哈尔滨制冷零部件珩磨油石
液压气动行业是珩磨油石关键应用领域,液压缸筒、液压阀块、泵体、马达内孔加工高度依赖珩磨工艺。液压系统零部件对内孔密封性要求较高,一旦圆度、圆柱度偏差过大,极易出现内泄,降低整机输出效率。珩磨油石通过微量磨削,将油缸内孔尺寸稳定控制在 IT6~IT7 精度等级,圆度可控制在 0.005mm 以内,同时加工出交叉储油网纹,减少活塞密封件磨损,延长油缸无故障运行周期。工程机械大型液压油缸孔径大、孔深长,选用宽幅长型珩磨油石,提升加工稳定性;小型液压阀、精密伺服阀的微小内孔,使用窄型薄款油石,配合 CBN 磨料,适配淬火阀体加工。液压行业工况多样,从普通工程机械到精密伺服液压系统,需要针对性定制油石规格与配方。微粉级珩磨油石颗粒细腻,可实现超精珩磨,轻松达到镜面级表面效果。哈尔滨制冷零部件珩磨油石
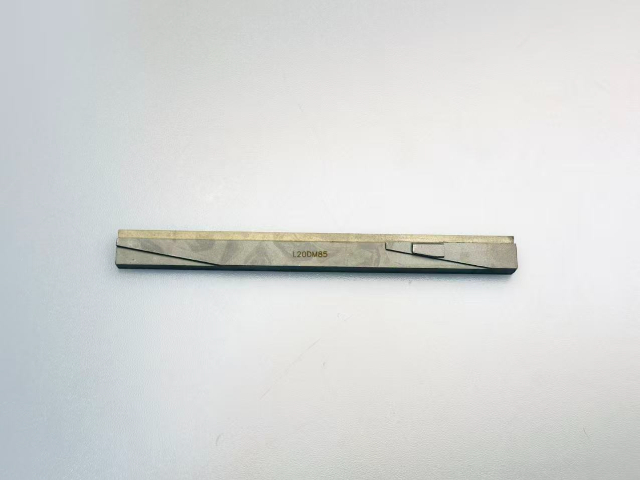
模具是工业生产的基础工艺装备,其型腔、型芯、导柱、导套等零件的表面质量与精度直接影响产品的成型质量与生产效率,珩磨油石在模具精密加工中发挥着不可替代的作用。塑料模具、压铸模具的型腔与型芯珩磨,需根据模具材质(模具钢、硬质合金、陶瓷)与表面要求,选择合适的油石类型与粒度,如模具钢型腔采用细粒度氧化铝油石,保证表面粗糙度 Ra≤0.2μm,避免产品表面出现划痕、麻点;硬质合金模具采用金刚石油石,实现高效精密加工,提升模具寿命。模具导柱、导套的内孔与外圆珩磨,需保证配合精度(间隙 0.005-0.01mm)、同轴度(≤0.002mm)与表面粗糙度(Ra≤0.1μm),采用 CBN 油石加工淬硬导柱、导套,避免表面烧伤,提升模具的开合模精度与使用寿命。此外,模具的排气槽、冷却水道等复杂结构的珩磨,需采用异形油石(如三角形、弧形),保证油石与加工面充分接触,实现均匀加工,优化模具的排气与冷却性能。模具制造行业对珩磨油石的需求呈现小批量、多品种、高精度的特点,要求油石具有良好的适应性与修整性,同时配合数字化珩磨设备,实现模具加工的高效化与精密化。哈尔滨光纤器件珩磨油石生产厂家韧性增强型珩磨油石抗冲击性强,加工铸铁与不锈钢时不易掉粒破损。
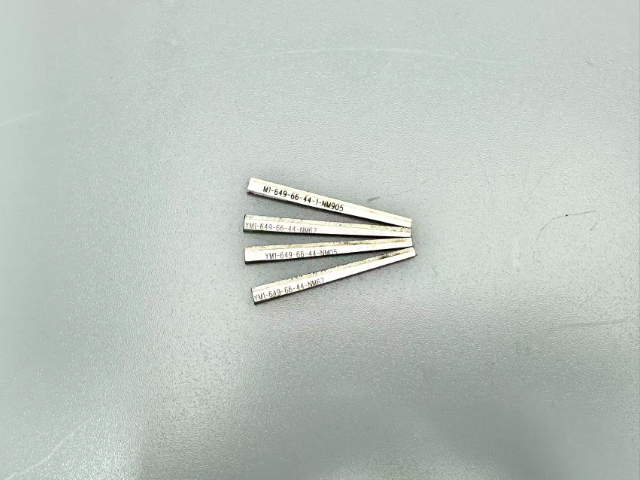
国内珩磨油石产业起步较晚,但经过数十年技术攻关,已实现从普通到超硬、从低端到高级的整体突破,逐步打破国外垄断。早期国产油石以普通刚玉、碳化硅为主,性能与寿命落后于进口产品;近年来,随着超硬材料技术的发展,国内企业成功研发出 CBN、金刚石超硬油石,结合剂配方与烧结工艺达到国际先进水平。目前,国产普通油石已完全满足汽车、通用机械等中低端市场需求,性价比远超进口产品;超硬油石在航空航天、模具、液压等高级领域的应用比例逐年提升,某企业生产的 CBN 油石寿命已达进口产品的 90% 以上,价格为其 60%,成功替代进口。国内油石企业还注重定制化服务,针对不同加工场景开发专门油石,如汽车发动机平台珩磨油石、深孔珩磨长油石、硬质合金专门油石等,满足客户个性化需求。随着国内制造业升级与高级装备发展,国产珩磨油石凭借技术进步与成本优势,市场份额持续扩大,成为全球珩磨工具市场的重要力量。
珩磨油石的硬度指代结合剂把持磨粒的能力,并非磨料本身硬度,选型遵循 “硬料配软油石,软料配硬油石” 的**原则。工件材质硬度越高,油石硬度就要适当降低,磨粒钝化后可以自动脱落,持续露出新切削刃,维持自锐性,防止油石表面钝化堵塞,造成工件拉伤。加工软质塑性材料时,容易出现磨粒过早脱落,需要选用硬度偏高的油石,延长使用寿命,降低耗材更换频率。珩磨油石常用硬度等级多集中于 J 至 N 区间,属于中软等级,适配绝大多数钢件、铸铁零件内孔加工。如果油石硬度过高,钝化磨粒无法脱落,油石表面抛光打滑,切削效率大幅下降;硬度过低,磨粒脱落过快,油石损耗快,尺寸稳定性变差,影响批量生产的一致性。高浓度珩磨油石切削效率更高,在强度连续生产中表现更加稳定可靠。
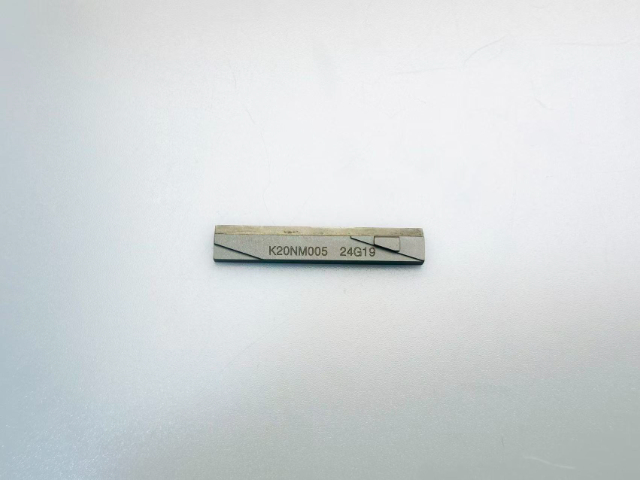
珩磨油石与珩磨液的协同作用:提升加工效能的关键 珩磨液是珩磨加工的重要辅助介质,与珩磨油石的协同配合,直接影响加工效率、表面质量与油石寿命,二者的适配性是精密加工的关键保障。珩磨液的关键作用的是润滑、冷却、排屑与防锈,不同类型的珩磨油石,需搭配对应的珩磨液,才能发挥理想性能。陶瓷结合剂油石硬度高、切削力大,需搭配极压乳化液,其含有的极压添加剂可在油石与工件接触面形成润滑膜,减少摩擦磨损,同时良好的冷却性能可降低磨削温度,避免油石过热开裂。树脂结合剂油石抛光性能优异,适合精珩加工,需搭配煤油或锭子油类的油性珩磨液,减少切削阻力,提升表面光洁度,避免乳化液中的水分影响抛光效果。超硬CBN与金刚石油石,需搭配专门合成珩磨液,其具有良好的润滑性与冷却性,可防止磨料钝化,同时具备抗腐蚀性能,保护超硬磨料不被氧化,延长油石寿命。此外,珩磨液的粘度、清洁度也需与油石粒度、加工材料匹配,粗珩选用高粘度珩磨液,利于排屑;精珩选用低粘度珩磨液,提升表面质量,定期更换珩磨液,可避免切屑堆积堵塞油石,进一步优化油石与珩磨液的协同效果。珩磨油石与油性珩磨液匹配度高,润滑充分,可明显降低工件表面粗糙度值。苏州盲孔珩磨油石哪里买
定制珩磨油石可按工件材质、孔径与精度要求优化配方提升加工效果。哈尔滨制冷零部件珩磨油石
高质量珩磨油石的制造是材料科学与精密工艺的结合,关键流程包括配方设计、混料、成型、烧结、精加工五大环节。配方设计是基础,需根据加工对象确定磨料种类、粒度、浓度、结合剂比例及气孔率,超硬油石还需添加润湿剂与烧结助剂,确保磨料与结合剂的牢固结合。混料阶段采用高精度球磨机,将磨料、结合剂、辅料均匀混合,避免颗粒团聚,保证油石组织结构均匀。成型采用液压机冷压或热压,压力控制在 100–300MPa,确保油石密度均匀、尺寸精确,长条油石需保证直线度误差 < 0.05mm/m。烧结是关键,普通陶瓷结合剂在 1200–1400℃高温烧结,金属结合剂采用真空或保护气氛烧结,温度控制在 800–1000℃,避免磨料氧化与结合剂开裂。精加工阶段通过平面磨、无心磨等设备,对烧结后的油石进行尺寸修正与表面处理,确保平行度、垂直度、厚度公差符合标准。整个过程需严格管控温度、压力、时间等参数,任何环节的偏差都会导致油石硬度不均、自锐性差、寿命缩短,直接影响加工质量。哈尔滨制冷零部件珩磨油石
宁波伊弗迅机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,宁波伊弗迅机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!