商机详情 -
福建石油机械珩磨夹具厂家直销
珩磨夹具日常持续接触珩磨油、金属切屑,密封失效、内部锈蚀、活动部件卡滞是常见故障,宁波伊弗迅机械在夹具设计阶段充分考量耐用性与维护便捷性,延长工装使用寿命。常规夹具密封结构简化,长期使用容易出现珩磨油渗入夹紧腔体,造成内部零件锈蚀、油压不稳定。伊弗迅珩磨夹具采用多重组合密封方案,关键运动部位增设防尘圈与挡屑环,阻隔切屑侵入配合间隙;油路接口布置在便于检修的外侧位置,无需拆卸整套夹具即可更换密封圈。夹具所有紧固件选用不锈钢材质,定位销、导向套采用耐磨合金钢,经过热处理提升耐磨性能。整体结构采用分体式设计,导向套、弹性涨套均为**可更换配件,局部磨损后单独更换零件,不需要整套换新,降低后期维护成本。公司同步提供全套易损件备货方案,缩短客户停机维修时间。大量客户反馈,伊弗迅珩磨夹具持续稳定使用周期远超普通市面工装,长期综合使用成本优势突出。夹具与机器人协同作业,自动完成工件抓取、装夹和下料全过程。福建石油机械珩磨夹具厂家直销
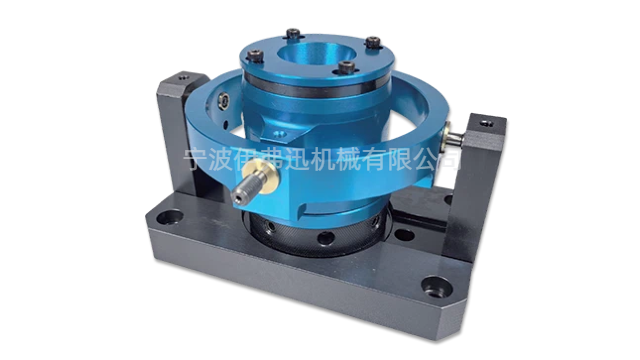
密封性是挤压珩磨夹具设计中**为关键的考量因素之一。加工过程中,研磨介质在液压系统驱动下承受较高的压力,若夹具密封不严,介质泄漏不*会造成磨料浪费和环境污染,更会导致加工压力下降,使磨料无法以足够的速度和力量通过工件表面,严重影响加工效率和表面质量。夹具的密封结构需要根据工件形状、尺寸和加工要求进行定制化设计,常见的密封方式包括平面密封、环形密封和组合密封等。密封材料的选择同样至关重要,需要既能耐受高压环境,又能抵抗磨料介质的摩擦和化学腐蚀。对于形状复杂的工件,夹具可能需要采用多级密封结构,确保介质严格按照预定路径流动。密封面通常需要经过精密加工,保证足够的平面度和平行度,配合适当硬度的密封垫圈或O型圈实现可靠密封。在夹具长期使用过程中,密封件属于易损部件,需要建立定期检查和更换制度,以预防因密封失效导致的加工质量事故。青岛非金属材料珩磨夹具哪里买磁性夹具适用于钢铁材质薄壁件,装夹力均匀且不产生局部压痕。
珩磨夹具在医疗器械领域的应用具有特殊性,因医疗器械零部件多为精密、小型、易变形且对卫生性要求较高,需选用**的高精度、洁净型珩磨夹具,确保加工质量符合医疗行业标准。医疗器械领域常用的珩磨夹具主要分为微型夹具和洁净型夹具,微型珩磨夹具适配φ0.5-φ5mm的微孔工件加工,如医用针管、微创器械的内孔加工,夹具的定位机构采用微型精密定位芯轴,夹紧机构采用柔性夹紧方式,如橡胶夹紧套、聚氨酯卡爪,避免划伤工件表面,同时夹具整体采用不锈钢材质,经过特殊抛光处理,表面粗糙度Ra≤0.05μm,无毛刺、无死角,便于清洁和消毒。
珩磨夹具与珩磨头之间存在密切的协同关系,两者的适配性直接影响加工质量和效率。珩磨头通常采用浮动连接方式与机床主轴连接,在加工过程中能够根据孔的中心线自动调整位置,这就要求夹具在定位和夹紧时不能限制工件在水平方向上的微小位移。如果夹具采用刚性夹持方式强制固定工件位置,反而会破坏珩磨头的自适应性,导致珩磨头与孔壁之间的接触不均匀。因此,精密珩磨夹具通常设计成浮动式结构,允许工件在径向方向上有一定的活动余量,使珩磨头进入孔内时能够与工件自然形成对中。这种协同配合关系类似于“柔性夹持、刚性定位”的原则——工件的空间位置由定位元件确定,但夹紧力以适当的方式施加,使工件在受到珩磨头径向作用力时能够产生微小的自适应位移。对于多孔工件,采用数控分度盘与浮动夹具的组合,可以实现一次装夹完成多个孔的加工,既保证了孔与孔之间的位置精度,又确保了每个孔加工时都能获得良好的珩磨头对中条件。端面定位珩磨夹具以工件端面为基准,适配内孔与端面垂直要求高的加工。
夹紧力控制是珩磨夹具设计中的重要环节,夹紧力过大会导致工件变形,过小则可能引起工件在加工过程中发生位移。对于薄壁类零件,夹紧力控制尤为关键,研究表明装夹变形是导致圆柱度超差的主要原因之一。理想的夹紧力应当足以克服珩磨加工过程中产生的切削力和振动,同时不引起工件的弹性变形。对于高刚性零件,可采用气动或液压夹具提供较大的夹紧力,以实现快速装夹和提高生产效率;对于薄壁零件,则宜采用手动或低压夹紧方式,配合浮动支撑或辅助支撑,使夹紧力均匀分布在较大面积上,减少局部应力集中。现代精密珩磨夹具常采用可调式夹紧机构,操作人员可根据工件壁厚和材料特性精确调节夹紧力大小。在一些**应用中,还采用压力传感器实时监测夹紧力,并与机床控制系统联动,一旦检测到夹紧力异常即可自动报警或停机,防止因夹紧问题导致的加工质量事故。定位元件磨损是珩磨夹具常见失效,需及时修复或更换以保精度。哈尔滨矿山机械珩磨夹具批发价格
珩磨夹具需定期检测校准,确保定位、夹紧、导向精度稳定达标。福建石油机械珩磨夹具厂家直销
珩磨夹具的定位基准设计直接关系到加工精度和批产稳定性。合理的定位基准应遵循基准统一原则,尽可能与设计基准、装配基准保持一致,以减少基准转换带来的累积误差。对于回转体类零件,通常采用外圆或端面作为定位基准,通过V形块、三爪卡盘或端面止口实现定位。对于非回转体零件,则需要根据工件形状设计**定位元件,如定位销、定位块或仿形面等。定位基准的选择还需考虑珩磨加工的特点——珩磨头通常采用浮动连接,其中心线会与工件孔的中心线自适应对齐,因此夹具的定位基准应当能够保证工件孔的中心线在自由状态下与珩磨头主轴的中心线基本重合。对于薄壁类零件,定位基准的设计还需特别关注受力均匀性,避免因定位元件局部接触导致工件变形。在批量生产中,定位基准的耐磨性同样重要,通常采用硬质合金或淬硬钢制作关键定位元件,并设计成可更换结构,以便在磨损后进行快速更换,保证夹具的长期使用精度。福建石油机械珩磨夹具厂家直销
宁波伊弗迅机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**宁波伊弗迅机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!