商机详情 -
哈尔滨非金属材料珩磨夹具推荐厂家
立式珩磨机配套珩磨夹具有着独特结构要求,工件垂直放置,自重、珩磨轴向推力容易造成工件轴向窜动,宁波伊弗迅机械针对性开发立式**珩磨工装,优化端面限位与防转结构。立式加工工况下,工件依靠端面承载,若定位支撑面平面度不足,珩磨过程工件倾斜,直接造成内孔直线度超标。伊弗迅立式珩磨夹具加厚定位承载盘,支撑平面经过精密研磨,平面度误差控制在微米级;增加周向防转挡块,抵抗珩磨头旋转带来的工件扭转力矩,杜绝工件轻微转动破坏内孔网纹。夹紧机构采用自上而下垂直压紧或者外圆环抱两种方案,根据工件外形结构灵活选用;对于中小型阀套、小型缸体,主推紧凑型气动自定心结构,占地面积小,适配车间紧凑布局。所有滑动运动部件加装防尘防护结构,阻挡珩磨油泥、金属碎屑进入配合间隙,防止长期使用出现卡滞。该系列夹具***配套各类国产、进口立式数控珩磨机,在精密液压小件批量加工场景持续稳定运行。珩磨夹具采用浮动结构设计,使工件能自适应对中,补偿前道工序误差。哈尔滨非金属材料珩磨夹具推荐厂家
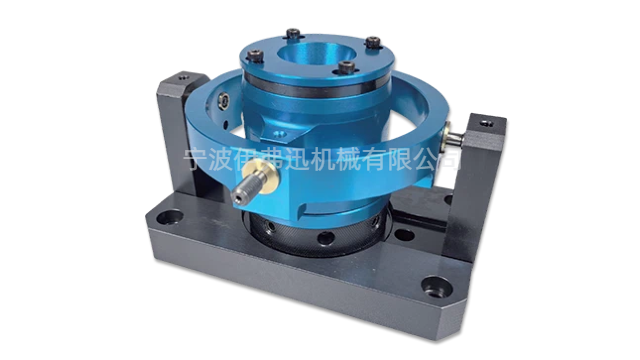
夹紧机构失效多由密封件泄漏、弹簧断裂、液压/气压元件损坏导致,表现为夹紧力不足、夹紧不牢,修复方法是更换磨损的密封件、断裂的弹簧,检修液压/气压元件,调整夹紧机构的调压装置,确保夹紧力均匀、稳定。导向机构磨损表现为导向套与珩磨杆的配合间隙过大、导向精度下降,修复方法是对导向套进行磨削修复,或更换新的导向套,修复后需调整配合间隙,确保导向精细。夹具变形多由过载加工、碰撞、存储不当导致,表现为夹具底座变形、定位机构偏移,修复方法是对变形部位进行校直、磨削修复,校直后需检测夹具的平面度和定位精度,确保符合要求。腐蚀损坏多由潮湿、腐蚀性环境导致,表现为夹具表面锈蚀、零部件卡死,修复方法是对腐蚀表面进行打磨、除锈处理,涂抹防锈油或进行防腐涂层处理,更换腐蚀损坏的零部件,修复后需加强防护,避免再次腐蚀。修复后的珩磨夹具需进行***的精度检测和试加工,确保性能达标后再投入使用。哈尔滨镜面加工珩磨夹具珩磨夹具标准化设计可提升通用性,降低生产与更换成本。
珩磨夹具在使用过程中会逐渐产生磨损和变形,定期进行精度检测和校验是保证加工质量稳定性的必要手段。夹具的精度检测项目通常包括:定位基准面的平面度和平行度、定位销或定位孔的位置度、夹紧机构的重复定位精度、分度机构的分度精度等。检测工具可采用三坐标测量机、千分表、量块和标准检测工件等。对于浮动工装,还需检测浮动量的范围是否在设计允许的范围内,浮动运动是否灵活无卡滞。周期校验的频率应根据夹具的使用频率、加工工件的精度要求和历史故障数据综合确定,通常每3至6个月进行一次***检测。检测发现超差时,应及时进行修复或调整,如通过研磨恢复基准面精度、更换磨损的定位元件、调整浮动机构的间隙等。对于无法修复的夹具,应予报废处理,防止因夹具精度不足导致批量质量事故。精度检测记录应妥善保存,作为夹具状态追溯和质量问题分析的依据。
珩磨夹具的未来发展趋势与珩磨加工技术、**制造产业的发展紧密相关,随着制造业向**化、智能化、绿色化升级,珩磨夹具将呈现智能化、高精度化、轻量化、环保化的发展方向。智能化方面,智能监测、自动补偿、远程控制等技术将广泛应用于珩磨夹具,通过在夹具上安装传感器,实时监测定位精度、夹紧力、振动等参数,将数据传输至数控系统,实现加工过程的实时监控和参数自动调整,减少人工干预,提升加工稳定性和一致性;高精度化方面,随着航空航天、精密仪器等**领域的需求升级,珩磨夹具的定位精度将向纳米级迈进,定位精度≤±0.0005mm,同时提升夹具的刚性和精度稳定性,满足超精密加工需求;轻量化方面,采用**度、轻量化的新型材料(如碳纤维复合材料、**度铝合金),优化夹具结构,减轻夹具重量,减少机床工作台的负荷,提升加工灵活性和效率,同时降低能耗;环保化方面,选用环保、可回收的材质,采用无油润滑、环保型切削液等,减少对环境的污染,同时加强夹具的废旧回收与再利用,实现资源的循环利用。夹具定位面定期用三坐标检测,确保重复定位精度始终在0.01毫米以内。
珩磨夹具与珩磨机的协同适配技术,是实现自动化、高精度珩磨加工的**,通过优化夹具与珩磨机的连接方式、参数匹配和信号联动,确保两者协同工作,提升加工效率和加工质量。协同适配技术主要体现在三个方面:一是连接方式的适配,珩磨夹具与珩磨机工作台需采用精细定位和牢固连接,通过定位销、T型螺栓等部件,确保夹具与工作台的同轴度和平面度,避免连接松动导致的加工偏差,同时夹具的安装位置需与珩磨杆的运动轨迹对齐,确保珩磨杆能精细进入工件内孔;二是参数匹配的适配,根据珩磨机的转速、功率、行程等参数,优化夹具的夹紧力、定位精度和导向精度,确保夹具的性能与珩磨机的加工参数相匹配,如高转速加工时,需提升夹具的刚性和夹紧力,避免工件振动;三是信号联动的适配,将夹具的夹紧、松开信号与珩磨机的启动、停止信号联动,实现自动化控制,如珩磨机启动前,夹具自动夹紧工件,加工完成后,夹具自动松开工件,减少人工干预,提升生产效率。外圆定位珩磨夹具依托V型块定位,满足内孔与外圆同轴度的严苛要求。厦门深孔珩磨夹具服务电话
液压行业珩磨夹具注重密封性,适配油缸、阀体等零部件精密加工。哈尔滨非金属材料珩磨夹具推荐厂家
高精度珩磨夹具的设计要点的是兼顾定位精度、夹紧稳定性和工件适配性,通过优化结构设计、选用质量材质、提升制造精度,满足**精密加工的严苛要求。高精度珩磨夹具的定位精度需控制在±0.002mm以内,**设计要点包括定位基准的选择、定位机构的优化和夹紧力的精细控制。定位基准的选择需遵循“基准统一”原则,优先选用工件的设计基准作为定位基准,避免基准不重合导致的定位误差,如加工发动机缸套时,以缸套的外圆和端面为定位基准,确保内孔与外圆的同轴度。哈尔滨非金属材料珩磨夹具推荐厂家
宁波伊弗迅机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**宁波伊弗迅机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!