商机详情 -
绍兴摩托车零件珩磨夹具联系方式
按工件定位方式分类,珩磨夹具主要分为定心定位式、端面定位式、外圆定位式和内孔定位式四大类,不同定位方式的夹具适配不同结构、尺寸的工件,需根据加工需求合理选用。定心定位式珩磨夹具是**常用的类型,通过定心机构(如三爪卡盘、四爪卡盘)实现工件的自动定心,定位精度高,适配圆形、环形工件,如发动机缸套、液压油缸等,其定心精度可达±0.003mm,夹紧力均匀,可有效避免工件定位偏差导致的内孔偏斜。端面定位式珩磨夹具以工件的端面为定位基准,通过端面定位块和压紧机构固定工件,适用于端面平整、内孔与端面垂直要求高的工件,如法兰盘、阀体等,定位时需确保端面与珩磨杆轴线垂直,避免出现端面倾斜导致的内孔形状误差。夹具防错设计采用非对称定位结构,工件反向无法放入定位座。绍兴摩托车零件珩磨夹具联系方式
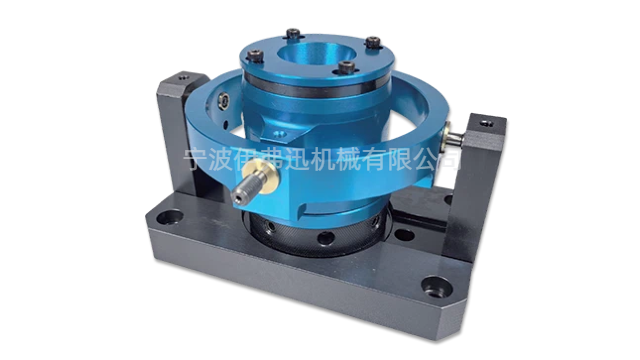
由于珩磨夹具长期处于高频使用状态,定位面、夹紧面和导向面等关键部位容易产生磨损,影响夹具的精度保持性。为此,现代珩磨夹具普遍采用耐磨强化处理技术来延长使用寿命。常用的强化处理方法包括:对钢制夹具的关键部位进行渗碳、渗氮或高频淬火热处理,使表面硬度达到HRC55以上;采用硬质合金镶块制作定位基准面和导向元件,利用硬质合金的高硬度和高耐磨性抵抗长期磨损;对夹具表面进行镀硬铬、镀镍或物***相沉积(PVD)涂层处理,形成耐磨防护层。对于铝合金等轻质材料制作的夹具,可在关键部位镶嵌耐磨衬套,既减轻了夹具重量,又保证了耐磨性能。耐磨强化处理的选择需要综合考虑夹具的材料、成本、使用频率和精度要求等因素。对于批量生产的**夹具,适当提高耐磨强化处理的投入是合理的,因为延长夹具寿命带来的效益远高于初次制造成本的增加。福建阀块珩磨夹具销售电话气动夹具夹紧力可精确调节,操作人员按动按钮即可完成快速装夹。
珩磨夹具的定位基准设计直接关系到加工精度和批产稳定性。合理的定位基准应遵循基准统一原则,尽可能与设计基准、装配基准保持一致,以减少基准转换带来的累积误差。对于回转体类零件,通常采用外圆或端面作为定位基准,通过V形块、三爪卡盘或端面止口实现定位。对于非回转体零件,则需要根据工件形状设计**定位元件,如定位销、定位块或仿形面等。定位基准的选择还需考虑珩磨加工的特点——珩磨头通常采用浮动连接,其中心线会与工件孔的中心线自适应对齐,因此夹具的定位基准应当能够保证工件孔的中心线在自由状态下与珩磨头主轴的中心线基本重合。对于薄壁类零件,定位基准的设计还需特别关注受力均匀性,避免因定位元件局部接触导致工件变形。在批量生产中,定位基准的耐磨性同样重要,通常采用硬质合金或淬硬钢制作关键定位元件,并设计成可更换结构,以便在磨损后进行快速更换,保证夹具的长期使用精度。
珩磨夹具的维护保养是延长其使用寿命、确保精度稳定的**,合理的维护保养可减少夹具的磨损和故障,降低加工成本,提升生产效率。珩磨夹具的日常维护保养需遵循以下要点:每次加工结束后,需及时清理夹具的定位元件、夹紧元件和导向机构上的切屑、油污和切削液,避免切屑嵌入定位间隙或夹紧机构,导致定位偏差和夹紧失灵,同时防止油污腐蚀夹具零部件;定期检查定位元件的磨损情况,若定位元件表面出现磨损、划痕,需及时修复或更换,确保定位精度,如硬质合金定位块磨损后,可通过磨削修复,若磨损严重,需更换新的定位元件;定期检查夹紧机构的密封件、弹簧、液压/气压元件,若出现密封件泄漏、弹簧失效、液压/气压元件损坏,需及时更换,确保夹紧机构的正常运行;定期检查夹具的底座和辅助支撑机构,若出现变形、松动,需及时校正和紧固,避免影响夹具的刚性和稳定性。
外圆定位珩磨夹具依托V型块定位,满足内孔与外圆同轴度的严苛要求。
密封性是挤压珩磨夹具设计中**为关键的考量因素之一。加工过程中,研磨介质在液压系统驱动下承受较高的压力,若夹具密封不严,介质泄漏不*会造成磨料浪费和环境污染,更会导致加工压力下降,使磨料无法以足够的速度和力量通过工件表面,严重影响加工效率和表面质量。夹具的密封结构需要根据工件形状、尺寸和加工要求进行定制化设计,常见的密封方式包括平面密封、环形密封和组合密封等。密封材料的选择同样至关重要,需要既能耐受高压环境,又能抵抗磨料介质的摩擦和化学腐蚀。对于形状复杂的工件,夹具可能需要采用多级密封结构,确保介质严格按照预定路径流动。密封面通常需要经过精密加工,保证足够的平面度和平行度,配合适当硬度的密封垫圈或O型圈实现可靠密封。在夹具长期使用过程中,密封件属于易损部件,需要建立定期检查和更换制度,以预防因密封失效导致的加工质量事故。珩磨夹具采用浮动结构设计,使工件能自适应对中,补偿前道工序误差。上海制冷零部件珩磨夹具哪里买
精密夹具的定位基准面硬度达HRC55以上,长期使用仍保持稳定精度。绍兴摩托车零件珩磨夹具联系方式
液压夹紧机构通过液压油的压力驱动夹紧元件,夹紧力均匀、平稳,可实现无级调节,夹紧精度高,适用于大批量、高精度、薄壁工件的加工,如发动机缸套、薄壁管件等,其夹紧力可通过液压系统精细控制,避免工件变形,同时自动化程度高,可与数控系统联动,提升生产效率。气压夹紧机构以压缩空气为动力源,结构轻便、响应速度快,夹紧过程平稳,适用于软质材料、薄壁工件的加工,可有效避免工件因夹紧力过大而产生变形,但其夹紧力相对较小,不适用于高负荷、高精度加工场景。电磁夹紧机构利用电磁力实现工件夹紧,夹紧速度快、操作便捷,适用于铁磁性材料工件的加工,如钢件、铸铁件等,但其夹紧力受工件材质和尺寸影响较大,需配合辅助夹紧机构使用,确保夹紧稳定性。绍兴摩托车零件珩磨夹具联系方式
宁波伊弗迅机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宁波伊弗迅机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!