商机详情 -
长春纺织机械珩磨油石设备价钱
除磨料、结合剂、粒度外,珩磨油石的硬度、浓度、气孔率是决定其性能的三大关键参数,需根据加工需求精确匹配。硬度 指油石抵抗磨粒脱落的能力,分为软(J–N)、中(O–Q)、硬(R–T)三级,粗珩选中硬(P–Q),保证切削效率;精珩选软(J–L),提升自锐性与表面质量;加工硬材料选硬(R–T),防止磨粒过快脱落。浓度 特指超硬油石(CBN、金刚石)中磨料的体积含量,标准浓度为 100%(含磨料 4.4 克拉 /cm³),浓度越高,磨料越多,寿命越长,但成本越高,粗加工选 75%–100%,精加工选 50%–75%,平衡寿命与成本。气孔率 指油石内部孔隙的体积占比,普通油石气孔率为 10%–30%,超硬油石为 5%–15%。气孔可容纳切屑、冷却液,降低磨削温度,防止油石堵塞,提升自锐性,但过高气孔会降低油石强度。粗珩需高气孔率(20%–30%),利于排屑;精珩需低气孔率(5%–15%),保证表面质量。三大参数的合理匹配,是实现高效、高精度、长寿命珩磨加工的关键。高浓度珩磨油石切削效率更高,在强度连续生产中表现更加稳定可靠。长春纺织机械珩磨油石设备价钱
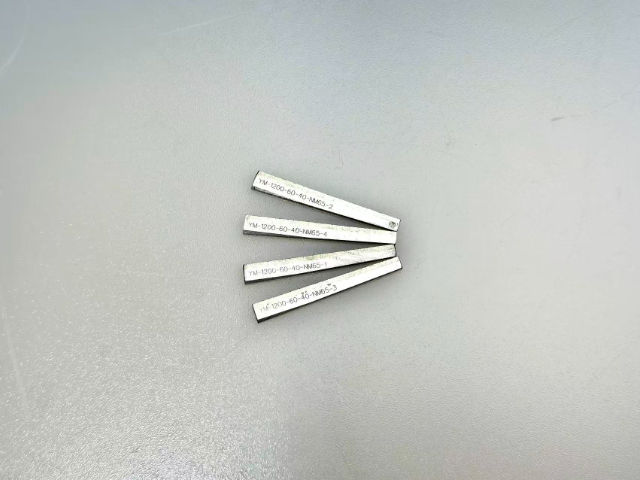
珩磨油石与珩磨液的协同作用:提升加工效能的关键 珩磨液是珩磨加工的重要辅助介质,与珩磨油石的协同配合,直接影响加工效率、表面质量与油石寿命,二者的适配性是精密加工的关键保障。珩磨液的关键作用的是润滑、冷却、排屑与防锈,不同类型的珩磨油石,需搭配对应的珩磨液,才能发挥理想性能。陶瓷结合剂油石硬度高、切削力大,需搭配极压乳化液,其含有的极压添加剂可在油石与工件接触面形成润滑膜,减少摩擦磨损,同时良好的冷却性能可降低磨削温度,避免油石过热开裂。树脂结合剂油石抛光性能优异,适合精珩加工,需搭配煤油或锭子油类的油性珩磨液,减少切削阻力,提升表面光洁度,避免乳化液中的水分影响抛光效果。超硬CBN与金刚石油石,需搭配专门合成珩磨液,其具有良好的润滑性与冷却性,可防止磨料钝化,同时具备抗腐蚀性能,保护超硬磨料不被氧化,延长油石寿命。此外,珩磨液的粘度、清洁度也需与油石粒度、加工材料匹配,粗珩选用高粘度珩磨液,利于排屑;精珩选用低粘度珩磨液,提升表面质量,定期更换珩磨液,可避免切屑堆积堵塞油石,进一步优化油石与珩磨液的协同效果。苏州制冷零部件珩磨油石销售电话珩磨油石结构均匀气孔合理,排屑顺畅不易堵塞,有效延长单次使用时长。
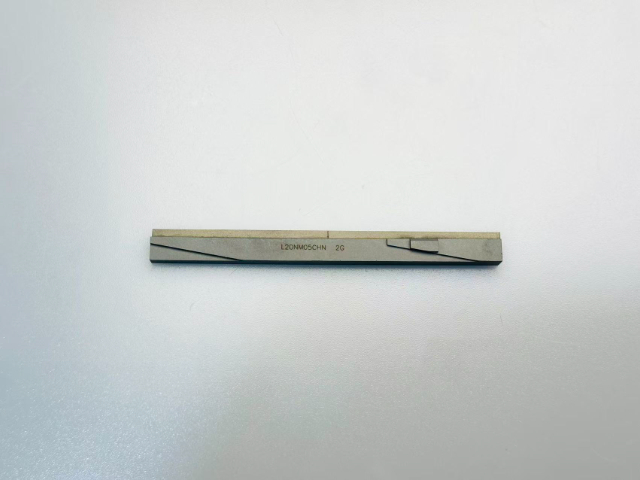
正确选型是发挥珩磨油石性能的前提,需从加工材料、工序、精度要求三方面综合考量。按材料选型:加工碳钢、合金钢选白刚玉(WA)或单晶刚玉(SA);不锈钢、高温合金选 CBN;铸铁、铝合金选碳化硅(GC);硬质合金、陶瓷选金刚石。按工序选型:粗珩(去余量、修形状)选粗粒度(120#–240#)、中硬硬度、陶瓷结合剂;半精珩(降粗糙度)选中粒度(320#–600#)、中硬度、陶瓷或树脂结合剂;精珩(镜面、高精度)选细粒度(W40–W20)、软硬度、树脂或金属结合剂。按精度选型:尺寸精度 IT6–IT7、圆度 0.005mm、Ra0.4–0.8μm,选普通油石即可;IT5 级、圆度 0.002mm、Ra<0.2μm,需选超硬 CBN 或金刚石油石;镜面加工(Ra<0.05μm),必选微粉级超硬油石。此外,长孔加工选长条油石,小孔径选窄条油石,多孔系加工选专门组合油石。选型时可参考油石厂家提供的参数表与应用案例,必要时进行小批量试磨,确保适配性。
珩磨油石是精密珩磨工艺的关键磨具,由磨料、结合剂与孔隙构成,通过珩磨头带动实现旋转 + 往复复合运动,对工件内孔、外圆、平面进行微刃切削、耕犁与挤压复合加工,形成均匀交叉网纹,同步实现尺寸精度、形状精度与表面质量的三重提升。其关键原理区别于普通磨削:油石与工件为面接触,多磨粒同时参与切削,材料去除更均匀;加工压力低、温度可控,可避免工件表面烧伤与残余应力;自锐性设计使磨粒钝化后自动脱落,持续保持锋利切削状态。珩磨油石气孔分布均匀合理,能快速排出切屑,有效避免工件表面拉毛划伤。
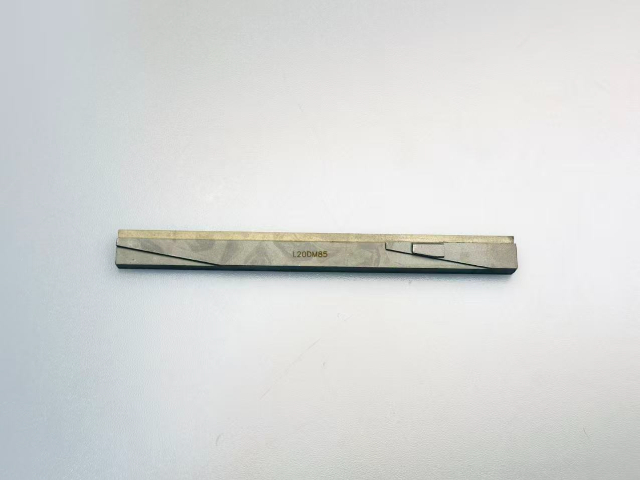
珩磨油石的粒度直接决定加工效率与表面质量,按颗粒尺寸分为粗、中、细、微粉四个等级,对应不同加工工序。粗粒度(120#–280#) 磨粒尺寸大,切削刃锋利,材料去除率高,用于粗珩工序,快速修正前道工序的尺寸与形状误差,加工余量可达 0.1–0.2mm,表面粗糙度 Ra 控制在 0.8–1.6μm。中粒度(320#–600#) 兼顾效率与精度,用于半精珩,进一步降低表面粗糙度至 Ra0.4–0.8μm,为精珩奠定基础。细粒度(W40–W20,约 800#–1500#) 磨粒细小,切削深度极浅,用于精珩,可获得 Ra0.1–0.4μm 的高精度表面,圆度误差控制在 0.002mm 以内。微粉级(<W20,>1500#) 用于超精珩与镜面加工,表面粗糙度可达 Ra<0.05μm,满足航空、光学等极端精密要求。现代精密加工多采用 “多粒度组合工艺”,如汽车发动机缸孔珩磨,先用 180# 粗珩快速去余量,再用 400# 半精珩,用 W28 微粉精珩,既保证效率,又实现理想的交叉网纹与表面质量。陶瓷结合剂珩磨油石自锐性好,散热快,适合发动机缸孔等高效珩磨作业。湖北制冷零部件珩磨油石厂家直销
金属结合剂超硬油石寿命长,损耗慢,大幅降低大批量生产耗材成本。长春纺织机械珩磨油石设备价钱
珩磨油石是精密加工中用于光整工件表面的关键工具,由磨料、结合剂及气孔构成。其工作原理是在一定压力下,通过油石与工件表面的相对运动,以微观切削方式去除微小余量,从而达到改善工件几何精度、降低表面粗糙度、优化表面性能的目的。珩磨油石不*修正尺寸,更能形成交叉网纹储油结构,明显提升零件的耐磨性与使用寿命,广泛应用于发动机缸孔、液压缸筒、轴承孔等精密内圆表面的终加工。其性能的优劣直接决定了珩磨工艺的效率与质量,是装备制造中不可或缺的耗材。长春纺织机械珩磨油石设备价钱
宁波伊弗迅机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宁波伊弗迅机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!