商机详情 -
温州自主可控珩磨夹具推荐厂家
珩磨夹具的清洁与维护是保证加工质量稳定性和延长夹具寿命的重要环节。珩磨加工过程中产生的磨屑、油泥和残留磨料容易附着在夹具的定位面、导向面和运动部件上,若不及时清理,可能导致定位精度下降、运动卡滞甚至划伤工件表面。日常清洁应使用**的清洁工具和清洗剂,避免使用金属刷等硬质工具刮伤精密表面。定位基准面应保持清洁无杂质,每次装夹前可用无纺布擦拭干净。对于自动夹具的传动部件,需要按照设备维护手册的要求定期加注润滑脂或润滑油,保证动作顺畅。密封件属于易损件,应定期检查其弹性是否良好、有无裂纹或变形,发现异常及时更换,防止因密封失效导致珩磨液泄漏或压力损失。长期闲置的夹具应在清洁后涂抹防锈油,并用防护罩遮盖,防止灰尘和湿气侵蚀。建立夹具的使用档案,记录使用时间、维护记录和精度检测数据,有助于实施预防性维护,避免因夹具突发故障影响生产计划。定心式珩磨夹具通过自动定心机构,确保工件内孔与珩磨杆同轴度达标。温州自主可控珩磨夹具推荐厂家
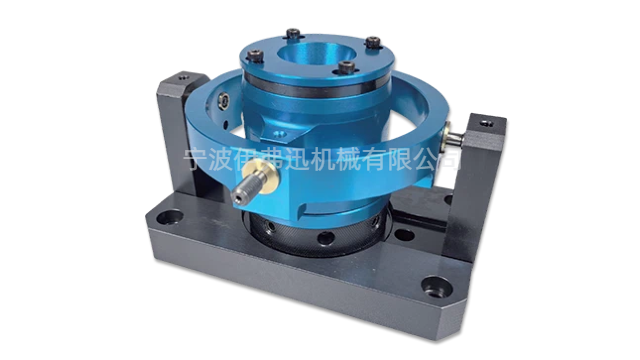
非标定制珩磨夹具是应对特殊加工场景、解决个性化加工需求的**解决方案,主要针对非常规尺寸、特殊形状、复杂工况等标准夹具无法满足的加工需求,通过定制化设计和制造,实现工件的精细定位和稳定夹紧。非标定制珩磨夹具的定制流程需经过需求对接、方案设计、材质选型、加工制造、精度检测、试加工调试六个**环节,每个环节都需严格把控,确保定制产品符合客户实际需求。需求对接阶段,需详细了解客户的加工工件参数(尺寸、形状、材质)、精度要求、机床型号和加工工况,明确定制**诉求,如特殊孔径、薄壁、深孔等加工难题;方案设计阶段,工程师根据需求,结合有限元分析,优化夹具的定位机构、夹紧机构和导向机构,确保夹具结构合理、刚性充足、适配性强,同时避免设计缺陷导致的加工误差;材质选型需结合加工材质和工况,选择**度、高耐磨性的材质,确保夹具的使用寿命和精度稳定性;加工制造阶段,采用精密加工设备,完成夹具的车削、磨削、热处理等工序,严格控制每道工序的加工精度;精度检测阶段,使用高精度检测设备,对夹具的定位精度、夹紧精度、导向精度等进行***检测。青岛摩托车零件珩磨夹具联系方式固定导向珩磨夹具配合间隙精确,适配高精度内孔精整加工。
按工件定位方式分类,珩磨夹具主要分为定心定位式、端面定位式、外圆定位式和内孔定位式四大类,不同定位方式的夹具适配不同结构、尺寸的工件,需根据加工需求合理选用。定心定位式珩磨夹具是常用的类型,通过定心机构(如三爪卡盘、四爪卡盘)实现工件的自动定心,定位精度高,适配圆形、环形工件,如发动机缸套、液压油缸等,其定心精度可达±0.003mm,夹紧力均匀,可有效避免工件定位偏差导致的内孔偏斜。端面定位式珩磨夹具以工件的端面为定位基准,通过端面定位块和压紧机构固定工件,适用于端面平整、内孔与端面垂直要求高的工件,如法兰盘、阀体等,定位时需确保端面与珩磨杆轴线垂直,避免出现端面倾斜导致的内孔形状误差。外圆定位式珩磨夹具以工件的外圆为定位基准,通过V型块、定位套等结构定位工件,适用于内孔与外圆同轴度要求高的工件,如齿轮、轴类零件的内孔加工,其定位精度取决于外圆的尺寸精度和定位机构的制造精度。内孔定位式珩磨夹具则以工件的内孔为定位基准,通过定位芯轴与工件内孔配合定位,适用于二次珩磨加工或内孔与其他部位位置精度要求高的工件,定位时需确保定位芯轴与珩磨杆同轴,避免定位偏差影响加工精度。
薄壁工件**珩磨夹具是针对薄壁工件易变形、定位难的特点设计的**夹具,薄壁工件(如薄壁管件、薄壁套、薄壁法兰)在珩磨加工中,因刚性差、强度低,易受夹紧力、切削力影响产生变形,导致内孔精度和表面质量不达标,**夹具通过特殊结构设计,有效解决这一难题。薄壁工件**珩磨夹具的**设计思路是“柔性定位、均匀夹紧、辅助支撑”,定位机构采用柔性定位元件,如聚氨酯定位块、橡胶定位套,避免定位过程中对工件表面造成划伤和挤压变形;夹紧机构采用多点均匀夹紧方式,如多爪卡盘、环形夹紧套,使夹紧力均匀分布在工件表面,减少局部应力集中导致的变形,夹紧力可通过调压机构精细调节,确保夹紧力适中。夹具磨损部位设置可更换衬套,延长整体使用寿命降低维护成本。
多工位珩磨夹具是实现批量高效生产的重要工具,特别适用于小型零件的大规模加工。挤压珩磨加工中,多工位夹具可以一次安装多个工件,使研磨介质同时通过所有工件的待加工表面,实现批量去毛刺或抛光。多工位夹具的设计需要重点考虑介质流量的均匀分配问题——每个工位的流道阻力应基本一致,以确保磨料对所有工件的作用效果相同。通常采用对称式流道布局,并在关键位置设置节流孔或调节阀,以平衡各工位的介质流量。对于传统珩磨加工,多工位夹具则表现为多主轴或多工位转台的形式,通过分度机构使多个工件轮流进入加工位置,实现连续的加工循环。多工位夹具的定位精度要求较高,因为每个工位都需要保证工件与珩磨头的相对位置关系一致。夹具的制造精度和重复定位精度直接决定了批量产品的一致性。在使用过程中,多工位夹具需要建立定期的精度检测和维护制度,及时更换磨损的定位元件,确保各工位始终保持良好的工作状态。夹具密封件采用聚氨酯材质,可承受高压研磨介质反复冲击不泄漏。上海制冷零部件珩磨夹具
挤压珩磨夹具流道内壁经抛光处理,减小磨料流动阻力防止堵塞。温州自主可控珩磨夹具推荐厂家
航空航天领域对珩磨夹具的精度和可靠性要求较高,因航空航天零部件(如发动机叶片、液压油缸、燃烧室等)具有尺寸精度高、材质特殊、结构复杂等特点,普通珩磨夹具无法满足加工需求,需采用**高精度珩磨夹具。航空航天**珩磨夹具的定位精度需控制在±0.001mm以内,夹紧力需精细可控,避免工件产生微小变形,同时需适配高温合金、钛合金等难加工材料的加工需求。在航空发动机叶片内孔珩磨加工中,采用微型**珩磨夹具,以叶片的端面和榫头为定位基准,通过柔性定位和多点夹紧机构,固定叶片,避免加工过程中叶片出现振动和变形,导向机构与微型珩磨杆精细配合,确保内孔的直线度和圆度精度,加工后内孔的表面粗糙度Ra≤0.02μm,满足航空发动机的严苛要求。温州自主可控珩磨夹具推荐厂家
宁波伊弗迅机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同宁波伊弗迅机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!