商机详情 -
南京高精度内孔珩磨杆
珩磨杆作为精密加工的**工具,其性能和质量直接决定了下游零部件的性能、可靠性和使用寿命,对**制造产业的发展具有重要的支撑作用。在现代制造业中,随着精密加工技术的不断升级,对珩磨杆的要求也越来越高,不*需要具备高精度、高耐磨性、长使用寿命等基本性能,还需要具备智能化、模块化、复合化等特点,以适配智能化生产线和复杂加工场景的需求。选择质量珩磨杆时,需重点关注三大**指标:一是基体材质,质量合金钢或超硬涂层基体可保证珩磨杆的刚性和耐磨性,避免加工过程中出现变形和磨损;二是加工精度,圆度、圆柱度、表面粗糙度等指标需满足行业标准和加工需求,确保加工工件的精度达标;三是适配性,需与加工材质、孔径、机床型号完美匹配,才能充分发挥其加工效能,降低加工成本。轻量化珩磨杆采用强度合金材质,刚性好振动小,保障小孔加工稳定精度。南京高精度内孔珩磨杆
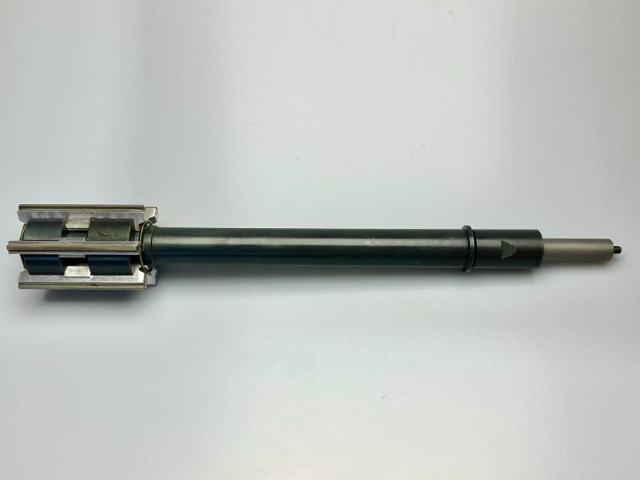
珩磨杆的表面改性与强化处理新技术,突破了传统表面处理的局限,通过新型涂层、复合强化等工艺,进一步提升珩磨杆的耐磨性、抗腐蚀性和使用寿命,适配更严苛的加工工况。新型表面改性技术主要包括等离子喷涂涂层、激光熔覆强化和复合渗氮处理三种。等离子喷涂涂层技术采用氧化铝、氧化锆等陶瓷涂层,通过等离子喷涂设备将涂层材料均匀喷涂在珩磨杆表面,涂层厚度控制在0.1-0.3mm,硬度可达HV1000以上,耐磨性比传统氮化处理提升50%,适用于高硬度、高负荷的加工场景。激光熔覆强化技术通过高能量激光束将合金粉末熔覆在珩磨杆表面,形成与基体冶金结合的强化层,强化层与基体结合紧密,不易脱落,同时可根据加工需求调整合金粉末成分,实现耐磨性和韧性的精细匹配,适用于易磨损、易腐蚀的工况。浙江核电部件珩磨杆珩磨杆表面经涂层改性处理后,耐磨性明显提升,使用寿命可延长50%以上。
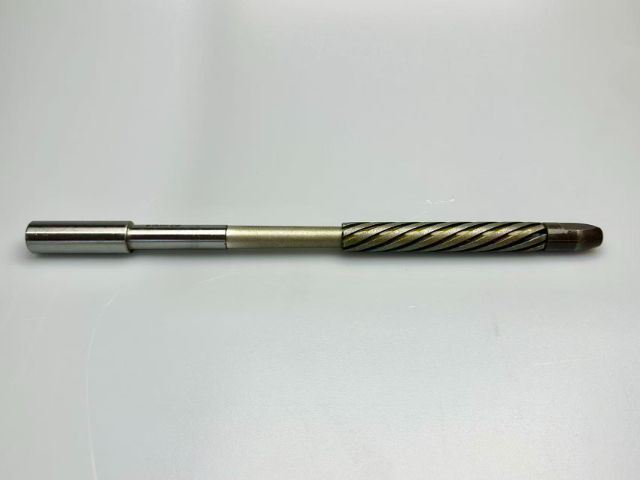
珩磨杆是内孔精密加工的跟进工具,由外管、芯杆、珩磨油石、滑杆、复位弹簧等部件组成,通过芯杆调节实现油石径向涨缩,配合珩磨机的旋转与往复运动,完成内孔的高精度磨削。其单节杆长有 1 米、1.2 米、1.5 米、2 米等规格,适配不同机床与加工深度,大量用于汽车、航空、液压等行业的精密内孔加工。珩磨杆的关键价值在于修正内孔的圆度、圆柱度误差,同时形成均匀交叉网纹,提升工件的密封性与耐磨性,是精密制造中不可或缺的精整加工工具。
汽车制造领域是珩磨杆的主要应用领域之一,其关键零部件的精密内孔加工几乎都离不开珩磨杆,是保障汽车性能、可靠性和使用寿命的关键工具。在发动机制造中,珩磨杆用于发动机缸套、曲轴孔、连杆孔、凸轮轴孔、变速箱阀孔等关键零部件的内孔精整加工,其中发动机缸套的加工要求较为严苛,经珩磨杆加工后,缸套内孔的尺寸精度需达到IT5级,圆度≤0.005mm,表面粗糙度Ra≤0.2μm,交叉网纹角度控制在25°左右,可完美适配活塞运动,大幅提升发动机的动力性能、燃油经济性和使用寿命。在新能源汽车领域,珩磨杆用于电机壳体、减速器内孔、电池冷却管路等零部件的精密加工,保障电机运转的平稳性、密封性和散热性,助力新能源汽车向轻量化、高精度、高续航方向发展。此外,汽车的液压制动系统、转向系统等零部件的内孔加工,也需要使用珩磨杆,确保其密封性和工作稳定性,保障行车安全。珩磨杆配合珩磨油使用,减少磨粒磨损与工件划伤,延长刀具与工件使用寿命。
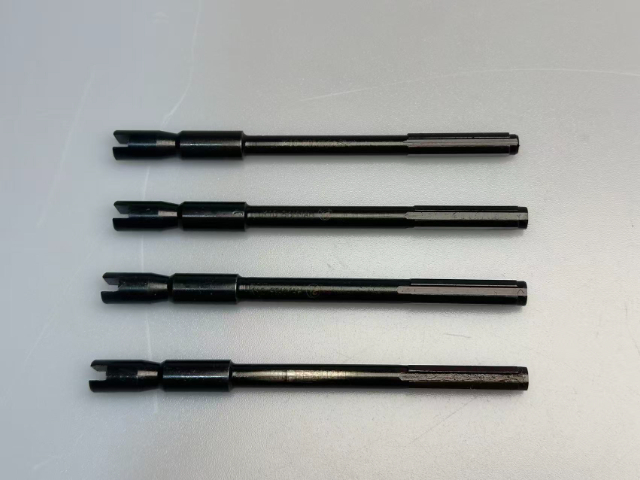
珩磨杆的选型是保障加工质量、提升生产效率、降低加工成本的关键环节,需综合考量加工工件的材质、孔径大小、深径比、精度要求、生产批量以及机床型号等多个因素,避免选型不当导致加工精度不达标、油石磨损过快、工件划伤等问题。从加工材质来看,加工淬火钢、硬质合金等强度材料时,应选择金刚石或CBN超硬珩磨杆;加工铝、铜等有色金属时,应选择柔性较好的+J型珩磨杆,避免划伤软质工件;加工球墨铸铁、灰铁等材质时,应选择镶合金导向衬条的+Y型珩磨杆,提升耐磨性和稳定性。从孔径和深径比来看,小孔(φ1-φ5mm)选单砂条珩磨杆,大孔(φ50mm以上)选多砂条珩磨杆,深孔(L/D≥30:1)选分段式深孔珩磨杆。从生产批量来看,批量生产优先选择超硬涂层珩磨杆,可延长使用寿命、减少换刀次数;单件小批生产可选用普通刚玉珩磨杆,降低成本。此外,还需确保珩磨杆的规格与机床的主轴转速、功率相匹配,才能充分发挥其加工效能。珩磨杆的同心度直接影响加工质量,优质产品经过精密校直,确保孔形精度达标。江苏矿山机械珩磨杆生产厂家
定制化珩磨杆可根据设备型号与工件材质专属设计,大幅提升加工适配性。南京高精度内孔珩磨杆
珩磨杆的表面质量直接影响工件的加工效果和使用性能,其加工后内孔的表面粗糙度、网纹结构等指标需严格控制,不同应用场景的要求存在明显差异。一般来说,珩磨杆加工后内孔的表面粗糙度需控制在Ra0.2-0.8μm之间:Ra过低(<0.2μm)会导致内孔表面过于光滑,储油能力差,易出现干摩擦,加剧工件的磨损;Ra过高(>0.8μm)则会导致内孔表面凹凸不平,加剧活塞环、密封件等配合部件的磨损,增加泄漏风险。为实现合理的表面粗糙度,珩磨杆通过精确控制油石粒度、进给量、旋转速度与往复速度的比例,可形成深度5-15μm、角度20°-30°的均匀交叉网纹,这种网纹结构既能储存润滑油,降低摩擦系数,又能保证内孔表面的均匀性,提升工件的耐磨性和密封性。在发动机缸套加工中,合格的网纹结构可使发动机的使用寿命提升30%以上;在液压油缸加工中,合理的网纹结构可有效防止液压油泄漏,提升油缸的工作稳定性和使用寿命。南京高精度内孔珩磨杆
宁波伊弗迅机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同宁波伊弗迅机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!