商机详情 -
宁波石油机械珩磨杆批发价格
珩磨杆的环保节能技术是制造业绿色发展的重要体现,通过优化材质、加工工艺、润滑冷却系统等,实现珩磨杆生产和使用过程中的节能、降耗、环保,减少对环境的污染,降低加工成本。环保节能技术主要体现在三个方面:一是材质的环保化,选用可回收、低污染的材质,如可再生合金钢、环保涂层材料,减少材质生产过程中的污染,同时延长珩磨杆的使用寿命,减少废弃物产生;二是加工工艺的节能化,优化加工工序,采用高效、节能的加工设备,如数控机床、变频电机等,降低能耗,同时减少切削液、润滑剂的使用量,采用环保型切削液和润滑剂,减少对环境的污染;三是润滑冷却系统的环保化,采用循环式润滑冷却系统,实现切削液和润滑剂的循环利用,减少浪费,同时对废弃切削液和润滑剂进行无害化处理,避免污染土壤和水源。浮动式珩磨杆自带补偿功能,有效修正孔直线度与圆柱度,提升工件一致性。宁波石油机械珩磨杆批发价格
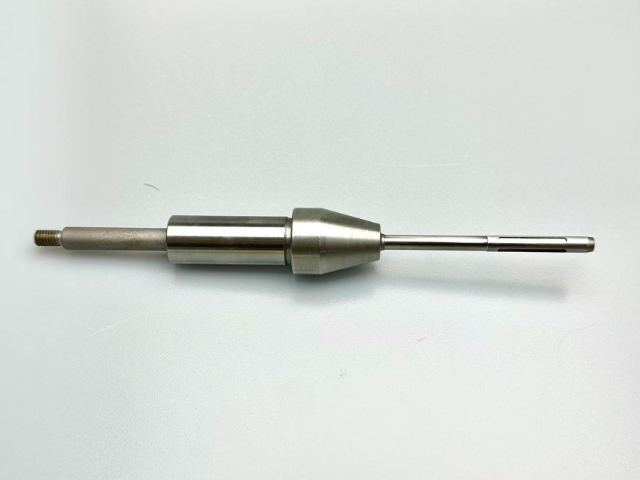
按珩磨杆的涨缩方式分类,可分为机械涨缩式、液压涨缩式、气压涨缩式和电动涨缩式四大类,不同涨缩方式的珩磨杆适用于不同的加工场景和精度要求。机械涨缩式珩磨杆采用丝杆、锥度套等机械结构实现油石的径向涨缩,结构简单、成本较低、操作便捷,涨缩精度可达±0.005mm,适用于中小批量、中低精度的内孔加工,如普通机械零件的内孔精整、农机配件的加工等。液压涨缩式珩磨杆通过液压油的压力驱动涨缩机构,涨缩平稳、压力均匀,可实现无级调节,涨缩精度高达±0.002mm,适用于大批量、高精度的内孔加工,尤其适合发动机缸套、液压油缸等对加工精度和表面质量要求严苛的零部件。气压涨缩式珩磨杆采用压缩空气作为动力源,结构轻便、响应速度快,适合薄壁工件、软质材料工件的内孔加工,可有效避免工件因受力过大而产生变形。电动涨缩式珩磨杆则通过电机驱动齿轮、丝杆实现涨缩,自动化程度高,可与数控系统联动,实现加工过程的自动化控制,适用于智能化、自动化生产线,大幅提升生产效率和加工一致性。温州深孔珩磨杆厂家报价珩磨杆广泛应用于汽车、航空、液压行业,是精密零部件制造必备加工工具。
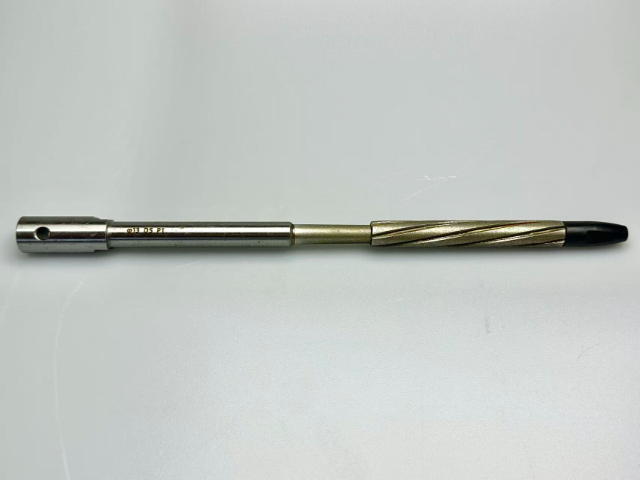
珩磨杆的装配与调试是确保其正常运行和加工精度的关键环节,规范的装配与调试流程可避免装配误差,确保珩磨杆与机床、工件完美适配,提升加工质量和稳定性。珩磨杆的装配流程主要包括零部件装配、涨缩机构调试、导向装置调试和整体精度检测四个步骤。零部件装配时,需按照设计要求将基体、油石座、油石、涨缩机构、导向装置等零部件精细装配,确保每个零部件安装牢固、位置准确,避免松动和偏差;涨缩机构调试时,需调整涨缩量和涨缩速度,确保油石涨缩顺畅、均匀,涨缩精度符合要求,同时检查涨缩机构的密封性,避免液压/气压泄漏;导向装置调试时,需校正导向条和导向套的同轴度,确保导向精细,避免加工过程中出现偏斜和划伤;整体精度检测时,需检测珩磨杆的尺寸精度、形状精度、同轴度等指标,确保符合加工要求。
珩磨杆的选型是保障加工质量、提升生产效率、降低加工成本的关键环节,需综合考量加工工件的材质、孔径大小、深径比、精度要求、生产批量以及机床型号等多个因素,避免选型不当导致加工精度不达标、油石磨损过快、工件划伤等问题。从加工材质来看,加工淬火钢、硬质合金等强度材料时,应选择金刚石或CBN超硬珩磨杆;加工铝、铜等有色金属时,应选择柔性较好的+J型珩磨杆,避免划伤软质工件;加工球墨铸铁、灰铁等材质时,应选择镶合金导向衬条的+Y型珩磨杆,提升耐磨性和稳定性。从孔径和深径比来看,小孔(φ1-φ5mm)选单砂条珩磨杆,大孔(φ50mm以上)选多砂条珩磨杆,深孔(L/D≥30:1)选分段式深孔珩磨杆。从生产批量来看,批量生产优先选择超硬涂层珩磨杆,可延长使用寿命、减少换刀次数;单件小批生产可选用普通刚玉珩磨杆,降低成本。此外,还需确保珩磨杆的规格与机床的主轴转速、功率相匹配,才能充分发挥其加工效能。陶瓷珩磨杆化学稳定性佳,适合不锈钢、钛合金等难加工材料内孔精密加工。
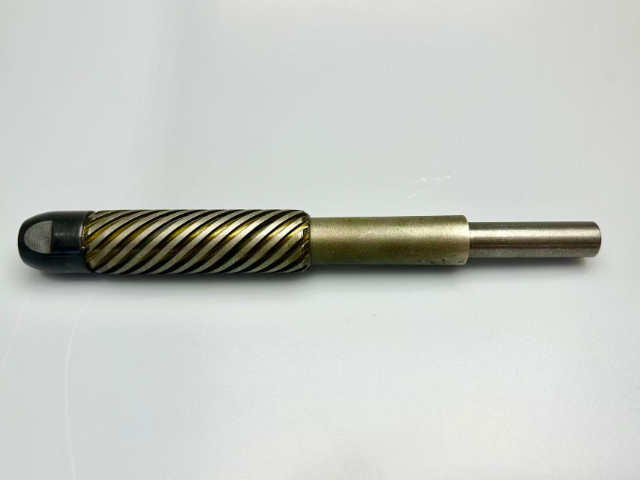
航空航天领域对零部件的精度、可靠性和安全性要求较高,珩磨杆作为精密内孔加工的关键工具,在该领域发挥着不可替代的作用,主要用于航空发动机、液压系统、燃油系统、燃烧室等精密零部件的内孔加工。航空发动机的关键零部件,如涡轮叶片、燃烧室、液压油缸等,其内部内孔的尺寸精度、形状精度和表面质量直接影响发动机的性能和飞行安全,经珩磨杆加工后,内孔的圆柱度≤1μm/1m,表面粗糙度Ra≤0.1μm,可承受30MPa以上的工作压力,无泄漏、无卡滞,确保发动机的稳定运行。航空航天领域使用的珩磨杆多采用CBN超硬材质,适配钛合金、高温合金、高强度合金钢等难加工材料,其加工精度和稳定性远超普通珩磨杆,可满足航空航天的严苛标准。此外,在卫星、导弹等航天装备的精密零部件加工中,珩磨杆也发挥着重要作用,为航天装备的可靠性提供了有力保障。可修磨式珩磨杆磨损后可重复修复使用,大幅减少耗材投入,降低生产成本。杭州矿山机械珩磨杆厂家报价
珩磨杆搭配不同粒度油石,可灵活实现粗珩、半精珩与精珩多工序加工需求。宁波石油机械珩磨杆批发价格
珩磨杆在实际加工过程中易出现多种故障,故障排查与解决能力直接影响生产效率和加工质量,也是操作人员必备的**技能。常见的珩磨杆故障主要分为三大类:涨缩机构故障、导向装置故障和油石磨损异常,每类故障都有明确的排查要点和解决方法。涨缩机构故障表现为油石无法正常涨缩、涨缩量不均匀,主要原因是芯杆磨损、滑杆卡顿、弹簧失效或液压/气压系统压力不足,排查时需先检查涨缩机构的零部件磨损情况,更换磨损超标的芯杆和滑杆,检修弹簧弹性或调整液压/气压压力,确保涨缩机构运动顺畅。导向装置故障主要体现为加工后工件内孔出现偏斜、划伤,多由导向条磨损、导向套变形或安装偏差导致,需定期检查导向条的磨损程度,及时更换磨损严重的导向条,校正导向套的同轴度,调整安装位置确保导向精细。宁波石油机械珩磨杆批发价格
宁波伊弗迅机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宁波伊弗迅机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!