商机详情 -
沈阳液压件珩磨油石推荐厂家
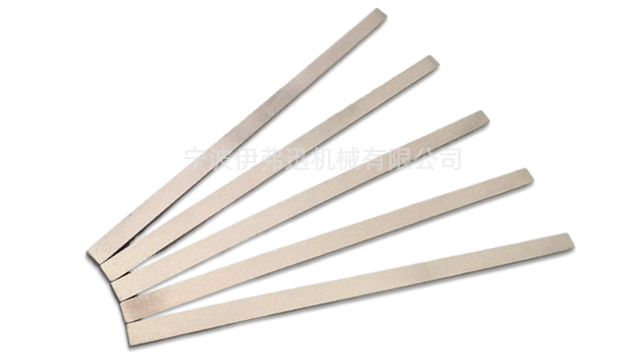
珩磨油石(Honing Stone)是珩磨工艺的关键磨削工具,由磨料、结合剂与气孔按精密配比混合,经高压成型与高温烧结制成的条形固结磨具。它安装于珩磨头圆周,通过涨开机构以恒定压力径向贴合工件孔壁,配合珩磨头的旋转与往复复合运动,实现对工件内孔的微量精密磨削。其关键价值在于将孔径尺寸精度控制在 IT6–IT7 级(微米级),圆度误差可修正至 0.005mm 以内,表面粗糙度 Ra 稳定在 0.1–0.8μm,甚至达到镜面效果。与普通磨削不同,珩磨油石与工件呈面接触,单颗磨粒压力只为普通磨削的 1/50–1/100,切削温度控制在 50–150℃,大幅降低工件热变形与表面残余应力。加工后孔壁形成 30°–60° 交叉网纹,可高效储存润滑油,明显提升配合副的润滑性能与耐磨性,是汽车、航空、液压等高级制造领域实现精密内孔加工的不可替代工具。粗粒度珩磨油石去除余量快,能高效修正镗孔后留下的尺寸与形状误差。沈阳液压件珩磨油石推荐厂家
珩磨油石的工况适配:极端环境下的性能优化 珩磨加工场景复杂多样,高温、低温、高湿度、粉尘等极端工况,对珩磨油石的性能提出了更高要求,针对性的工况适配优化成为提升加工稳定性的关键。在高温工况(如航空发动机零部件加工,环境温度可达150–200℃)下,普通树脂结合剂油石易软化、变形,需采用高温改性陶瓷结合剂,添加耐高温烧结助剂,确保油石在高温下仍能保持良好的硬度与形状稳定性,同时选用热稳定性优异的CBN磨料,避免磨料氧化失效。在低温工况(如冷链设备精密部件加工,环境温度低至-30℃)下,结合剂易脆化、开裂,需优化树脂结合剂的韧性配方,添加增韧剂,提升油石的抗冲击能力,磨料选用韧性较好的单晶刚玉,减少低温下的磨粒脱落。在高湿度、粉尘工况(如工程机械油缸加工)下,油石易受潮、堵塞,需采用防水型结合剂,提升油石的防潮性能,同时增大气孔率,优化表面结构,便于排屑与散热,减少粉尘附着导致的加工误差。此外,针对深海、高压等特殊工况,还需对油石进行防腐、抗压处理,确保在极端环境下仍能实现高精度、高效率加工,拓展珩磨油石的应用边界。山东矿山机械珩磨油石厂家报价高韧性珩磨油石抗冲击性能突出,在断续切削工况下依旧保持稳定磨削状态。
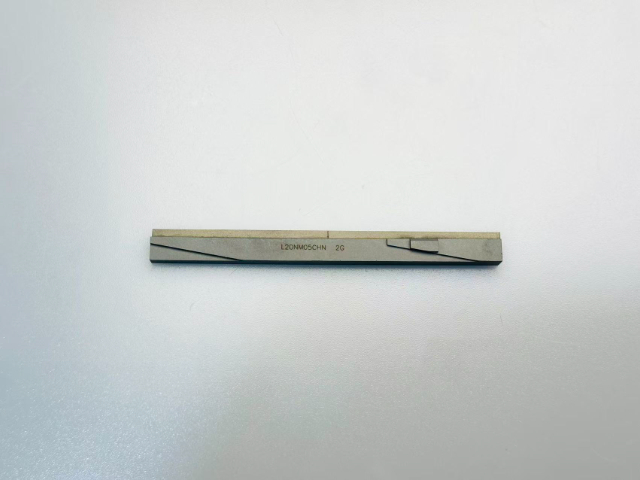
珩磨油石的选型需综合考虑工件材质、加工精度、加工阶段、设备参数与成本等因素,遵循 “匹配性、适用性、经济性” 三大原则,才能实现理想加工效果。首先,匹配工件材质是关键,黑色金属(碳钢、合金钢、淬硬钢)优先选择氧化铝或 CBN 油石,有色金属(铝合金、铜合金)优先选择碳化硅油石,高硬度脆性材料(硬质合金、陶瓷、玻璃)优先选择金刚石油石,避免磨料与工件发生化学反应或粘屑。其次,匹配加工精度与阶段,粗加工去余量选择粗粒度油石,半精加工选择中粒度油石,精加工与超精加工选择细粒度或超细粒度油石,保证加工效率与表面质量的平衡。再次,匹配设备参数,珩磨设备的转速、往复速度、进给量与压力,需与油石的切削性能适配,如高速珩磨选择耐热性好的陶瓷结合剂油石,低速精密珩磨选择弹性好的树脂结合剂油石。此外,还需考虑油石的寿命、自锐性、散热性与修整性,以及采购成本与加工成本的综合性价比,如高级超硬磨料油石虽采购成本高,但寿命长、加工质量优,综合成本反而更低。选型时可参考油石厂家的选型指南,或通过小批量试磨优化参数,确保油石与加工需求完美匹配。
珩磨油石作为精密制造的关键耗材,市场规模随全球工业自动化与精密加工的发展持续增长,2025 年全球市场规模超 50 亿美元,中国市场占比约 35%,是全球比较大的生产与消费国。从市场格局来看,高级市场(超硬磨料油石、高精度陶瓷结合剂油石)主要被日本、德国、美国等国际巨头垄断,如日本 NANIWA、德国 DMT、美国 3M 等,凭借先进的磨料制备、结合剂配方与生产工艺,占据航空航天、高级汽车、半导体等领域的主要份额,产品价格高、利润空间大。中低端市场(普通磨料油石、树脂结合剂油石)则以中国企业为主,国内头部企业(如郑州三磨所、远东磨具、奥德超硬等)依托庞大的人造金刚石与 CBN 产能、成熟的生产工艺与成本优势,占据国内汽车、液压、模具等中低端市场,并逐步向海外拓展,产品性价比高,市场份额持续提升。韧性增强型珩磨油石抗冲击性强,加工铸铁与不锈钢时不易掉粒破损。
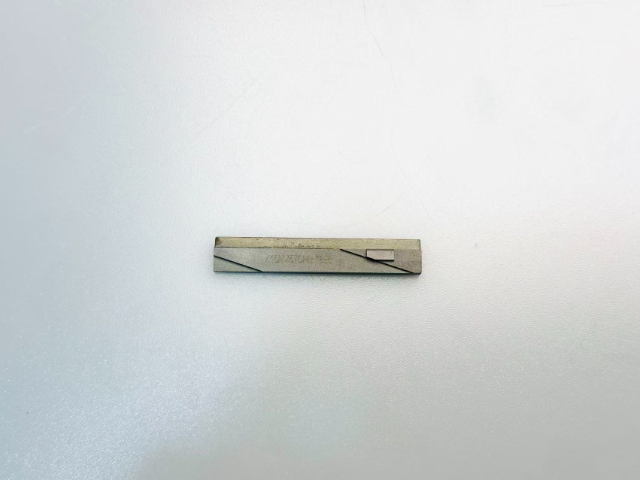
随着工业 4.0 与智能制造的发展,珩磨油石产业正朝着数字化、智能化方向升级,实现 “精确加工、智能管控、高效生产”。数字化选型:通过大数据分析,建立油石选型数据库,客户输入加工材料、精度、设备等参数,系统自动推荐理想油石型号与工艺参数,避免选型失误。智能化生产:油石制造采用全自动生产线,从混料、成型到烧结、精加工全程数字化管控,温度、压力、时间等参数实时监控与调整,保证产品质量一致性,生产效率提升 50% 以上。智能加工应用:数控珩磨机搭载油石状态监测系统,实时采集油石磨损、切削力、温度等数据,通过 AI 算法分析,自动调整工艺参数(压力、速度、进给量),实现油石寿命大化与加工质量优化。预测性维护:基于大数据与机器学习,建立油石寿命预测模型,提前预警油石磨损与失效,避免加工中断,提升设备利用率。智能制造技术的应用,将推动珩磨油石产业从传统制造向高级制造、服务型制造转型,为精密制造业提供更高效、更智能的解决方案。阶梯型结构珩磨油石可兼顾切削与修光,一次走刀即可完成多级精度要求。深圳摩托车零件珩磨油石生产厂家
微粉级珩磨油石颗粒细腻,可实现超精珩磨,轻松达到镜面级表面效果。沈阳液压件珩磨油石推荐厂家
珩磨油石的结构设计是提升其加工性能、延长寿命的关键,包括磨粒排布、密度梯度、孔隙结构与基体设计等方面,通过优化可实现切削效率、自锐性与散热能力的平衡。传统油石多为均匀结构,磨粒随机排布,易出现局部磨损、堵塞与崩边问题;现代**油石采用三维网状磨粒排布,通过有限元分析优化应力分布,使磨粒受力均匀,避免局部过载,寿命可延长 3 倍以上。梯度密度设计是另一重要优化方向,油石从基体到工作层采用梯度密度分布,基体层磨料含量约 60%,保证整体强度;过渡层磨料含量约 75%,实现应力过渡;工作层磨料含量达 92%,保证切削性能,这种设计可避免油石分层剥落,提升形状保持性。孔隙结构设计也至关重要,合理的孔隙率(通常 5%-20%)可容纳磨屑、流通冷却液,降低加工温度,避免工件表面烧伤;**油石通过等静压成型与微波烧结技术,将孔隙率控制在 0.3% 以下,且孔隙分布均匀,进一步提升加工稳定性。此外,油石的形状设计(如方条形、三角形、弧形)需匹配工件加工面形状,内孔珩磨油石多为弧形,平面珩磨油石多为方条形,复杂曲面则采用异形油石,确保油石与工件表面充分接触,保证加工精度与均匀性。沈阳液压件珩磨油石推荐厂家
宁波伊弗迅机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宁波伊弗迅机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!