商机详情 -
沈阳通孔珩磨夹具厂家报价
非标定制珩磨夹具是应对特殊加工场景、解决个性化加工需求的**解决方案,主要针对非常规尺寸、特殊形状、复杂工况等标准夹具无法满足的加工需求,通过定制化设计和制造,实现工件的精细定位和稳定夹紧。非标定制珩磨夹具的定制流程需经过需求对接、方案设计、材质选型、加工制造、精度检测、试加工调试六个**环节,每个环节都需严格把控,确保定制产品符合客户实际需求。需求对接阶段,需详细了解客户的加工工件参数(尺寸、形状、材质)、精度要求、机床型号和加工工况,明确定制**诉求,如特殊孔径、薄壁、深孔等加工难题;方案设计阶段,工程师根据需求,结合有限元分析,优化夹具的定位机构、夹紧机构和导向机构,确保夹具结构合理、刚性充足、适配性强,同时避免设计缺陷导致的加工误差;材质选型需结合加工材质和工况,选择**度、高耐磨性的材质,确保夹具的使用寿命和精度稳定性;加工制造阶段,采用精密加工设备,完成夹具的车削、磨削、热处理等工序,严格控制每道工序的加工精度;精度检测阶段,使用高精度检测设备,对夹具的定位精度、夹紧精度、导向精度等进行***检测。机械夹紧珩磨夹具操作便捷、成本低廉,适用于中小批量常规加工场景。沈阳通孔珩磨夹具厂家报价
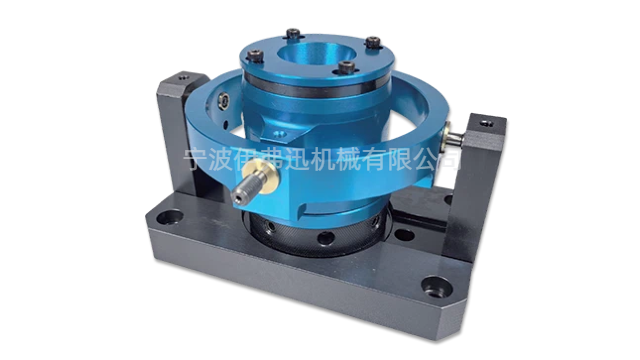
由于珩磨夹具长期处于高频使用状态,定位面、夹紧面和导向面等关键部位容易产生磨损,影响夹具的精度保持性。为此,现代珩磨夹具普遍采用耐磨强化处理技术来延长使用寿命。常用的强化处理方法包括:对钢制夹具的关键部位进行渗碳、渗氮或高频淬火热处理,使表面硬度达到HRC55以上;采用硬质合金镶块制作定位基准面和导向元件,利用硬质合金的高硬度和高耐磨性抵抗长期磨损;对夹具表面进行镀硬铬、镀镍或物***相沉积(PVD)涂层处理,形成耐磨防护层。对于铝合金等轻质材料制作的夹具,可在关键部位镶嵌耐磨衬套,既减轻了夹具重量,又保证了耐磨性能。耐磨强化处理的选择需要综合考虑夹具的材料、成本、使用频率和精度要求等因素。对于批量生产的**夹具,适当提高耐磨强化处理的投入是合理的,因为延长夹具寿命带来的效益远高于初次制造成本的增加。沈阳通孔珩磨夹具厂家报价固定导向珩磨夹具配合间隙精确,适配高精度内孔精整加工。
航空航天领域对珩磨夹具的精度和可靠性要求较高,因航空航天零部件(如发动机叶片、液压油缸、燃烧室等)具有尺寸精度高、材质特殊、结构复杂等特点,普通珩磨夹具无法满足加工需求,需采用**高精度珩磨夹具。航空航天**珩磨夹具的定位精度需控制在±0.001mm以内,夹紧力需精细可控,避免工件产生微小变形,同时需适配高温合金、钛合金等难加工材料的加工需求。在航空发动机叶片内孔珩磨加工中,采用微型**珩磨夹具,以叶片的端面和榫头为定位基准,通过柔性定位和多点夹紧机构,固定叶片,避免加工过程中叶片出现振动和变形,导向机构与微型珩磨杆精细配合,确保内孔的直线度和圆度精度,加工后内孔的表面粗糙度Ra≤0.02μm,满足航空发动机的严苛要求。
精度珩磨夹具的设计要点的是兼顾定位精度、夹紧稳定性和工件适配性,通过优化结构设计、选用质量材质、提升制造精度,满足**精密加工的严苛要求。高精度珩磨夹具的定位精度需控制在±0.002mm以内,**设计要点包括定位基准的选择、定位机构的优化和夹紧力的精细控制。定位基准的选择需遵循“基准统一”原则,优先选用工件的设计基准作为定位基准,避免基准不重合导致的定位误差,如加工发动机缸套时,以缸套的外圆和端面为定位基准,确保内孔与外圆的同轴度。定位机构的优化需采用高精度定位元件,如精密V型块、定位芯轴、端面定位盘等,定位元件的制造精度需达到IT4级以上,表面粗糙度Ra≤0.05μm,同时通过间隙调整机构,减少定位间隙,提升定位精度。夹具关键运动部件设置防尘罩,防止珩磨液侵入导致卡滞或锈蚀。
珩磨夹具的材质选择直接影响其刚性、耐磨性、精度稳定性和使用寿命,需根据加工工况、工件材质和精度要求,合理选用夹具的基体材质和定位、夹紧元件材质,确保夹具性能达标。珩磨夹具的基体(底座、夹具体)主要采用高强度合金钢(如40Cr、38CrMoAlA)或铸铁(如HT200、HT300),高强度合金钢基体经过调质处理和精密磨削,具备优异的刚性、韧性和耐磨性,适用于高精度、高负荷的加工场景,如航空航天、**液压零部件加工,其硬度可达HRC28-32,平面度≤0.002mm/m。铸铁基体成本较低、刚性好、减震性强,适用于中低端加工场景,如普通机械零件的珩磨加工,但耐磨性和精度稳定性不如合金钢基体。薄壁件夹具采用大面积软爪夹持,避免局部应力集中导致工件变形。沈阳通孔珩磨夹具厂家报价
定心式珩磨夹具通过自动定心机构,确保工件内孔与珩磨杆同轴度达标。沈阳通孔珩磨夹具厂家报价
珩磨夹具与珩磨头之间存在密切的协同关系,两者的适配性直接影响加工质量和效率。珩磨头通常采用浮动连接方式与机床主轴连接,在加工过程中能够根据孔的中心线自动调整位置,这就要求夹具在定位和夹紧时不能限制工件在水平方向上的微小位移。如果夹具采用刚性夹持方式强制固定工件位置,反而会破坏珩磨头的自适应性,导致珩磨头与孔壁之间的接触不均匀。因此,精密珩磨夹具通常设计成浮动式结构,允许工件在径向方向上有一定的活动余量,使珩磨头进入孔内时能够与工件自然形成对中。这种协同配合关系类似于“柔性夹持、刚性定位”的原则——工件的空间位置由定位元件确定,但夹紧力以适当的方式施加,使工件在受到珩磨头径向作用力时能够产生微小的自适应位移。对于多孔工件,采用数控分度盘与浮动夹具的组合,可以实现一次装夹完成多个孔的加工,既保证了孔与孔之间的位置精度,又确保了每个孔加工时都能获得良好的珩磨头对中条件。沈阳通孔珩磨夹具厂家报价
宁波伊弗迅机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**宁波伊弗迅机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!