商机详情 -
苏州阀块珩磨杆
珩磨杆在复合加工中的协同适配技术,是应对复杂加工场景的重要创新方向,主要用于需要多工序一体化加工的零部件,通过与车削、铣削、磨削等工艺协同,实现内孔加工与其他工序的无缝衔接,大幅提升加工效率和产品一致性。复合加工中,珩磨杆需与其他加工工具精细配合,**在于解决工序衔接中的同轴度偏差、振动干扰和参数匹配问题。例如,在曲轴内孔复合加工中,珩磨杆需与车削刀具同步运行,先通过车削完成内孔粗加工,再由珩磨杆进行精整加工,期间需通过**联动机构确保珩磨杆与曲轴的同轴度误差控制在0.002mm以内,避免工序切换导致的精度偏差。同时,需根据前道工序的加工余量、表面粗糙度,动态调整珩磨杆的涨缩压力、转速和进给量,确保珩磨加工与前道工序完美衔接。珩磨杆常由外管与芯杆组成,芯杆可调节珩磨头涨缩,适配不同加工深度需求。苏州阀块珩磨杆
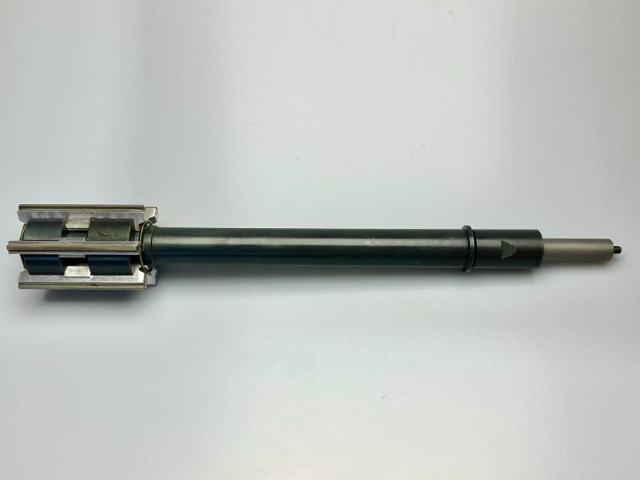
珩磨杆的热处理工艺是提升其刚性、耐磨性和使用寿命的**环节,不同类型的珩磨杆需采用针对性的热处理工艺,根据基体材质和使用需求,优化热处理参数,确保杆体性能达标。常用的珩磨杆热处理工艺主要有调质处理、淬火处理、回火处理和表面强化处理,每种工艺都有明确的作用和操作规范。调质处理主要用于普通合金钢基体的珩磨杆,通过“淬火+高温回火”的组合工艺,使杆体获得均匀的回火索氏体组织,提升杆体的硬度、韧性和强度,避免加工过程中出现变形和磨损,调质处理后杆体硬度通常控制在HRC28-32,既保证刚性,又具备一定的韧性。淬火处理用于需要高硬度的珩磨杆,如超硬材料珩磨杆的基体,通过加热至临界温度以上,保温后快速冷却,使杆体获得马氏体组织,提升硬度和耐磨性,淬火后杆体硬度可达HRC55-60,但韧性会下降,需配合回火处理改善。回火处理用于消除淬火后的内应力,提升杆体韧性,避免杆体脆裂,根据需求可分为低温回火(150-250℃)、中温回火(350-500℃)和高温回火(500-650℃),分别对应不同的硬度和韧性要求。苏州阀块珩磨杆卧式珩磨杆可改造成多油石珩磨头,适配连杆、拔叉等工件的珩磨加工需求。
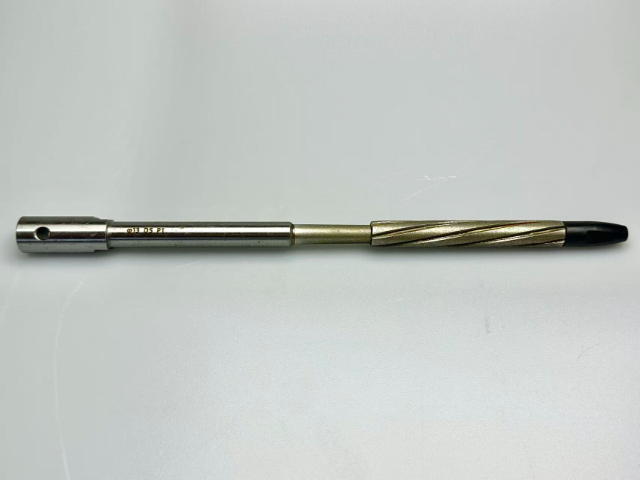
珩磨杆的加工精度是衡量其性能的关键指标,主要包括尺寸精度、形状精度和位置精度三个方面,不同应用场景对珩磨杆的精度要求差异明显。在高级制造领域,如航空航天、精密仪器制造,珩磨杆的尺寸精度需控制在±0.002mm以内,圆度≤0.3μm,圆柱度≤0.7μm,直线度≤1.0μm,表面粗糙度Ra低至0.07μm,可满足IT4-IT7级的精密加工要求。而在普通机械加工领域,珩磨杆的尺寸精度通常控制在±0.01mm以内,圆度≤0.01mm,表面粗糙度Ra≤0.8μm,可满足IT8-IT10级的加工要求。为实现高精度加工,珩磨杆的制造过程需经过多道精密加工工序,包括车削、磨削、热处理、抛光等,其中热处理工序可提升杆体的硬度和韧性,避免加工过程中出现磨损和变形;抛光工序则可改善杆体表面质量,减少与工件的摩擦,提升加工稳定性。此外,珩磨杆的油石选型也会影响加工精度,不同粒度、硬度的油石适用于不同材质和精度要求的工件,合理选型可进一步提升加工精度和表面质量。
针对不同失效机理,预防措施各有侧重:对于磨损失效,需选用耐磨材质和涂层,优化切削参数,加强润滑冷却,定期检查磨损情况,及时更换磨损零部件;对于疲劳失效,需优化杆体结构,减少应力集中,采用疲劳强度高的材质,避免过载加工,定期对杆体进行探伤检测;对于腐蚀失效,需选用耐腐蚀材质,采用表面防腐处理,加强使用过程中的防护,定期进行防锈维护。此外,建立珩磨杆使用台账,记录使用时间、加工工况和维护情况,根据使用周期进行预防性更换,可进一步降低失效概率。珩磨杆表面经涂层改性处理后,耐磨性明显提升,使用寿命可延长50%以上。
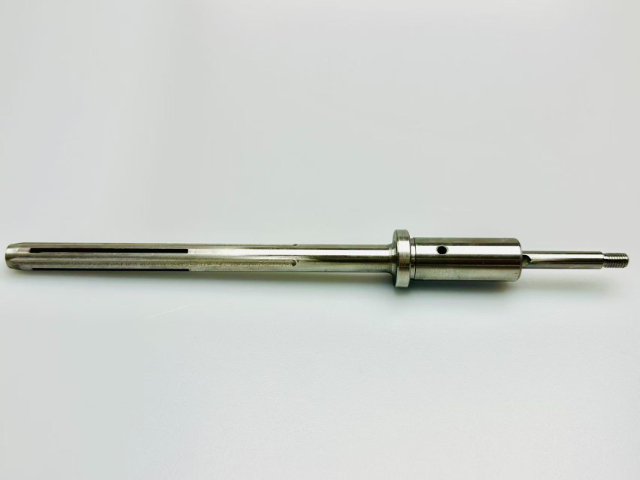
珩磨杆的装配与调试是确保其正常运行和加工精度的关键环节,规范的装配与调试流程可避免装配误差,确保珩磨杆与机床、工件完美适配,提升加工质量和稳定性。珩磨杆的装配流程主要包括零部件装配、涨缩机构调试、导向装置调试和整体精度检测四个步骤。零部件装配时,需按照设计要求将基体、油石座、油石、涨缩机构、导向装置等零部件精细装配,确保每个零部件安装牢固、位置准确,避免松动和偏差;涨缩机构调试时,需调整涨缩量和涨缩速度,确保油石涨缩顺畅、均匀,涨缩精度符合要求,同时检查涨缩机构的密封性,避免液压/气压泄漏;导向装置调试时,需校正导向条和导向套的同轴度,确保导向精细,避免加工过程中出现偏斜和划伤;整体精度检测时,需检测珩磨杆的尺寸精度、形状精度、同轴度等指标,确保符合加工要求。多规格珩磨杆杆长涵盖1-2米,可根据机床类型与加工深度灵活选用。苏州阀块珩磨杆
珩磨杆搭配专门油石使用,旋转往复复合运动,快速去除余量并光整内孔壁。苏州阀块珩磨杆
珩磨杆相比传统的铰孔、镗孔等内孔加工工艺,具有精度更高、效率更高、表面质量更好、适用范围更广等**优势,已逐渐替代传统加工工艺,成为精密内孔加工的比较好选择。从精度来看,传统镗孔工艺易产生锥度、腰鼓形等形状误差,铰孔工艺*能修正尺寸误差,无法修正形状误差,而珩磨杆可同时修正内孔的尺寸误差、形状误差和位置误差,加工精度可达IT4级,远高于传统工艺;从效率来看,珩磨杆的复合运动加工速度快,可实现粗磨、半精磨、精磨一体化加工,批量生产效率比传统工艺提升50%以上,同时减少了换刀次数和加工工序;从表面质量来看,珩磨杆加工后可形成均匀的交叉网纹,表面粗糙度更低,可大幅提升工件的润滑性能和耐磨性,而传统工艺加工后的内孔表面多为单向纹路,润滑性能和耐磨性较差;从适用范围来看,珩磨杆可适配不同材质、不同孔径、不同深径比的内孔加工,无论是小孔、大孔、深孔,还是异形孔、断续孔,都能实现精细加工,而传统工艺的适用范围相对狭窄。苏州阀块珩磨杆
宁波伊弗迅机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宁波伊弗迅机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!