商机详情 -
上海长径比内孔珩磨杆服务电话
数控珩磨杆搭配智能闭环控制系统,实现了珩磨加工过程的全自动化、精细化和智能化,是智能制造时代精密内孔加工的重要发展方向。该系统通过激光测距传感器、位移传感器等设备,实时检测内孔的尺寸误差、形状误差和表面质量,将检测数据反馈至数控系统,系统根据反馈数据自动调整珩磨杆的涨缩量、进给量、旋转速度和往复速度,实现加工参数的实时优化。同时,系统配备恒力进给模块,可自动补偿油石的磨损,确保切削力始终恒定,避免因油石磨损导致加工精度下降;温度补偿模块可消除主轴、杆体因加工发热产生的热变形,进一步提升加工精度和稳定性。数控珩磨杆可预设加工参数,自动完成粗磨、精磨、测量、退刀等全过程,无需人工干预,单件加工时间从传统的2小时缩短至30分钟以内,大幅提升生产效率和加工一致性。珩磨杆加工精度可达 IT7 级以上,圆度与圆柱度优异,适配高级装备制造场景。上海长径比内孔珩磨杆服务电话
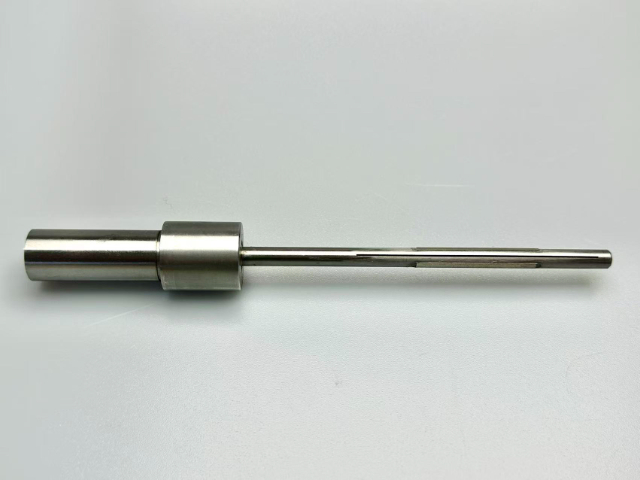
珩磨杆的加工精度是衡量其性能的关键指标,主要包括尺寸精度、形状精度和位置精度三个方面,不同应用场景对珩磨杆的精度要求差异明显。在高级制造领域,如航空航天、精密仪器制造,珩磨杆的尺寸精度需控制在±0.002mm以内,圆度≤0.3μm,圆柱度≤0.7μm,直线度≤1.0μm,表面粗糙度Ra低至0.07μm,可满足IT4-IT7级的精密加工要求。而在普通机械加工领域,珩磨杆的尺寸精度通常控制在±0.01mm以内,圆度≤0.01mm,表面粗糙度Ra≤0.8μm,可满足IT8-IT10级的加工要求。为实现高精度加工,珩磨杆的制造过程需经过多道精密加工工序,包括车削、磨削、热处理、抛光等,其中热处理工序可提升杆体的硬度和韧性,避免加工过程中出现磨损和变形;抛光工序则可改善杆体表面质量,减少与工件的摩擦,提升加工稳定性。此外,珩磨杆的油石选型也会影响加工精度,不同粒度、硬度的油石适用于不同材质和精度要求的工件,合理选型可进一步提升加工精度和表面质量。上海长径比内孔珩磨杆服务电话珩磨杆用于新能源汽车电机轴孔加工,能实现Ra≤0.1μm的高精度表面加工需求。
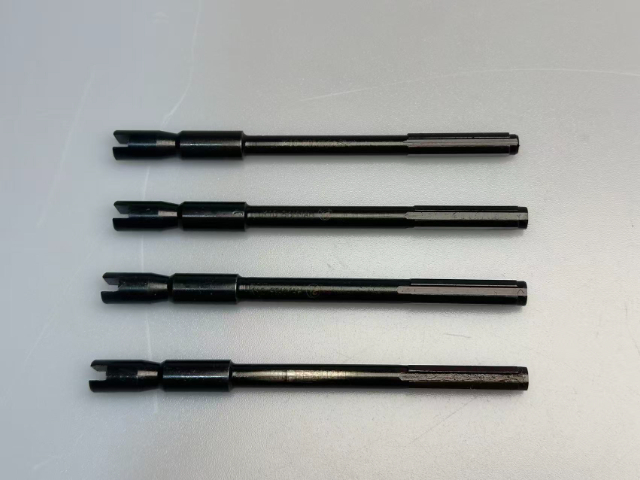
珩磨杆的失效机理与预防措施,是保障生产连续性、降低故障停机时间的**,通过深入分析珩磨杆的失效类型和根本原因,制定针对性的预防措施,可有效减少失效现象的发生。珩磨杆的失效机理主要分为磨损失效、疲劳失效和腐蚀失效三类,磨损失效主要发生在油石座、导向条和杆体表面,由长期摩擦、切削力作用导致,表现为零部件尺寸磨损、精度下降;疲劳失效主要发生在长杆、高负荷珩磨杆,由周期性振动、应力集中导致,表现为杆体断裂、涨缩机构失效;腐蚀失效主要发生在腐蚀性工况下,由介质侵蚀导致,表现为杆体表面锈蚀、涂层脱落。
珩磨杆的润滑与冷却系统是保障其正常运行和加工质量的重要配套设施,合理的润滑与冷却可减少珩磨杆与工件、油石之间的摩擦,降低加工温度,避免粘刀、划伤、烧伤等问题,同时延长珩磨杆和油石的使用寿命。润滑系统的**作用是在珩磨杆与工件、油石之间形成一层油膜,减少摩擦阻力,提升加工表面质量,常用的润滑剂有珩磨油、切削油,需根据加工材质和精度要求选择:加工**度、高硬度材料时,选用极压珩磨油,具备良好的润滑性和极压性,可有效减少切削过程中的摩擦和磨损;加工软质材料时,选用低粘度切削油,避免润滑剂残留,同时防止粘刀。盲孔专门珩磨杆优化端部结构,无退刀槽要求,完美加工盲孔与台阶孔工件。
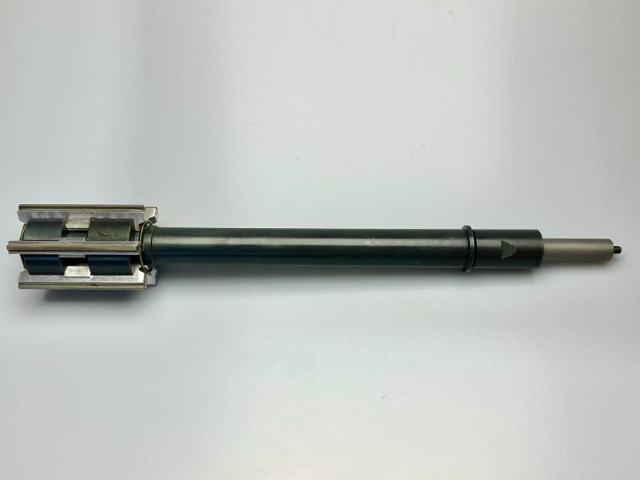
珩磨杆的市场规模持续增长,随着汽车、航空航天、液压、智能制造等高级制造领域的快速发展,对高精度、高可靠性珩磨杆的需求不断提升,推动全球珩磨杆市场持续扩大。据行业数据显示,2024年中国珩磨杆市场规模达18.7亿元,同比增长9.3%,其中高精度、超硬珩磨杆的市场占比达41.6%,同比增长3.2%,反映出制造业对高级珩磨工具的需求持续升级。从市场需求来看,汽车制造领域仍是珩磨杆的主要需求来源,占比达45%以上;航空航天领域需求增速快,同比增长15%以上;液压领域需求稳定,占比约20%。从市场竞争来看,国内珩磨杆企业正加大技术研发投入,突破超硬涂层、精密制造关键技术,缩小与国际先进水平的差距,部分高级产品已实现进口替代,打破了国外企业的垄断;同时,国内企业注重产品性价比和售后服务,在中低端市场占据主导地位。预计2025年中国珩磨杆市场规模将突破20亿元,未来随着高级制造领域的持续升级,珩磨杆市场将保持稳定增长态势。小孔珩磨杆采用细长结构,适配孔径1-10mm的精密加工,刚性强且不易弯曲断裂。上海长径比内孔珩磨杆服务电话
多槽珩磨杆排屑顺畅冷却充分,避免工件烧伤,提升加工表面质量与一致性。上海长径比内孔珩磨杆服务电话
珩磨杆的油石匹配与更换是保障加工质量的关键环节,不同材质、精度要求的工件,需搭配对应的油石类型、粒度和硬度,同时规范的更换流程可延长珩磨杆使用寿命,避免加工故障。油石的匹配需遵循“材质对应、精度适配”的原则:加工淬火钢、硬质合金等**度材料时,选用金刚石或CBN油石,粒度选择80#-120#(粗磨)、150#-200#(半精磨)、200#-300#(精磨),硬度选择中硬至硬级,确保切削效率和耐磨性;加工铝、铜等软质有色金属时,选用刚玉油石或树脂结合剂油石,粒度选择120#-200#,硬度选择软至中软级,避免粘刀和划伤工件;加工铸铁、普通钢等材质时,选用刚玉或碳化硅油石,粒度和硬度根据加工精度灵活调整。油石的更换需遵循规范流程:首先关闭机床电源,将珩磨杆从主轴上卸下,松开油石固定螺丝,取出磨损的油石,清理油石座内的切屑和油污;然后选取匹配的新油石,调整油石高度和位置,确保油石与杆体同轴,拧紧固定螺丝;***将珩磨杆安装回机床,进行空转测试,检查油石涨缩是否顺畅、同轴度是否达标,试加工后确认加工精度符合要求,方可正式投入使用。上海长径比内孔珩磨杆服务电话
宁波伊弗迅机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**宁波伊弗迅机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!