商机详情 -
辽宁模具珩磨夹具厂家直销
夹紧力控制是珩磨夹具设计中的重要环节,夹紧力过大会导致工件变形,过小则可能引起工件在加工过程中发生位移。对于薄壁类零件,夹紧力控制尤为关键,研究表明装夹变形是导致圆柱度超差的主要原因之一。理想的夹紧力应当足以克服珩磨加工过程中产生的切削力和振动,同时不引起工件的弹性变形。对于高刚性零件,可采用气动或液压夹具提供较大的夹紧力,以实现快速装夹和提高生产效率;对于薄壁零件,则宜采用手动或低压夹紧方式,配合浮动支撑或辅助支撑,使夹紧力均匀分布在较大面积上,减少局部应力集中。现代精密珩磨夹具常采用可调式夹紧机构,操作人员可根据工件壁厚和材料特性精确调节夹紧力大小。在一些**应用中,还采用压力传感器实时监测夹紧力,并与机床控制系统联动,一旦检测到夹紧力异常即可自动报警或停机,防止因夹紧问题导致的加工质量事故。夹具磨损部位设置可更换衬套,延长整体使用寿命降低维护成本。辽宁模具珩磨夹具厂家直销
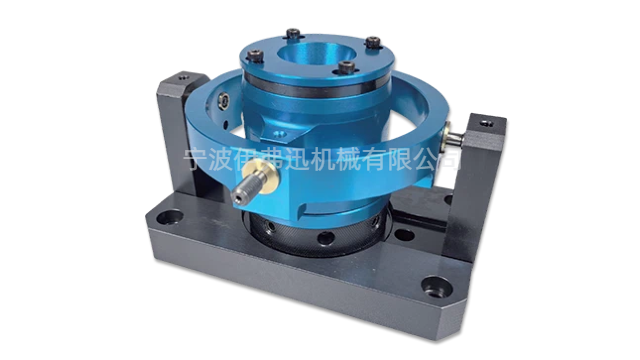
液压夹紧机构通过液压油的压力驱动夹紧元件,夹紧力均匀、平稳,可实现无级调节,夹紧精度高,适用于大批量、高精度、薄壁工件的加工,如发动机缸套、薄壁管件等,其夹紧力可通过液压系统精细控制,避免工件变形,同时自动化程度高,可与数控系统联动,提升生产效率。气压夹紧机构以压缩空气为动力源,结构轻便、响应速度快,夹紧过程平稳,适用于软质材料、薄壁工件的加工,可有效避免工件因夹紧力过大而产生变形,但其夹紧力相对较小,不适用于高负荷、高精度加工场景。电磁夹紧机构利用电磁力实现工件夹紧,夹紧速度快、操作便捷,适用于铁磁性材料工件的加工,如钢件、铸铁件等,但其夹紧力受工件材质和尺寸影响较大,需配合辅助夹紧机构使用,确保夹紧稳定性。哈尔滨高精度珩磨夹具联系方式自动夹具配备工件到位传感器,未检测到工件时机床无法启动加工。
珩磨夹具的夹紧机构是保障加工稳定性的**,其性能直接决定工件在加工过程中的固定效果,避免因夹紧不牢、夹紧力不均导致的加工误差和工件损坏。常用的夹紧机构主要分为机械夹紧、液压夹紧、气压夹紧和电磁夹紧四大类,每种夹紧方式各有优势,适配不同的加工场景和工件需求。机械夹紧机构采用丝杆、杠杆、弹簧等机械结构实现夹紧,结构简单、成本较低、操作便捷,夹紧力可调,适用于中小批量、中低精度的加工场景,如普通机械零件的珩磨加工,但其夹紧力均匀性较差,不适用于高精度、薄壁工件加工。
浮动工装是现代精密珩磨加工中提升加工精度的关键技术之一。其**设计理念是在夹具与机床之间引入适当的浮动自由度,使工件在珩磨过程中能够根据珩磨头的中心位置实现自适应对中,从而有效补偿前道工序留下的位置误差。具体实现方式通常是在夹具本体与连接机构之间设置轴承结构,使夹具能够在水平方向上产生微小的位移或摆动。当珩磨头进入工件内孔时,径向作用力会驱使工件自动调整位置,直至珩磨头的中心线与孔的中心线基本重合。这种设计消除了传统刚性夹持方式中因装夹偏差导致的强制对中问题,避免了因中心不对中造成的孔壁不均匀切削、圆度超差甚至珩磨头卡滞等故障。对于多孔工件,浮动工装还可与数控分度盘结合使用,实现一次装夹完成多个孔的精密珩磨加工,既保证了各孔之间的位置精度,又大幅提高了加工效率。浮动量的设计需要根据工件精度要求和前道工序的误差范围进行合理设定,过小的浮动量无法充分补偿误差,过大的浮动量则可能导致加工过程中的不稳定。夹具密封件采用聚氨酯材质,可承受高压研磨介质反复冲击不泄漏。
珩磨夹具是珩磨加工中不可或缺的配套装备,主要用于精确定位、夹紧工件,确保珩磨杆与工件内孔保持同轴,避免加工过程中工件偏移、振动,从而保障内孔加工的精度、表面质量和加工稳定性。其关键作用是实现工件的“定位准、夹紧稳、变形小”,适配不同尺寸、形状、材质的工件,是连接珩磨机与工件的关键桥梁。珩磨夹具的整体结构通常由定位机构、夹紧机构、导向机构、底座和辅助支撑机构组成,定位机构负责确定工件的基准位置,确保工件内孔与珩磨杆同轴;夹紧机构负责将工件牢固固定,防止加工过程中出现位移和振动;导向机构辅助珩磨杆平稳运行,减少杆体偏摆对加工精度的影响;底座提供稳定的安装基础,确保夹具整体的刚性和稳定性;辅助支撑机构则针对细长、薄壁等易变形工件,提供额外支撑,避免加工过程中工件产生变形。珩磨夹具的精度直接影响珩磨加工的效果,其定位精度通常需控制在±0.005mm以内,夹紧力需均匀可调,既能保证工件不松动,又能避免夹紧力过大导致工件变形,广泛应用于汽车、航空航天、液压、医疗器械等高级制造领域,是实现精密内孔加工的重要保障。固定导向珩磨夹具配合间隙精确,适配高精度内孔精整加工。河南镜面加工珩磨夹具批发价格
汽车缸套珩磨专门夹具保障内孔圆度,助力发动机动力性能提升。辽宁模具珩磨夹具厂家直销
夹紧机构失效多由密封件泄漏、弹簧断裂、液压/气压元件损坏导致,表现为夹紧力不足、夹紧不牢,修复方法是更换磨损的密封件、断裂的弹簧,检修液压/气压元件,调整夹紧机构的调压装置,确保夹紧力均匀、稳定。导向机构磨损表现为导向套与珩磨杆的配合间隙过大、导向精度下降,修复方法是对导向套进行磨削修复,或更换新的导向套,修复后需调整配合间隙,确保导向精细。夹具变形多由过载加工、碰撞、存储不当导致,表现为夹具底座变形、定位机构偏移,修复方法是对变形部位进行校直、磨削修复,校直后需检测夹具的平面度和定位精度,确保符合要求。腐蚀损坏多由潮湿、腐蚀性环境导致,表现为夹具表面锈蚀、零部件卡死,修复方法是对腐蚀表面进行打磨、除锈处理,涂抹防锈油或进行防腐涂层处理,更换腐蚀损坏的零部件,修复后需加强防护,避免再次腐蚀。修复后的珩磨夹具需进行***的精度检测和试加工,确保性能达标后再投入使用。辽宁模具珩磨夹具厂家直销
宁波伊弗迅机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同宁波伊弗迅机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!