商机详情 -
辽宁长径比内孔珩磨油石销售电话
正确选型是发挥珩磨油石性能的前提,需从加工材料、工序、精度要求三方面综合考量。按材料选型:加工碳钢、合金钢选白刚玉(WA)或单晶刚玉(SA);不锈钢、高温合金选 CBN;铸铁、铝合金选碳化硅(GC);硬质合金、陶瓷选金刚石。按工序选型:粗珩(去余量、修形状)选粗粒度(120#–240#)、中硬硬度、陶瓷结合剂;半精珩(降粗糙度)选中粒度(320#–600#)、中硬度、陶瓷或树脂结合剂;精珩(镜面、高精度)选细粒度(W40–W20)、软硬度、树脂或金属结合剂。按精度选型:尺寸精度 IT6–IT7、圆度 0.005mm、Ra0.4–0.8μm,选普通油石即可;IT5 级、圆度 0.002mm、Ra<0.2μm,需选超硬 CBN 或金刚石油石;镜面加工(Ra<0.05μm),必选微粉级超硬油石。此外,长孔加工选长条油石,小孔径选窄条油石,多孔系加工选专门组合油石。选型时可参考油石厂家提供的参数表与应用案例,必要时进行小批量试磨,确保适配性。珩磨油石通过精密磨削,可明显降低缸筒内壁粗糙度。辽宁长径比内孔珩磨油石销售电话
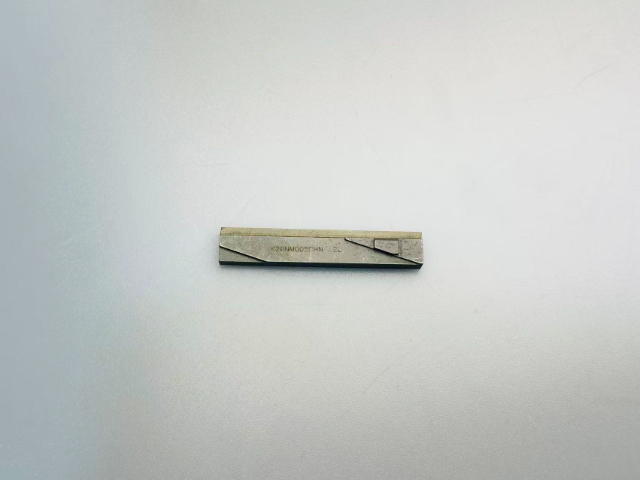
高质量珩磨油石的制造是材料科学与精密工艺的结合,关键流程包括配方设计、混料、成型、烧结、精加工五大环节。配方设计是基础,需根据加工对象确定磨料种类、粒度、浓度、结合剂比例及气孔率,超硬油石还需添加润湿剂与烧结助剂,确保磨料与结合剂的牢固结合。混料阶段采用高精度球磨机,将磨料、结合剂、辅料均匀混合,避免颗粒团聚,保证油石组织结构均匀。成型采用液压机冷压或热压,压力控制在 100–300MPa,确保油石密度均匀、尺寸精确,长条油石需保证直线度误差 < 0.05mm/m。烧结是关键,普通陶瓷结合剂在 1200–1400℃高温烧结,金属结合剂采用真空或保护气氛烧结,温度控制在 800–1000℃,避免磨料氧化与结合剂开裂。精加工阶段通过平面磨、无心磨等设备,对烧结后的油石进行尺寸修正与表面处理,确保平行度、垂直度、厚度公差符合标准。整个过程需严格管控温度、压力、时间等参数,任何环节的偏差都会导致油石硬度不均、自锐性差、寿命缩短,直接影响加工质量。青岛小孔珩磨油石销售电话粗粒度珩磨油石去除余量快,能高效修正镗孔后留下的尺寸与形状误差。
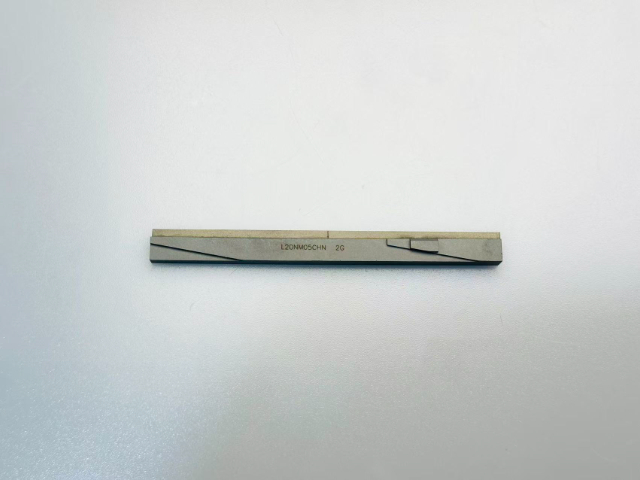
珩磨油石的性能由其三大关键要素决定:磨料、结合剂和粒度,理解这些要素是正确选型的基础。磨料方面,氧化铝(刚玉)适用于碳钢、合金钢等韧性材料;碳化硅则更适合铸铁、铝合金、铜合金等;对于硬质合金、陶瓷等高硬度材料,金刚石磨料是优先;而淬火钢、工具钢等黑色金属的加工则离不开CBN(立方氮化硼)磨料。结合剂的选择同样关键:陶瓷结合剂耐热、耐腐蚀、形状保持性好,是应用*****的类型;树脂结合剂具有一定弹性,抛光性能好,常用于精珩工序;金属结合剂强度高、寿命长,主要用于超硬磨料油石。
模具是工业生产的基础工艺装备,其型腔、型芯、导柱、导套等零件的表面质量与精度直接影响产品的成型质量与生产效率,珩磨油石在模具精密加工中发挥着不可替代的作用。塑料模具、压铸模具的型腔与型芯珩磨,需根据模具材质(模具钢、硬质合金、陶瓷)与表面要求,选择合适的油石类型与粒度,如模具钢型腔采用细粒度氧化铝油石,保证表面粗糙度 Ra≤0.2μm,避免产品表面出现划痕、麻点;硬质合金模具采用金刚石油石,实现高效精密加工,提升模具寿命。模具导柱、导套的内孔与外圆珩磨,需保证配合精度(间隙 0.005-0.01mm)、同轴度(≤0.002mm)与表面粗糙度(Ra≤0.1μm),采用 CBN 油石加工淬硬导柱、导套,避免表面烧伤,提升模具的开合模精度与使用寿命。此外,模具的排气槽、冷却水道等复杂结构的珩磨,需采用异形油石(如三角形、弧形),保证油石与加工面充分接触,实现均匀加工,优化模具的排气与冷却性能。模具制造行业对珩磨油石的需求呈现小批量、多品种、高精度的特点,要求油石具有良好的适应性与修整性,同时配合数字化珩磨设备,实现模具加工的高效化与精密化。珩磨油石适配多种珩磨设备,安装简便,通用性强,满足不同批量生产需求。
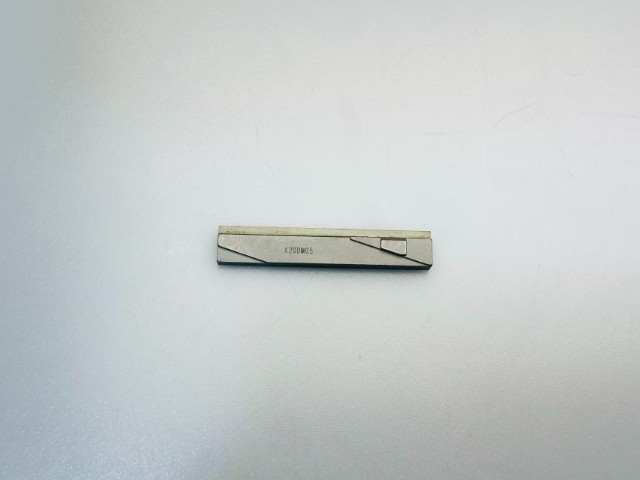
珩磨油石的质量检测标准与方法:保障产品一致性 高质量珩磨油石需通过严格的质量检测,建立完善的检测标准与方法,才能确保产品性能一致,满足精密加工需求,目前行业已形成一套成熟的检测体系。检测内容主要涵盖尺寸精度、硬度、磨料性能、结合剂强度、气孔率五大关键指标。尺寸精度检测采用高精度投影仪、卡尺与直线度测量仪,检测油石的长度、宽度、厚度公差,直线度、平行度误差,确保符合安装与加工要求,如长条油石直线度误差需<0.05mm/m,窄条油石厚度公差≤±0.01mm。硬度检测采用洛氏硬度计或维氏硬度计,根据结合剂类型选择对应检测方法,陶瓷结合剂油石硬度需达到HRC65以上,树脂结合剂油石达到HRC55–60。磨料性能检测通过显微镜观察磨粒的形状、尺寸与分布,确保磨粒均匀、无团聚,超硬磨料需检测纯度与晶体完整性。结合剂强度检测采用抗压强度试验与弯曲强度试验,确保油石在加工压力下不破裂、不脱落。气孔率检测采用孔隙度测定仪,精确测量油石内部孔隙占比,确保符合不同加工场景需求。此外,还需进行实际磨削试验,检测油石的切削效率、表面质量与寿命,确保产品性能稳定可靠。微粉级珩磨油石颗粒细腻,可实现超精珩磨,轻松达到镜面级表面效果。合肥深孔珩磨油石生产厂家
高韧性珩磨油石抗冲击性能突出,在断续切削工况下依旧保持稳定磨削状态。辽宁长径比内孔珩磨油石销售电话
珩磨油石(Honing Stone)是珩磨工艺中不可或缺的关键磨削工具,它由磨料、结合剂和气孔按特定比例混合,经高压成型和高温烧结制成的条形固结磨具。在精密制造领域,珩磨油石被形象地称为“内孔加工的灵魂”,因为它安装在珩磨头上,通过旋转与往复的复合运动,对工件内孔表面进行微量磨削,能够达到其他加工方式难以企及的微米级精度。与普通磨刀石不同,珩磨油石的配方和结构经过精密设计,其三大构成要素——磨料、结合剂和粒度——共同决定了油石的切削性能、使用寿命和加工质量。在现代制造业中,从汽车发动机的气缸孔到航空航天液压系统的作动筒,从工程机械的油缸到精密仪器的阀体,珩磨油石都扮演着不可替代的角色。它不*是实现高精度加工的工具,更是保证产品可靠性、耐用性和性能的关键因素。辽宁长径比内孔珩磨油石销售电话
宁波伊弗迅机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同宁波伊弗迅机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!