商机详情 -
青岛通孔珩磨杆服务电话
珩磨杆的热处理工艺是提升其刚性、耐磨性和使用寿命的**环节,不同类型的珩磨杆需采用针对性的热处理工艺,根据基体材质和使用需求,优化热处理参数,确保杆体性能达标。常用的珩磨杆热处理工艺主要有调质处理、淬火处理、回火处理和表面强化处理,每种工艺都有明确的作用和操作规范。调质处理主要用于普通合金钢基体的珩磨杆,通过“淬火+高温回火”的组合工艺,使杆体获得均匀的回火索氏体组织,提升杆体的硬度、韧性和强度,避免加工过程中出现变形和磨损,调质处理后杆体硬度通常控制在HRC28-32,既保证刚性,又具备一定的韧性。淬火处理用于需要高硬度的珩磨杆,如超硬材料珩磨杆的基体,通过加热至临界温度以上,保温后快速冷却,使杆体获得马氏体组织,提升硬度和耐磨性,淬火后杆体硬度可达HRC55-60,但韧性会下降,需配合回火处理改善。回火处理用于消除淬火后的内应力,提升杆体韧性,避免杆体脆裂,根据需求可分为低温回火(150-250℃)、中温回火(350-500℃)和高温回火(500-650℃),分别对应不同的硬度和韧性要求。可调式珩磨杆通过锥芯调节扩张量,适配不同孔径,一机多用降低刀具成本。青岛通孔珩磨杆服务电话
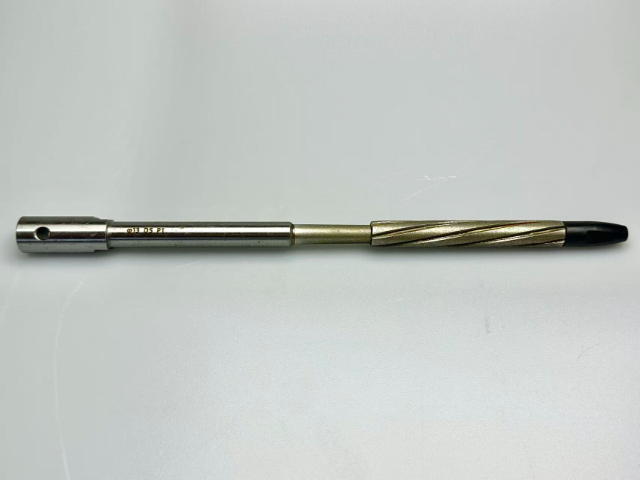
珩磨杆的市场规模持续增长,随着汽车、航空航天、液压、智能制造等高级制造领域的快速发展,对高精度、高可靠性珩磨杆的需求不断提升,推动全球珩磨杆市场持续扩大。据行业数据显示,2024年中国珩磨杆市场规模达18.7亿元,同比增长9.3%,其中高精度、超硬珩磨杆的市场占比达41.6%,同比增长3.2%,反映出制造业对高级珩磨工具的需求持续升级。从市场需求来看,汽车制造领域仍是珩磨杆的主要需求来源,占比达45%以上;航空航天领域需求增速快,同比增长15%以上;液压领域需求稳定,占比约20%。从市场竞争来看,国内珩磨杆企业正加大技术研发投入,突破超硬涂层、精密制造关键技术,缩小与国际先进水平的差距,部分高级产品已实现进口替代,打破了国外企业的垄断;同时,国内企业注重产品性价比和售后服务,在中低端市场占据主导地位。预计2025年中国珩磨杆市场规模将突破20亿元,未来随着高级制造领域的持续升级,珩磨杆市场将保持稳定增长态势。青岛通孔珩磨杆服务电话浮动式珩磨杆自带补偿功能,有效修正孔直线度与圆柱度,提升工件一致性。
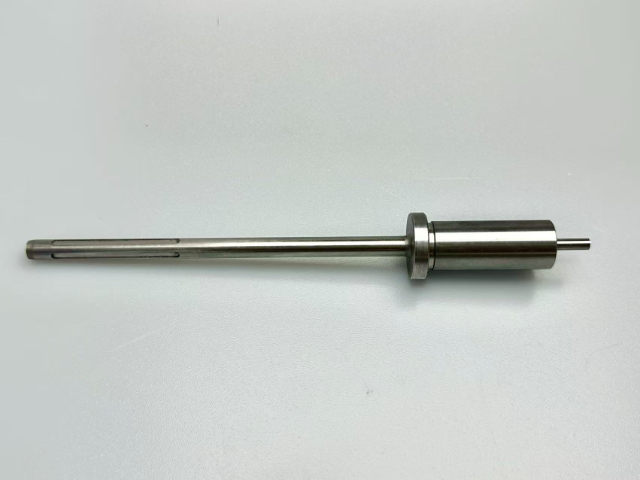
珩磨杆在农业机械领域的应用主要针对农业机械的**零部件,如拖拉机、收割机的发动机缸套、液压油缸、齿轮箱内孔等,农业机械零部件具有工况恶劣、耐磨性要求高、精度要求适中的特点,需选用性价比高、耐用性强的珩磨杆,确保加工质量符合农业机械行业标准。农业机械发动机缸套的加工,需选用普通合金钢或高强度合金钢珩磨杆,加工精度达到IT7-IT8级,表面粗糙度Ra≤0.8μm,形成均匀的交叉网纹,提升缸套的耐磨性和密封性,适应农业机械长时间、高负荷的工作环境。
珩磨杆作为精密加工的关键工具,其性能和质量直接决定了下游零部件的性能、可靠性和使用寿命,对高级制造产业的发展具有重要的支撑作用。在现代制造业中,随着精密加工技术的不断升级,对珩磨杆的要求也越来越高,不*需要具备高精度、高耐磨性、长使用寿命等基本性能,还需要具备智能化、模块化、复合化等特点,以适配智能化生产线和复杂加工场景的需求。选择高质量珩磨杆时,需重点关注三大关键指标:一是基体材质,高质量合金钢或超硬涂层基体可保证珩磨杆的刚性和耐磨性,避免加工过程中出现变形和磨损;二是加工精度,圆度、圆柱度、表面粗糙度等指标需满足行业标准和加工需求,确保加工工件的精度达标;三是适配性,需与加工材质、孔径、机床型号完美匹配,才能充分发挥其加工效能,降低加工成本。未来,随着制造业向高级化、智能化方向发展,珩磨杆将在汽车、航空航天、液压等高级制造领域发挥更重要的作用,成为推动精密制造产业升级的关键装备。小型精密珩磨杆适用于微型液压件、喷嘴等小孔径工件,满足超精密加工要求。
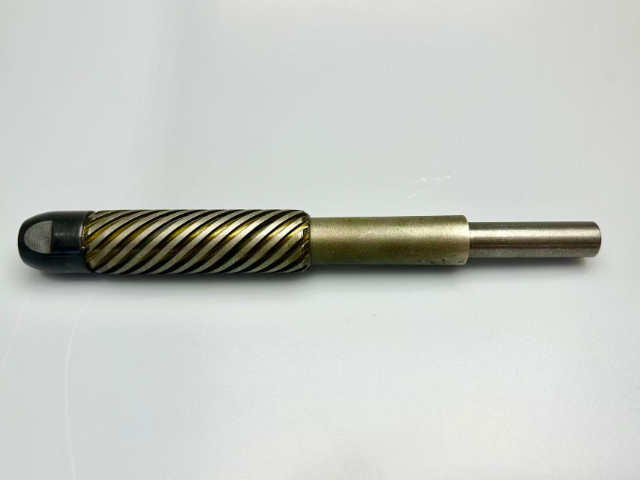
珩磨杆的杆体结构优化是提升其加工性能和适配性的重要方向,通过优化杆体的截面形状、长度设计、连接方式等,可有效提升杆体的刚性、抗振性和稳定性,适配不同的加工场景和工件需求。杆体截面形状的优化主要针对长杆和深孔珩磨杆,传统圆形截面杆体刚性不足,易产生振动和变形,优化后的方形、六边形截面杆体刚性提升30%以上,抗振性***增强,可有效抑制加工过程中的振动,保证加工精度。杆体长度设计采用模块化、可调节设计,单节杆长可根据加工需求灵活调整,多节拼接设计可实现超深孔加工,同时配备长度调节装置,可快速适配不同深径比的工件,提升通用性。加长型珩磨杆适配深孔油缸、炮管等长工件,满足大深度内孔精密珩磨需求。青岛通孔珩磨杆服务电话
珩磨杆的同心度直接影响加工质量,优质产品经过精密校直,确保孔形精度达标。青岛通孔珩磨杆服务电话
珩磨杆的选型是保障加工质量、提升生产效率、降低加工成本的关键环节,需综合考量加工工件的材质、孔径大小、深径比、精度要求、生产批量以及机床型号等多个因素,避免选型不当导致加工精度不达标、油石磨损过快、工件划伤等问题。从加工材质来看,加工淬火钢、硬质合金等强度材料时,应选择金刚石或CBN超硬珩磨杆;加工铝、铜等有色金属时,应选择柔性较好的+J型珩磨杆,避免划伤软质工件;加工球墨铸铁、灰铁等材质时,应选择镶合金导向衬条的+Y型珩磨杆,提升耐磨性和稳定性。从孔径和深径比来看,小孔(φ1-φ5mm)选单砂条珩磨杆,大孔(φ50mm以上)选多砂条珩磨杆,深孔(L/D≥30:1)选分段式深孔珩磨杆。从生产批量来看,批量生产优先选择超硬涂层珩磨杆,可延长使用寿命、减少换刀次数;单件小批生产可选用普通刚玉珩磨杆,降低成本。此外,还需确保珩磨杆的规格与机床的主轴转速、功率相匹配,才能充分发挥其加工效能。青岛通孔珩磨杆服务电话
宁波伊弗迅机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,宁波伊弗迅机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!