商机详情 -
常州核电部件珩磨油石厂家直销
除磨料、结合剂、粒度外,珩磨油石的硬度、浓度、气孔率是决定其性能的三大关键参数,需根据加工需求精确匹配。硬度 指油石抵抗磨粒脱落的能力,分为软(J–N)、中(O–Q)、硬(R–T)三级,粗珩选中硬(P–Q),保证切削效率;精珩选软(J–L),提升自锐性与表面质量;加工硬材料选硬(R–T),防止磨粒过快脱落。浓度 特指超硬油石(CBN、金刚石)中磨料的体积含量,标准浓度为 100%(含磨料 4.4 克拉 /cm³),浓度越高,磨料越多,寿命越长,但成本越高,粗加工选 75%–100%,精加工选 50%–75%,平衡寿命与成本。气孔率 指油石内部孔隙的体积占比,普通油石气孔率为 10%–30%,超硬油石为 5%–15%。气孔可容纳切屑、冷却液,降低磨削温度,防止油石堵塞,提升自锐性,但过高气孔会降低油石强度。粗珩需高气孔率(20%–30%),利于排屑;精珩需低气孔率(5%–15%),保证表面质量。三大参数的合理匹配,是实现高效、高精度、长寿命珩磨加工的关键。轴承位珩磨专门用于油石精度高,可有效提高配合精度,降低运转噪音与磨损。常州核电部件珩磨油石厂家直销
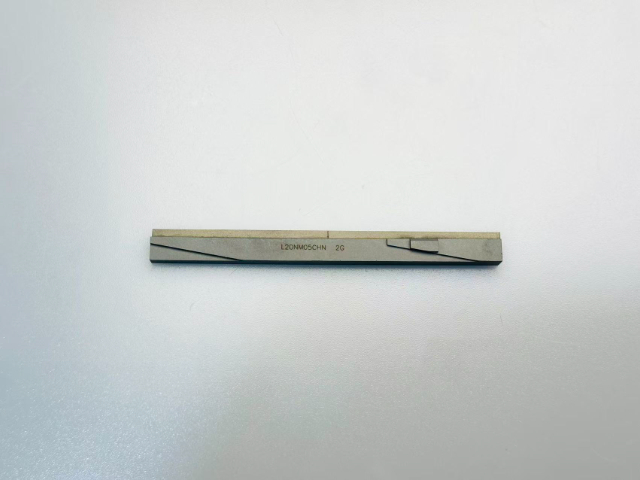
珩磨油石行业正朝着超精密、高效化、绿色化、数字化方向发展,技术创新成为推动行业进步的**动力。磨料技术创新方面,纳米级磨粒制备技术取得突破,纳米金刚石、纳米 CBN 磨粒的应用,使油石加工精度提升至 Ra 0.01μm 以下,实现镜面级加工;稀土改性磨料(如稀土白刚玉)的硬度与韧性提升 18% 以上,切削效率与寿命显著提高。结合剂技术创新方面,陶瓷 - 金属复合结合剂、树脂 - 陶瓷复合结合剂等新型结合剂的研发,结合了不同结合剂的优势,提升了油石的强度、耐热性与自锐性;晶界工程技术的应用,调控结合剂晶界玻璃相含量,使油石高温蠕变应变率控制在 10^-9 s^-1 量级,尺寸稳定性大幅提升。常州核电部件珩磨油石厂家直销珩磨油石在低速高压下工作稳定,能形成标准交叉网纹,提升工件润滑性能。
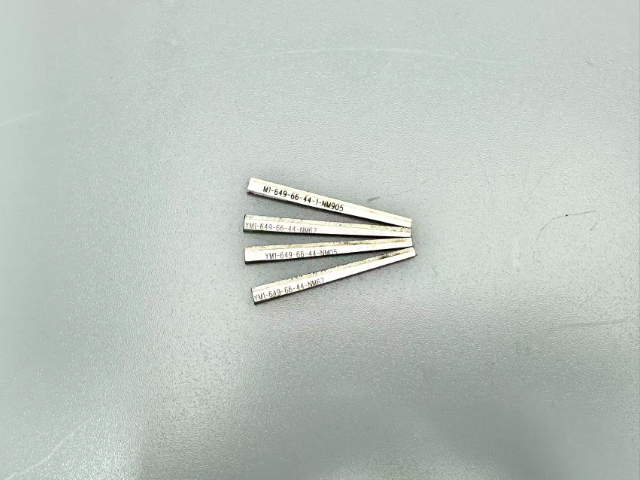
珩磨油石的失效机制与预防措施:延长使用寿命的关键珩磨油石的失效直接影响加工效率与成本,明确其失效机制并采取针对性预防措施,是延长油石寿命、提升加工稳定性的关键。常见的失效机制主要有四种:磨粒钝化、磨粒脱落、油石堵塞、油石断裂。磨粒钝化是最常见的失效形式,主要因磨粒长期切削导致切削刃磨损、变钝,表现为加工效率下降、表面粗糙度变差,预防措施是选择自锐性好的结合剂与磨料,定期对油石进行修整,及时去除钝化层。磨粒脱落多因结合剂强度不足、加工压力过大或磨料与结合剂适配性差,预防措施是根据加工材料选择合适的结合剂与磨料,优化加工压力参数,规范油石安装。油石堵塞主要因切屑堆积、冷却液流量不足或气孔率过小,预防措施是选用高气孔率油石,增大冷却液流量与压力,定期清理油石表面切屑,添加排屑添加剂。油石断裂多因安装不当、碰撞、烧结缺陷或工况适配错误,预防措施是规范安装流程,避免油石碰撞,选用质量合格的油石产品,根据工况优化油石配方与结构。通过针对性预防,可有效降低油石失效概率,延长其使用寿命30%以上。
珩磨油石的行业标准是规范产品质量、保障加工安全的重要依据,国内主要执行 GB/T 2480-2023《普通磨料 固结磨具 通用技术条件》、JB/T 10924-2008《珩磨油石》等标准,国际上则以 ISO 标准与欧美、日本等国的行业标准为主。行业标准对珩磨油石的尺寸精度、硬度、强度、磨料粒度、结合剂类型、外观质量等做出明确规定,如尺寸公差需控制在 ±0.1mm 以内,硬度偏差≤1.0HRC,磨料粒度偏差符合 GB/T 2477-2023 标准,外观无裂纹、崩边、变形等缺陷。质量检测是确保油石符合标准的关键环节,分为出厂检测与进厂检测,出厂检测由生产厂家完成,包括尺寸测量、硬度检测、强度检测、粒度分析、外观检查等,每批产品需出具检测报告;进厂检测由使用单位完成,对采购的油石进行抽样检测,验证质量是否符合要求。珩磨油石配合专门用于珩磨液使用,可进一步降低粗糙度提高表面光洁度。
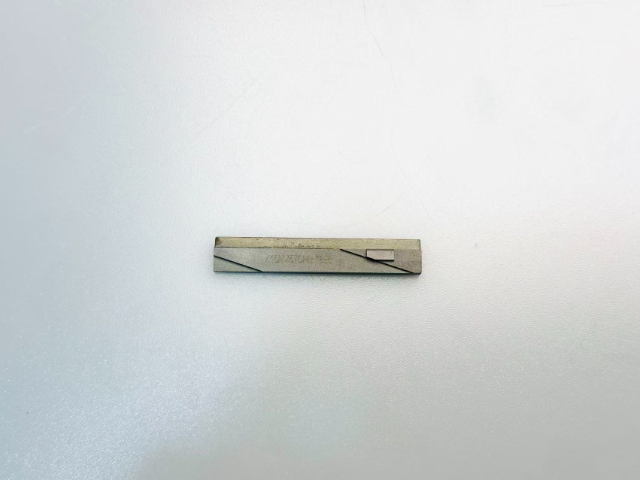
模具是工业生产的基础工艺装备,其型腔、导柱孔、镶件孔的精度与表面质量直接决定产品质量与模具寿命,珩磨油石在模具精加工中发挥关键作用。塑料模具、压铸模具的型腔与型芯,需通过珩磨获得 Ra≤0.05μm 的镜面效果,确保塑料制品表面光洁、无瑕疵,常用细粒度金刚石或 CBN 油石,配合抛光工艺实现镜面加工。模具导柱孔、定位孔需保证较高的尺寸精度(IT5 级)与同轴度(≤0.003mm),采用陶瓷结合剂刚玉油石或 CBN 油石,通过数控珩磨机实现精密加工。硬质合金模具(如冲模、拉丝模)加工难度大,传统磨具寿命短、效率低,采用青铜烧结 CBN 油石后,油石更换周期从 300 次延长至 600 次,加工节拍缩短 40%,表面粗糙度稳定在 Ra0.04μm,合格率提升至 99.5%,单位加工能耗降低 35%。珩磨油石的应用不*提升模具精度与表面质量,更大幅延长模具使用寿命,降低企业生产成本,是模具制造向高精度、高效率、长寿命发展的关键支撑。珩磨油石采用均匀磨粒排布,可有效减少工件表面振纹,提升内孔光洁度。浙江自主可控珩磨油石服务电话
高韧性珩磨油石抗冲击性能突出,在断续切削工况下依旧保持稳定磨削状态。常州核电部件珩磨油石厂家直销
珩磨油石是精密珩磨工艺的关键磨具,由磨料、结合剂与孔隙构成,通过珩磨头带动实现旋转 + 往复复合运动,对工件内孔、外圆、平面进行微刃切削、耕犁与挤压复合加工,形成均匀交叉网纹,同步实现尺寸精度、形状精度与表面质量的三重提升。其关键原理区别于普通磨削:油石与工件为面接触,多磨粒同时参与切削,材料去除更均匀;加工压力低、温度可控,可避免工件表面烧伤与残余应力;自锐性设计使磨粒钝化后自动脱落,持续保持锋利切削状态。常州核电部件珩磨油石厂家直销
宁波伊弗迅机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宁波伊弗迅机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!