商机详情 -
厦门小孔珩磨夹具服务电话
夹紧机构失效多由密封件泄漏、弹簧断裂、液压/气压元件损坏导致,表现为夹紧力不足、夹紧不牢,修复方法是更换磨损的密封件、断裂的弹簧,检修液压/气压元件,调整夹紧机构的调压装置,确保夹紧力均匀、稳定。导向机构磨损表现为导向套与珩磨杆的配合间隙过大、导向精度下降,修复方法是对导向套进行磨削修复,或更换新的导向套,修复后需调整配合间隙,确保导向精细。夹具变形多由过载加工、碰撞、存储不当导致,表现为夹具底座变形、定位机构偏移,修复方法是对变形部位进行校直、磨削修复,校直后需检测夹具的平面度和定位精度,确保符合要求。腐蚀损坏多由潮湿、腐蚀性环境导致,表现为夹具表面锈蚀、零部件卡死,修复方法是对腐蚀表面进行打磨、除锈处理,涂抹防锈油或进行防腐涂层处理,更换腐蚀损坏的零部件,修复后需加强防护,避免再次腐蚀。修复后的珩磨夹具需进行***的精度检测和试加工,确保性能达标后再投入使用。珩磨夹具采用浮动结构设计,使工件能自适应对中,补偿前道工序误差。厦门小孔珩磨夹具服务电话
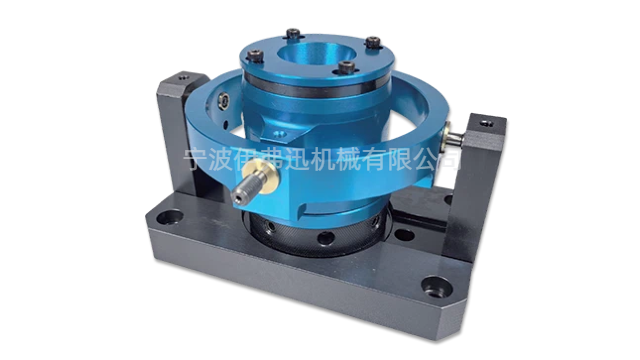
挤压珩磨又称磨料流动加工,其夹具在整个加工过程中扮演着双重关键角色:既作为工件的安装固定装置,又作为研磨介质流动路径的导向机构。加工时,工件被固定安装在夹具中,夹具的上下两端分别被盛有研磨介质的挤压筒压紧。在液压系统的驱动下,上下挤压筒中的活塞同步移动,推动具有粘弹性的研磨介质反复通过工件的被加工表面,由介质中携带的磨料颗粒产生切削作用。因此,夹具的设计直接决定了研磨介质能否按照预定的路径精确通过待加工区域,如交叉孔、隐蔽部位或复杂型腔。夹具必须具有足够的强度和良好的密封性,以防止高压介质泄漏导致加工失效。对于小型工件,可采用多工位夹具设计,一次装夹多个工件同时进行加工,大幅提升生产效率。夹具的流道设计需要充分考虑介质的流动特性,确保磨料能够均匀接触所有待加工表面,避免出现加工盲区或流量不均导致的表面质量差异。石家庄核电部件珩磨夹具推荐厂家模块化夹具由基座与功能组件组合,一套基座可适配多种工件规格。
按工件定位方式分类,珩磨夹具主要分为定心定位式、端面定位式、外圆定位式和内孔定位式四大类,不同定位方式的夹具适配不同结构、尺寸的工件,需根据加工需求合理选用。定心定位式珩磨夹具是**常用的类型,通过定心机构(如三爪卡盘、四爪卡盘)实现工件的自动定心,定位精度高,适配圆形、环形工件,如发动机缸套、液压油缸等,其定心精度可达±0.003mm,夹紧力均匀,可有效避免工件定位偏差导致的内孔偏斜。端面定位式珩磨夹具以工件的端面为定位基准,通过端面定位块和压紧机构固定工件,适用于端面平整、内孔与端面垂直要求高的工件,如法兰盘、阀体等,定位时需确保端面与珩磨杆轴线垂直,避免出现端面倾斜导致的内孔形状误差。
珩磨夹具的夹紧机构是保障加工稳定性的**,其性能直接决定工件在加工过程中的固定效果,避免因夹紧不牢、夹紧力不均导致的加工误差和工件损坏。常用的夹紧机构主要分为机械夹紧、液压夹紧、气压夹紧和电磁夹紧四大类,每种夹紧方式各有优势,适配不同的加工场景和工件需求。机械夹紧机构采用丝杆、杠杆、弹簧等机械结构实现夹紧,结构简单、成本较低、操作便捷,夹紧力可调,适用于中小批量、中低精度的加工场景,如普通机械零件的珩磨加工,但其夹紧力均匀性较差,不适用于高精度、薄壁工件加工。夹具冷却通道将珩磨液精确输送至加工区,有效降低工件热变形。
按工件定位方式分类,珩磨夹具主要分为定心定位式、端面定位式、外圆定位式和内孔定位式四大类,不同定位方式的夹具适配不同结构、尺寸的工件,需根据加工需求合理选用。定心定位式珩磨夹具是常用的类型,通过定心机构(如三爪卡盘、四爪卡盘)实现工件的自动定心,定位精度高,适配圆形、环形工件,如发动机缸套、液压油缸等,其定心精度可达±0.003mm,夹紧力均匀,可有效避免工件定位偏差导致的内孔偏斜。端面定位式珩磨夹具以工件的端面为定位基准,通过端面定位块和压紧机构固定工件,适用于端面平整、内孔与端面垂直要求高的工件,如法兰盘、阀体等,定位时需确保端面与珩磨杆轴线垂直,避免出现端面倾斜导致的内孔形状误差。外圆定位式珩磨夹具以工件的外圆为定位基准,通过V型块、定位套等结构定位工件,适用于内孔与外圆同轴度要求高的工件,如齿轮、轴类零件的内孔加工,其定位精度取决于外圆的尺寸精度和定位机构的制造精度。内孔定位式珩磨夹具则以工件的内孔为定位基准,通过定位芯轴与工件内孔配合定位,适用于二次珩磨加工或内孔与其他部位位置精度要求高的工件,定位时需确保定位芯轴与珩磨杆同轴,避免定位偏差影响加工精度。珩磨夹具轻量化设计可减轻机床负荷,适配高速精密珩磨加工。上海家电零件珩磨夹具批发价格
电磁夹紧珩磨夹具夹紧速度快,适用于铁磁性材料的高效珩磨加工。厦门小孔珩磨夹具服务电话
珩磨夹具的精度检测与校准是保障加工质量的关键,定期对珩磨夹具进行精度检测和校准,可及时发现夹具的定位误差、夹紧偏差和变形问题,避免因夹具精度不足导致的加工误差,延长夹具使用寿命。珩磨夹具的精度检测主要包括定位精度检测、夹紧精度检测、导向精度检测和夹具刚性检测四个方面。定位精度检测主要采用百分表、千分表、激光干涉仪等设备,检测定位元件的定位偏差、工件与珩磨杆的同轴度,确保定位精度≤±0.005mm;夹紧精度检测主要检测夹紧力的均匀性和稳定性,通过压力传感器测量不同位置的夹紧力,确保夹紧力偏差≤5%,避免夹紧力不均导致工件变形;导向精度检测主要检测导向套与珩磨杆的配合间隙和同轴度,确保配合间隙≤0.003mm,同轴度≤0.002mm,避免导向偏差导致珩磨杆偏摆;夹具刚性检测主要通过加载试验,检测夹具在加工负荷下的变形量,确保变形量≤0.002mm,避免夹具变形影响加工精度。厦门小孔珩磨夹具服务电话
宁波伊弗迅机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**宁波伊弗迅机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!