商机详情 -
上海长径比内孔珩磨油石哪里买
在精密内孔加工中,珩磨油石的分级应用是实现高效高精加工的重要策略,粗珩和精珩各司其职,共同完成高质量的孔加工。粗珩通常采用青铜结合剂或电镀结合剂的金刚石油石,粒度选择较粗(80#-280#),主要目标是快速去除前道工序留下的加工余量和刀痕,修正孔的几何形状误差。粗珩阶段要求油石具有高切削效率和良好的自锐性,金属结合剂油石因其强度和高耐磨性成为粗珩的理想选择。精珩则采用树脂结合剂油石,粒度选择较细(600#-1500#),主要目标是获得理想的表面粗糙度和网纹结构。树脂结合剂具有一定的弹性,切削作用柔和,能在不破坏已加工表面的前提下进行微量切削和抛光,明显降低表面粗糙度。在几级珩磨工艺中,粒度选择不可相距过大,应保证后道工序能快速消除前道工序的磨痕,避免加工效率的损失。这种粗精分明的分级应用策略,既保证了加工效率,又确保了的表面质量。珩磨油石硬度分级齐全,可根据工件材质软硬选择,提升加工效率与寿命。上海长径比内孔珩磨油石哪里买
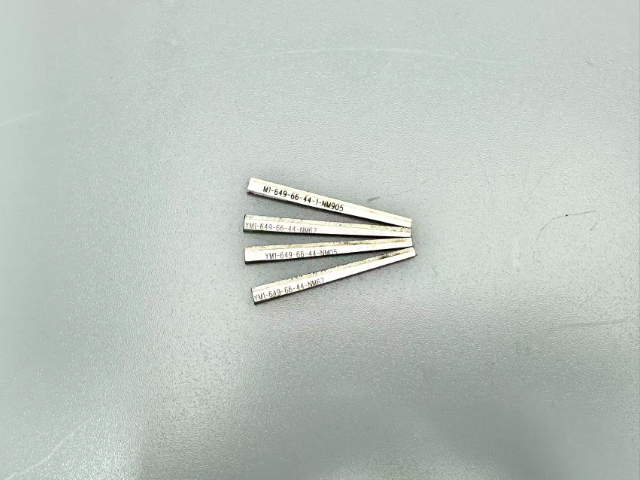
模具是工业生产的基础工艺装备,其型腔、型芯、导柱、导套等零件的表面质量与精度直接影响产品的成型质量与生产效率,珩磨油石在模具精密加工中发挥着不可替代的作用。塑料模具、压铸模具的型腔与型芯珩磨,需根据模具材质(模具钢、硬质合金、陶瓷)与表面要求,选择合适的油石类型与粒度,如模具钢型腔采用细粒度氧化铝油石,保证表面粗糙度 Ra≤0.2μm,避免产品表面出现划痕、麻点;硬质合金模具采用金刚石油石,实现高效精密加工,提升模具寿命。模具导柱、导套的内孔与外圆珩磨,需保证配合精度(间隙 0.005-0.01mm)、同轴度(≤0.002mm)与表面粗糙度(Ra≤0.1μm),采用 CBN 油石加工淬硬导柱、导套,避免表面烧伤,提升模具的开合模精度与使用寿命。此外,模具的排气槽、冷却水道等复杂结构的珩磨,需采用异形油石(如三角形、弧形),保证油石与加工面充分接触,实现均匀加工,优化模具的排气与冷却性能。模具制造行业对珩磨油石的需求呈现小批量、多品种、高精度的特点,要求油石具有良好的适应性与修整性,同时配合数字化珩磨设备,实现模具加工的高效化与精密化。武汉高精度内孔珩磨油石设备价钱树脂结合剂珩磨油石抛光效果优异,能轻松获得低粗糙度镜面加工效果。
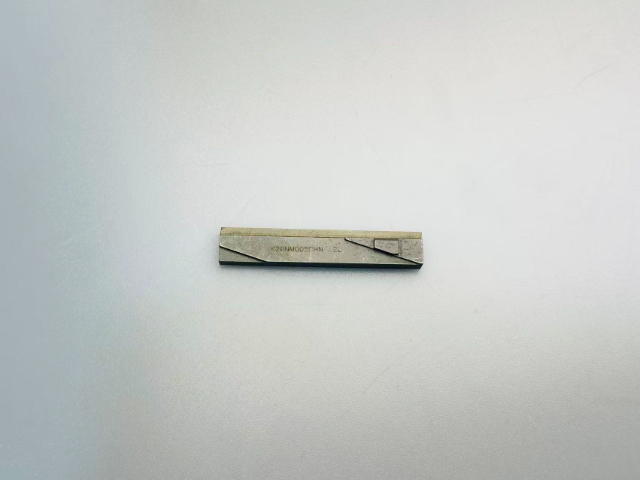
珩磨油石的性能由其三大关键要素决定:磨料、结合剂和粒度,理解这些要素是正确选型的基础。磨料方面,氧化铝(刚玉)适用于碳钢、合金钢等韧性材料;碳化硅则更适合铸铁、铝合金、铜合金等;对于硬质合金、陶瓷等高硬度材料,金刚石磨料是优先;而淬火钢、工具钢等黑色金属的加工则离不开CBN(立方氮化硼)磨料。结合剂的选择同样关键:陶瓷结合剂耐热、耐腐蚀、形状保持性好,是应用*****的类型;树脂结合剂具有一定弹性,抛光性能好,常用于精珩工序;金属结合剂强度高、寿命长,主要用于超硬磨料油石。
国内珩磨油石产业起步较晚,但经过数十年技术攻关,已实现从普通到超硬、从低端到高级的整体突破,逐步打破国外垄断。早期国产油石以普通刚玉、碳化硅为主,性能与寿命落后于进口产品;近年来,随着超硬材料技术的发展,国内企业成功研发出 CBN、金刚石超硬油石,结合剂配方与烧结工艺达到国际先进水平。目前,国产普通油石已完全满足汽车、通用机械等中低端市场需求,性价比远超进口产品;超硬油石在航空航天、模具、液压等高级领域的应用比例逐年提升,某企业生产的 CBN 油石寿命已达进口产品的 90% 以上,价格为其 60%,成功替代进口。国内油石企业还注重定制化服务,针对不同加工场景开发专门油石,如汽车发动机平台珩磨油石、深孔珩磨长油石、硬质合金专门油石等,满足客户个性化需求。随着国内制造业升级与高级装备发展,国产珩磨油石凭借技术进步与成本优势,市场份额持续扩大,成为全球珩磨工具市场的重要力量。珩磨油石与油性珩磨液匹配度高,润滑充分,可明显降低工件表面粗糙度值。
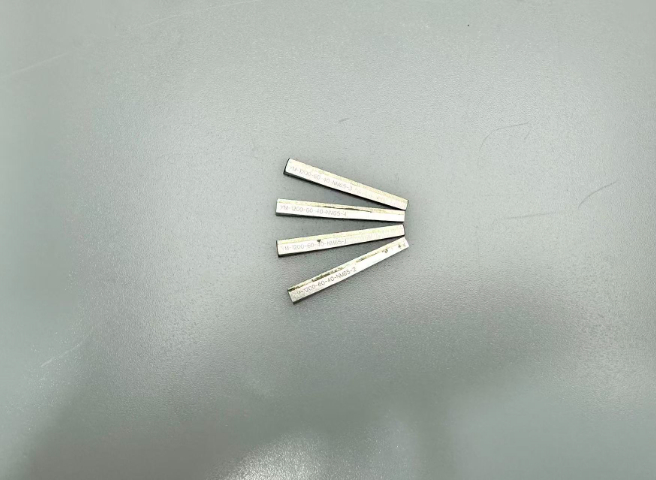
珩磨加工质量不*取决于油石性能,更与工艺参数(速度、压力、往复行程、冷却液)密切相关,需实现油石与设备的协同优化。切削速度 包括圆周速度与往复速度,圆周速度:加工钢材 15–30m/min,铸铁、有色金属可达 50m/min 以上;往复速度不宜超过 15–20m/min,速度过快易导致油石过热、磨损加剧,过慢则效率低下。油石压力 是关键参数,粗珩 0.5–1.0MPa,保证材料去除率;半精珩 0.3–0.5MPa,平衡效率与精度;精珩 < 0.1MPa,确保表面质量与网纹均匀。往复行程 需覆盖工件孔全长,且两端重叠 10–15mm,避免孔口喇叭;交叉网纹角度由圆周速度与往复速度比值决定,通常控制在 30°–60°,45° 为理想,需通过参数精确调节。冷却液 采用煤油、锭子油或极压乳化液,需具备良好的润滑、冷却、排屑性能,压力 0.2–0.5MPa,流量充足,及时冲刷切屑,防止油石堵塞与工件热变形。工艺参数需根据油石类型、加工材料、精度要求动态调整,实现 “油石适配工艺,工艺服务质量” 的目标。轴承位珩磨专门用于油石精度高,可有效提高配合精度,降低运转噪音与磨损。青岛家电零件珩磨油石
珩磨油石磨削热量低,不易造成工件热变形,保障尺寸与形位公差稳定。上海长径比内孔珩磨油石哪里买
珩磨油石(Honing Stone)是珩磨工艺的关键磨削工具,由磨料、结合剂与气孔按精密配比混合,经高压成型与高温烧结制成的条形固结磨具。它安装于珩磨头圆周,通过涨开机构以恒定压力径向贴合工件孔壁,配合珩磨头的旋转与往复复合运动,实现对工件内孔的微量精密磨削。其关键价值在于将孔径尺寸精度控制在 IT6–IT7 级(微米级),圆度误差可修正至 0.005mm 以内,表面粗糙度 Ra 稳定在 0.1–0.8μm,甚至达到镜面效果。与普通磨削不同,珩磨油石与工件呈面接触,单颗磨粒压力只为普通磨削的 1/50–1/100,切削温度控制在 50–150℃,大幅降低工件热变形与表面残余应力。加工后孔壁形成 30°–60° 交叉网纹,可高效储存润滑油,明显提升配合副的润滑性能与耐磨性,是汽车、航空、液压等高级制造领域实现精密内孔加工的不可替代工具。上海长径比内孔珩磨油石哪里买
宁波伊弗迅机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宁波伊弗迅机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!