商机详情 -
湖北20吨/小时种子成套设备定制
种子成套设备在处理需要进行破除休眠的种子时,协同处理注意事项很关键。若采用化学破除休眠,需在清选后、包衣前进行,将种子浸泡在赤霉素溶液中,浓度根据种子类型确定,如小麦种子一般为50ppm,浸泡时间2-4小时。浸泡后的种子需沥干水分,再进入包衣环节,包衣药液中可适当减少植物生长调节剂的用量,避免浓度过高影响种子发芽。烘干时温度控制在35℃以下,防止高温破坏破除休眠的效果,确保种子能正常萌发。种子成套设备的包装质量检测特点保证了产品包装的一致性,包装机配备了重量检测、密封性检测和外观检测装置。重量检测可剔除超重或欠重的包装,精度达±2克;密封性检测通过负压法检测包装是否漏气,确保密封完好;外观检测通过图像识别检查包装袋是否有破损、印刷错误等问题。检测不合格的包装会被自动剔除,确保出厂的每包种子都符合质量标准,减少了因包装问题导致的客户投诉。模块化设计!凯铂睿设备可灵活扩展满足不同产能需求。湖北20吨/小时种子成套设备定制
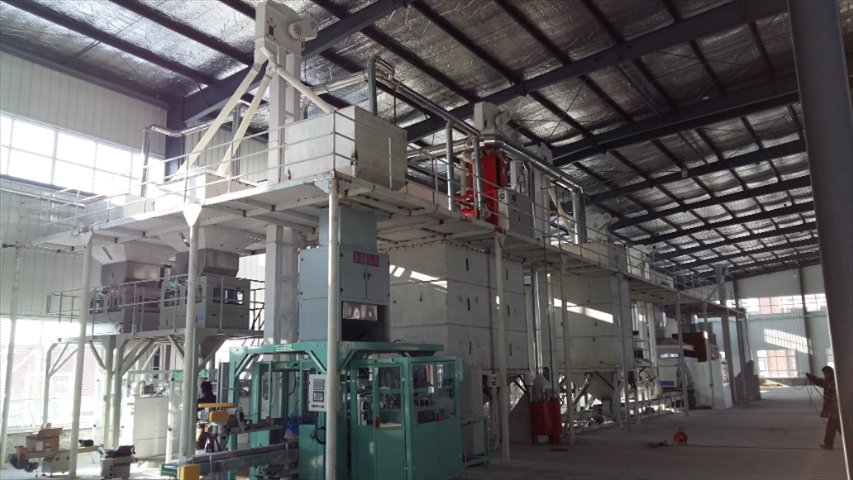
大型种子加工成套设备的高效处理特点突出,其采用多通道并行作业设计,可同时处理不同品种的种子,各通道之间相互单独,避免品种混杂。清选环节配备多层复式筛网,能一次性去除大杂质、小杂质及轻杂质,清选纯度可达98%以上;包衣环节采用双轴搅拌系统,使种子与药液充分接触,包衣均匀度超过95%;烘干环节采用热风循环技术,热能利用率较传统设备提高30%,种子含水率控制精度可达±0.5%。整套设备的连续作业能力强,可实现24小时不间断运行,单日种子处理量较高可达30吨,适用于大规模种子生产基地的加工需求,明显提升了种子处理的效率和质量稳定性。安徽花卉种子成套设备联系电话南京凯铂睿牧草种子加工线,芒刺分离效率提升50%,损耗率<1.5%。
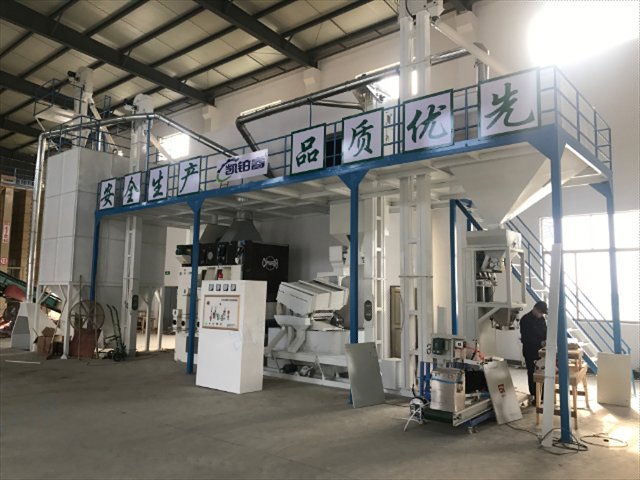
种子成套设备的种子比重分选特点提高了清选精度,利用不同饱满度种子的比重差异,在重力和气流的作用下实现分离。饱满种子比重较大,会沉降到分选机底部,通过输送装置排出;瘪粒和轻杂质比重较小,会被气流带到上部排出。比重分选机的倾斜角度可调节,一般在15-20度之间,配合适当的气流速度,可使清选后的种子饱满度达到90%以上。该特点尤其适用于谷物、豆类等种子的清选,有效提升了种子的播种品质。种子成套设备在处理小批量珍稀种子时,需采用小型化处理模式。可切换至单通道微量处理模式,每批次处理量控制在10-50公斤,避免设备内残留过多种子造成浪费。清选时使用手工辅助筛选与机械筛选结合的方式,确保每一粒种子都得到妥善处理。包衣采用手动添加药液的方式,精确控制药液用量,避免药液浪费。处理过程中,需使用容器收集种子,减少转移过程中的损失,处理结束后,设备需用工具清理,确保无种子残留。
种子成套设备在处理带壳种子时,需增加脱壳预处理环节。脱壳设备的转速和间隙需根据壳的硬度调整,如向日葵种子脱壳时,转速控制在800-1000转/分钟,间隙保持在2-3毫米,既能有效脱壳,又能减少种子破碎。脱壳后的种子与壳需通过风选分离,风速控制在8-10米/秒,确保壳被彻底分离。进入清选环节前,需检查脱壳效果,未脱壳的种子比例应控制在5%以下,否则需重新脱壳。处理结束后,脱壳设备的内壁需彻底清理,防止残留壳屑影响下一批次处理。南京凯铂睿提供设备融资租赁服务,缓解企业资金压力。
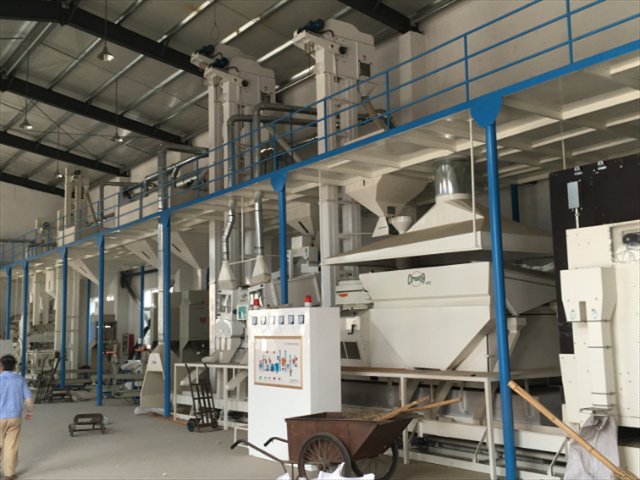
种子成套设备的防混杂设计特点有效保证了种子纯度,设备的每个处理环节都设有单独的进料口和出料口,且配备了品种隔离装置,如气动闸门和密封挡板,防止不同批次或品种的种子相互混入。输送管道采用快装式连接,更换品种时可快速拆卸清洗,管道内壁光滑无死角,减少种子残留。清选机、包衣机等设备的内部腔体采用圆弧过渡设计,避免种子在角落残留,同时配备专门的清理通道,便于彻底清洁。此外,设备的操作区域划分明确,不同品种种子的处理区域用标识线分隔,操作人员需更换专门用的工作服和工具,进一步防止人为因素造成的品种混杂。南京凯铂睿农业科技有限公司,连续六年获“守合同重信用”企业。河北牧草种子成套设备定制
凯铂睿包衣设备采用纳米涂层技术,实现种子零污染防护。湖北20吨/小时种子成套设备定制
种子成套设备在处理高价值蔬菜种子时,需采用精细化处理流程。清选环节使用高精度筛选设备,如静电分选机,利用种子与杂质的带电差异进行分离,清选纯度可达99%以上。包衣采用微胶囊包衣技术,将药液包裹在微小胶囊内附着在种子表面,减少药液对种子的伤害,提高安全性。烘干采用真空冷冻烘干技术,在低温真空环境下去除水分,较大限度保留种子的活性,烘干后的种子发芽率可达95%以上。包装采用无菌包装环境和防潮包装材料,延长种子的保质期,确保高价值种子的处理质量。湖北20吨/小时种子成套设备定制