商机详情 -
浙江种子成套设备厂家直销
种子成套设备的多功能集成特点满足了多样化的种子处理需求,除基本的清选、包衣、烘干功能外,还可集成种子分级、计数、真空包装、重量检测等附加功能。种子分级功能可根据颗粒大小、饱满度将种子分为不同等级,满足不同市场需求;计数功能适用于育种单位的精密播种需求,可实现单粒计数包装;真空包装功能能延长种子的储存期限,尤其适合高价值种子的保存;重量检测功能可自动剔除重量不合格的包装,保证包装质量。用户可根据自身业务需求选择相应的功能模块,设备的控制系统能自动识别并适配新增模块,无需进行复杂的程序调整,提升了设备的实用性。凯铂睿大豆柔性脱皮技术,破损率降至0.2%,保留完整子叶活性。浙江种子成套设备厂家直销
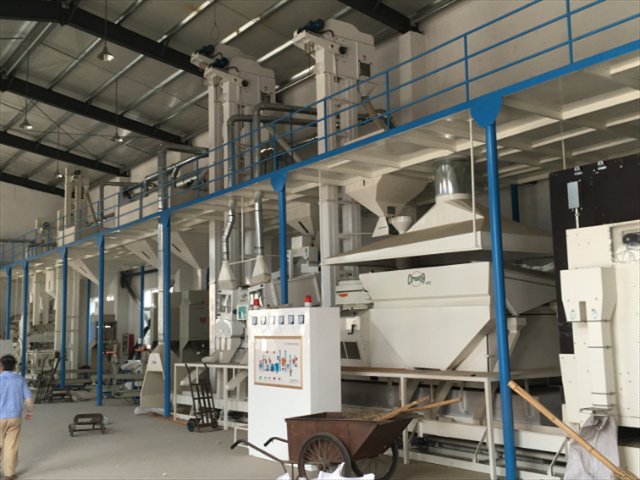
种子成套设备在处理带壳种子时,需增加脱壳预处理环节。脱壳设备的转速和间隙需根据壳的硬度调整,如向日葵种子脱壳时,转速控制在800-1000转/分钟,间隙保持在2-3毫米,既能有效脱壳,又能减少种子破碎。脱壳后的种子与壳需通过风选分离,风速控制在8-10米/秒,确保壳被彻底分离。进入清选环节前,需检查脱壳效果,未脱壳的种子比例应控制在5%以下,否则需重新脱壳。处理结束后,脱壳设备的内壁需彻底清理,防止残留壳屑影响下一批次处理。河南水稻种子成套设备联系方式选凯铂睿种子精选线,精度达99.9%,为种企提质增效。
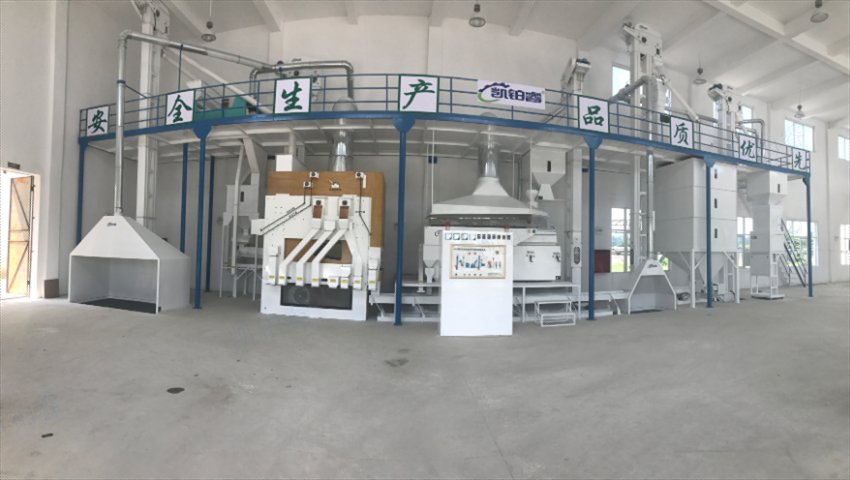
种子成套设备在处理小颗粒种子时,需对设备进行针对性调整。清选环节应选用孔径更小的筛网,一般为1-2毫米,并降低筛体的振动频率,避免小颗粒种子因剧烈振动从筛孔漏出,造成损失。输送过程中,气力输送的风速需调低至10-12米/秒,同时在管道内壁加装耐磨衬里,减少小颗粒种子因高速撞击导致的破损。包衣环节需更换专门用的的小型搅拌桨,增加搅拌叶片的数量,降低转速,确保小颗粒种子能均匀裹覆药液,避免因搅拌不充分出现局部药液堆积现象。计量包装时,应采用高精度电子秤,精度控制在±0.5克,包装材料选用透气性好的薄膜,防止小颗粒种子因密封过严发生霉变。
种子成套设备在投入使用前,需进行多方面的系统调试。应先检查各设备之间的衔接是否精确,如清选机与包衣机的输送管道接口是否密封,避免种子在传输过程中洒落。同时,要对整套设备的运行参数进行统一设定,根据种子品种的特性,将清选机的筛网孔径、包衣机的药液浓度、烘干机的温度等参数调整至匹配范围。调试过程中需进行空载运行,观察各设备的电机运转是否平稳,有无异常声响,传动部位的运行是否协调,确保无卡滞现象。此外,要测试各设备的联动功能,如清选后的种子能否顺利进入包衣环节,包衣完成后能否准确输送至烘干设备,通过多次试运行排查系统漏洞,为正式作业做好准备。从清选到包衣,南京凯铂睿提供一站式种子处理解决方案。
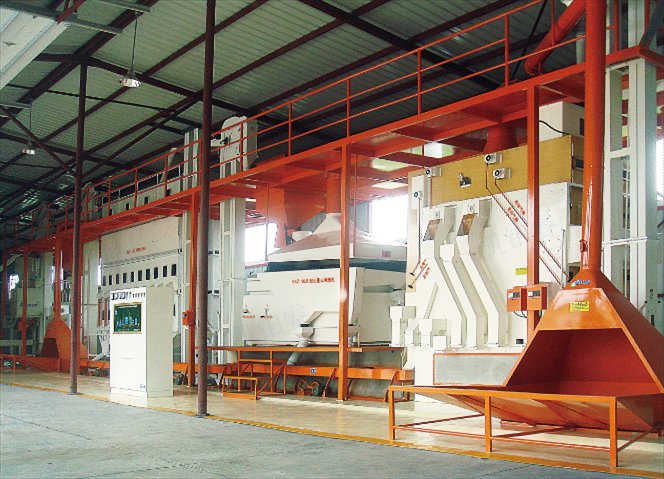
种子成套设备的软件升级功能特点保证了设备的技术先进性,控制系统的软件支持在线升级,厂家会定期发布新版本软件,优化设备的控制算法,增加新的功能或改进现有功能。升级过程简单便捷,操作人员通过控制终端连接网络即可完成,无需专业技术人员到场。升级前系统会自动备份原有参数和数据,确保升级失败时可恢复到之前的状态,保障设备的正常运行。通过软件升级,设备的性能不断提升,可适应新的种子处理标准和技术要求,延长了设备的技术寿命。模块化种子加工车组,南京凯铂睿实现48小时快速部署投产。湖北5吨/小时种子成套设备厂家
定制化种子加工方案,南京凯铂睿以创新技术赋能农业现代化。浙江种子成套设备厂家直销
种子成套设备的种子比重分选特点提高了清选精度,利用不同饱满度种子的比重差异,在重力和气流的作用下实现分离。饱满种子比重较大,会沉降到分选机底部,通过输送装置排出;瘪粒和轻杂质比重较小,会被气流带到上部排出。比重分选机的倾斜角度可调节,一般在15-20度之间,配合适当的气流速度,可使清选后的种子饱满度达到90%以上。该特点尤其适用于谷物、豆类等种子的清选,有效提升了种子的播种品质。种子成套设备在处理小批量珍稀种子时,需采用小型化处理模式。可切换至单通道微量处理模式,每批次处理量控制在10-50公斤,避免设备内残留过多种子造成浪费。清选时使用手工辅助筛选与机械筛选结合的方式,确保每一粒种子都得到妥善处理。包衣采用手动添加药液的方式,精确控制药液用量,避免药液浪费。处理过程中,需使用容器收集种子,减少转移过程中的损失,处理结束后,设备需用工具清理,确保无种子残留。浙江种子成套设备厂家直销